PVC Nasıl Üretilir? Endüstriyel Üretim Süreci
PVC Üretim Süreci: Endüstriyel Hammaddeden Nihai Ürüne Yolculuk
PVC (Polivinil Klorür) üretimi, basit bir kimyasal reaksiyonun çok ötesinde, her saniyesi titizlikle planlanmış bir mühendislik operasyonudur. Endüstriyel ölçekte bu süreç, monomerlerin polimerleşmesinden başlayarak, son ürünün kullanım amacına göre —pencere profili, boru, kablo veya ambalaj— özelleştirilmiş bir yapıya kavuşmasına kadar uzanan uzun bir yoldadır. Üretim hattındaki her bir adımda basınç ve sıcaklık dengesi, ürünün nihai dayanıklılığını belirleyen en kritik parametredir. Bu yolculukta başarısızlık payı yoktur. Eğer hammadde transferi veya mikserleme aşamasında küçük bir sapma yaşanırsa, tonlarca ağırlıktaki ürün bir anda atığa dönüşebilir.
Erk PVC Makine olarak, bu karmaşık endüstriyel süreci yöneten işletmelerin en büyük yardımcısıyız. Doğru dozajlama ve homojen karıştırma sağlanmadığında, en kaliteli PVC reçinesi bile işlevini yitirir. Üretim aşamalarında yapılacak her işlem, ürünün ömrünü doğrudan etkiler. Endüstriyel üretim süreci içerisinde kullanılan ekipmanların hassasiyeti, nihai ürünün mekanik özelliklerini, UV direncini ve darbe dayanımını belirleyen temel unsurdur. Bu nedenle, hammadde girişinden son şekillendirmeye kadar her aşama, yüksek mühendislik standartlarına uygun olarak kurgulanmalıdır.
PVC Hammaddesi ve Temel Bileşenlerin Rolü
PVC üretiminin kalbinde Vinil Klorür Monomeri (VCM) yer alır. Ancak saf PVC reçinesi, endüstriyel kullanım için genellikle çok kırılgandır; yani tek başına bir boru veya profil üretmek için yeterli değildir. Bu yüzden reçineye, ürünün karakterini belirleyebilmek üzere çeşitli katkı maddeleri eklenmesi gerekir. PVC hammaddesi, üzerine eklenen stabilizatörler, plastikleştiriciler ve dolgu maddeleriyle birlikte karakteristik özelliklerini kazanır. Bu bileşenlerin her biri, ürünün sertlik, esneklik ve ısı direnci gibi fiziksel özelliklerini doğrudan etkiler.
İyi bir formülasyon oluşturmak için kullanılan temel bileşenler şunlardır:
- Kalsiyum Karbonat (CaCO3): Maliyeti düşürmek ve sertliği artırmak amacıyla kullanılan en yaygın dolgu maddesinden biridir.
- Stabilizatörler: Üretim sırasında ısıya bağlı bozunmayı önlemek ve ürünün ömrünü uzatmak için kritik öneme sahiptir.
- Plastikleştiriciler: PVC’nin sert yapısını yumuşatarak kablo veya ambalaj gibi esnek uygulamalara olanak tanır.
- Pigmentler: Ürüne istenilen rengi vermek ve güneş ışığına karşı koruma sağlamak amacıyla eklenir.
1. Aşama: Polimerizasyon Süreci ve Kimyasal Dönüşüm
Üretimin ilk adımı, monomerlerin polimerleşmesi olarak adlandırılan kimyasal dönüşümdür. Vinil klorür monomeri (VCM), kontrollü reaktörlerde, belirli sıcaklık ve basınç altında su içerisinde süspansiyon halinde polimerize edilir. Bu aşamada reaksiyonun hızı ve monomerin dönüşüm oranı, elde edilecek PVC reçinesinin partikül boyutu dağılımını belirler. Eğer reaksiyon kontrol edilemezse, partikül yapısı bozulur ve bu durum daha sonraki mikserleme aşamalarında homojenlik sorunlarına yol açar.
Polimerizasyon tamamlandıktan sonra, elde edilen ürün santrifüj edilerek sudan ayrılır ve ardından kurutma fırınlarında nemden arındırılır. Bu aşamada ortaya çıkan beyaz, toz benzeri yapıya PVC reçinesi denir. Reçinenin tane yapısı, mikserleme sırasında katkı maddelerinin yüzeye ne kadar iyi tutunacağını belirlediği için, kurutma sonrası partikül analizi mutlaka yapılmalıdır. Hatalı kurutulmuş bir reçine, mikser içerisinde topaklanma yaparak üretim hattını durdurabilir.
2. Aşama: PVC Compound (Karışım) Hazırlama ve Mikserleme
PVC üretiminin en kritik aşamalarından biri, reçinenin katkı maddeleriyle buluşturulduğu mikserleme sürecidir. Bu aşamada, reçine üzerine kalsiyum karbonat, stabilizatör ve diğer kimyasallar hassas bir şekilde eklenir. Erk PVC Makine tarafından sunulan otomatik toz dozajlama sistemleri, bu aşamadaki hata payını sıfıra indirmek için tasarlanmıştır. Eğer dozajlama sırasında bir sapma olursa, ürünün tüm fiziksel özellikleri değişebilir; örneğin bir profil çok kırılgan hale gelebilir veya bir boru beklenen basıncı karşılayamayabilir.
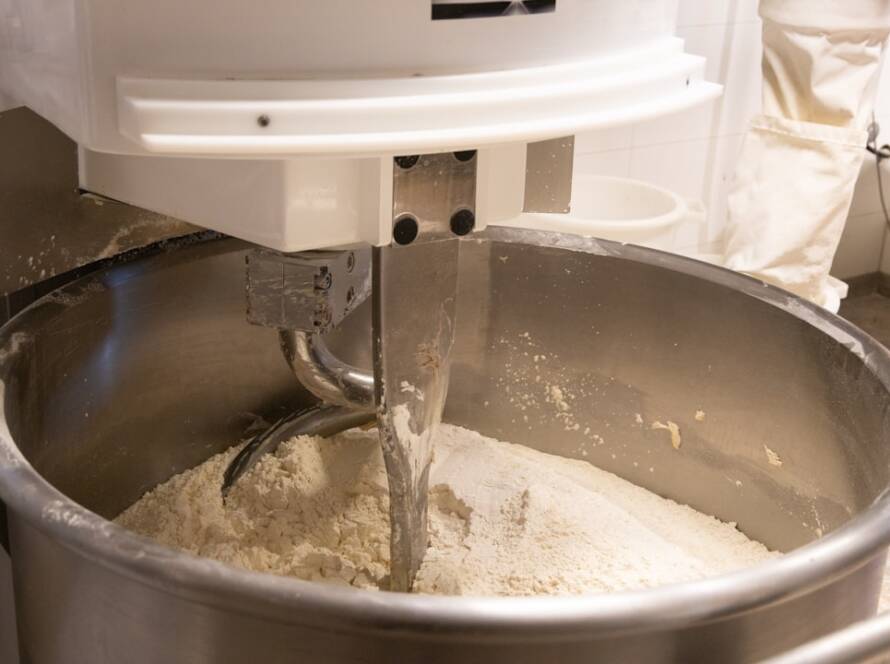
Mikserleme işlemi sadece malzemelerin bir araya getirilmesi değil, aynı zamanda termal bir yönetim sürecidir. Mikser içerisindeki sürtünme ve karıştırma hızı, sıcaklığı artırabilir. Eğer sıcaklık kontrol edilemezse, katkı maddeleri reçine üzerinde topaklanabilir veya kimyasal yapısı bozulabilir. Bu nedenle, yüksek performanslı ribon mikserler veya laboratuvar mikserleri kullanarak, malzemenin her noktasının aynı sıcaklık ve homojenlikte olduğundan emin olunmalıdır. Doğru mikserleme, endüstriyel üretim süreci içerisinde verimliliği artıran en temel unsurdur.
3. Aşama: Dry Blend (Kuru Karışım) Oluşturma Teknikleri
Dry Blend, yani kuru karışım, polimerize olmuş PVC reçinesinin ve katkı maddelerinin mikser içerisinde tamamen homojen hale getirilmiş son formudur. Bu aşamada, her bir partikülün yüzeyinin katkı maddeleriyle kaplanmış olması gerekir. Eğer karışım yeterince homojen değilse, ekstrüzyon aşamasında “noktasal hatalar” dediğimiz, ürün yüzeyinde renk veya doku farkları oluşur. Bu durum, özellikle pencere profili gibi görsel kalitenin ön planda olduğu ürünlerde büyük bir fire sebebidir.
Kuru karışım oluştururken kullanılan teknikler, üretim hacmine göre değişebilir. Küçük ölçekli laboratuvar çalışmaları için hassas laboratuvar mikserleri kullanılırken, büyük endüstriyel tesislerde yüksek kapasiteli ribon mikserler tercih edilir. Karışım sürecinde kullanılan ekipmanların temizliği de en az karıştırma kalitesi kadar önemlidir. Bir önceki partiden kalan kalıntılar, yeni üretilen ürünün rengini ve kalitesini doğrudan etkiler. Bu yüzden, zincirli konveyör ve havalı taşıma sistemleri ile hammadde transferinin temiz ve izole bir şekilde yapılması şarttır.
4. Aşama: Şekillendirme – Ekstrüzyon ve Diğer Yöntemler
Hazırlanan kuru karışım (dry blend), artık şekillendirme aşamasına hazırdır. Bu aşamada en yaygın yöntem ekstrüzyondur. Karışım, ekstrüder içerisine beslenir, ısıtılır ve eritilir. Erimeyen veya tam olarak homojenleşmeyen bir karışım, kalıptan (die) geçerken düzensiz bir yapı sergiler. Ekstrüzyon sırasında basınç ve sıcaklık dengesi, ürünün boyut toleranslarını ve yüzey pürüzsüzlüğünü belirler. Özellikle boru üretiminde, duvar kalınlığının her noktada eşit olması hayati önem taşır.
Ekstrüzyon dışında, enjeksiyon kalıplama gibi yöntemler de daha karmaşık geometrilere sahip parçaların üretiminde kullanılır. Her iki yöntemde de temel kural, malzemenin termal geçmişinin korunmasıdır. Aşırı ısı, PVC’nin termal bozunmasına neden olurken, yetersiz ısı ise ürünün mekanik zayıflığına yolca açar. Bu nedenle, ekstrüder besleme ünitelerinin ve dozajlama sistemlerinin kusursuz çalışması, endüstriyel üretim süreci başarısının anahtarıdır.
PVC Üretim Süreci Karşılaştırma Tablosu
| Üretim Parametresi | Süspansiyon PVC | Emülsiyon (E-PVC) |
|---|---|---|
| Temel Kullanım | Profil, Boru, Pencere | Kaplama, Kablo, Ambalaj |
| Partikül Yapısı | Daha büyük ve gözenekli | Çok küçük ve yoğun |
| Esneklik Derecesi | Genellikle sert yapılı | Yüksek esneklik potansiyeli |
| Üretim Zorluğu | Orta (Kontrollü reaksiyon) | Yüksek (Hassas emülsiyon) |
PVC Üretiminde Kritik Kontrol Noktaları
Üretim hattında kaliteyi korumak için belirli kontrol noktalarına odaklanmak gerekir. İlk olarak, hammadde girişindeki nem oranı kontrol edilmelidir. Nemli bir PVC hammaddesi, mikserleme sırasında topaklanmaya ve ekstrüzyon sırasında gaz kabarcıklarına neden olur. İkinci olarak, mikserleme sonrası partikül boyutu dağılımı (PSD) analiz edilmelidir. Üçüncü ve en kritik nokta ise, dozajlama hassasiyetidir. Otomatik toz dozajlama sistemlerinin kalibrasyonu, her partide aynı kaliteyi yakalamak için düzenli olarak yapılmalıdır.
Kontrol edilmesi gereken temel alanlar şunlardır:
- Dozajlama Hassasiyeti: Katkı maddelerinin reçineye oranı %0.1 hata payı ile takip edilmelidir.
- Sıcaklık Yönetimi: Mikser içindeki sıcaklık, polimerin termal bozunma sınırının altında tutulmalıdır.
- Transfer Temizliği: Havalı taşıma ve konveyör hatlarında çapraz kontaminasyon önlenmelidir.
- Viskozite Kontrolü: Erime aşamasındaki malzemenin akışkanlığı, kalıp formunu belirler.
Sıkça Sorulan Sorular (FAQ)
PVC üretiminde neden mikserleme bu kadar önemlidir?
Mikserleme, PVC hammaddesi ile katkı maddelerinin moleküler düzeyde homojen bir şekilde dağılmasını sağlar. Eğer mikserleme yetersiz kalırsa, ürünün belirli bölgelerinde sertlik farkları, renk bozuklukları veya yapısal zayıflıklar meydana gelir.
Üretim sırasında oluşan fireleri nasıl azaltabilirim?
Fireleri azaltmanın yolu, hammadde transferinde ve dozajlamada otomasyona geçmektir. Erk PVC Makine tarafından sağlanan hassas dozajlama ve taşıma sistemleri, insan hatasını minimize ederek hammadde kaybını ve hatalı ürün üretimini önemli ölçüde düşürür.
PVC üretiminde hangi ekipmanlar kritik rol oynar?
PVC mikser, otomatik toz dozajlama üniteleri, ribon mikserler, havalı taşıma sistemleri ve zincirli konveyörler, üretim hattının sürekliliği ve kalitesi için en kritik ekipmanlardır.
Sonuç ve Profesyonel Çözümler
PVC üretimi, hassas bir denge üzerine kuruludur. Hammaddeden başlayıp nihai ürüne uzanan bu endüstriyel üretim süreci, her aşamada yüksek teknoloji ve doğru ekipman gerektirir. Doğru dozajlama, kusursuz mikserleme ve kesintisiz hammadde transferi sağlanmadığında, en iyi formülasyon bile başarısızlığa mahkumdur. İşletmenizin üretim verimliliğini artırmak ve ürün kalitesini standartlaştırmak için doğru makine parkuruna yatırım yapmalısınız.
Erk PVC Makine olarak, PVC üretim tesislerinizin ihtiyaç duyduğu PVC mikser, otomatik toz ve sıvı dozajlama, ribon mikser, laboratuvar mikseri, havalı taşıma ve zincirli konveyör gibi tüm kritik ekipmanlarda profesyonel çözümler sunuyoruz. Üretim hattınızdaki her bir adımın mükemmelliği için yanınızdayız. Detaylı bilgi ve tesisinize özel mühendislik çözümleri için bizimle iletişime geçebilirsiniz.