فريق الهندسة في Erk PVC Makineآخر تحديث:
بأي ترتيب يجب إضافة المواد المضافة في خلاط PVC؟
التركيبة نفسها تعطي خلطة PVC جافة (dry blend) مختلفة بحسب ترتيب إضافة المواد في الخلاط ودرجة الحرارة عند إضافتها. نشرح ترتيب الإضافة النموذجي لـ PVC الصلب والمرن وأسبابه.

المحتويات11
- 1لماذا يهم ترتيب إضافة المواد؟
- 2الترتيب النموذجي لـ PVC الصلب
- 3الترتيب النموذجي لـ PVC المرن (المُلدَّن)
- 4جعل الترتيب قابلًا للتكرار: التلقيم والوزن
- 5الأصباغ والتركيبات الملوّنة
- 6التوسيع من المختبر إلى الإنتاج
- 7لماذا تكون الإضافة المرتبطة بدرجة الحرارة أكثر موثوقية؟
- 8الأعراض النموذجية للترتيب الخاطئ
- 9الانتقال من التعبئة الدفعية الواحدة إلى التعبئة المرحلية
- 10نصائح عملية
- 11الخلاصة
لماذا يهم ترتيب إضافة المواد؟
ترتيب إضافة المواد إلى PVC يحدد في أي مرحلة وعند أي درجة حرارة يُدخَل المثبّت ومواد التزليق والحشو والمعدِّل والصبغة والمُلدِّن الواردة في التركيبة إلى الخلاط الساخن. الترتيب مهم لأن كل مادة مضافة تتفاعل مع حبيبة الراتنج عند درجة حرارة مختلفة، وبعض المواد قد تمنع غيرها من الوصول إلى الراتنج. والترتيب الخاطئ يظهر لاحقًا في صورة كثافة ظاهرية منخفضة وتكتلات وثبات حراري ضعيف وتذبذب في البثق.
نشرح عملية الخلطة الجافة كاملةً في مقالنا ما هي خلطة PVC الجافة. وهنا نركز على الترتيب فقط.
ملاحظة مهمة: الترتيب أدناه هو الممارسة النموذجية في القطاع. وتوصية مورّد المثبّت والإضافات لديكم لها الأولوية دائمًا، ولا سيما عند استخدام مثبّتات الحزمة الجاهزة (one-pack)، إذ يصبح الترتيب أبسط بكثير.
الترتيب النموذجي لـ PVC الصلب
الخطوة | ما يُضاف | التوقيت النموذجي | السبب |
|---|---|---|---|
1 | راتنج PVC + المثبّت | في بداية تعبئة الدفعة | يجب أن يحمي المثبّت الراتنج قبل بدء التسخين |
2 | مواد التزليق الداخلية، الصبغة (مثل TiO2) | في بداية التعبئة أو بعدها مباشرة | تنتشر بتجانس على سطح الحبيبات مع ارتفاع الحرارة |
3 | مواد التزليق الخارجية والشموع | المرحلة المبكرة إلى المتوسطة من التسخين | تنصهر وتغلف سطح الحبيبات |
4 | معدِّل الصدم، مساعد المعالجة | المرحلة المتوسطة، بعد أن يسخن الراتنج | إذا أُضيفت مبكرًا قد تبطئ امتصاص الراتنج للإضافات |
5 | الحشو (الكالسيت) | المرحلة المتوسطة إلى المتأخرة | إذا أُضيف مبكرًا يجذب جزءًا من المثبّت ومادة التزليق إلى سطحه |
6 | التفريغ | عادةً 110–125 °C | النقل إلى المبرد |
في كثير من المصانع تُعبَّأ المواد الخام دفعة واحدة لأسباب عملية، وهذا ينجح أيضًا. لكن في التركيبات عالية الحشو تساعد إضافة الكالسيت متأخرًا على ارتباط المثبّت ومادة التزليق بالراتنج بكفاءة أكبر.
الترتيب النموذجي لـ PVC المرن (المُلدَّن)
في التركيبات المُلدَّنة تكون أهم خطوة هي توقيت إضافة السائل.
- يُعبَّأ الراتنج والمثبّت وتبدأ الخلطة في السخونة.
- يُضاف المُلدِّن عندما يسخن الراتنج. فالراتنج المسخَّن مسبقًا يمتص المُلدِّن أسرع وبتجانس أكبر. أما إضافة المُلدِّن إلى راتنج بارد فتزيد خطر التكتل.
- يُنتظر اكتمال الامتصاص. تبدو الخلطة لفترة رطبة ولزجة، ثم تعود حرة الانسياب. وتُسمى هذه نقطة الجفاف.
- يُضاف الحشو والمساحيق الأخرى بعد نقطة الجفاف. فالكالسيت المضاف قبل امتصاص المُلدِّن يجذب السائل إلى سطحه ويؤدي إلى التكتل.
- التفريغ والتبريد.
طريقة إدخال السائل إلى الخلاط لا تقل أهمية عن الترتيب. فالمُلدِّن الذي يُصب بسرعة من نقطة واحدة يسبب تركّزًا موضعيًا، بينما تقلل التغذية المضبوطة والموزعة من تكوّن التكتلات.
جعل الترتيب قابلًا للتكرار: التلقيم والوزن
بعد تحديد الترتيب الصحيح على الورق، يكمن التحدي الحقيقي في تطبيقه بالطريقة نفسها في كل دفعة. ففي الخطوط التي تعتمد الوزن والتغذية اليدويين قد يتغير الترتيب من مشغّل إلى آخر ومن وردية إلى أخرى.
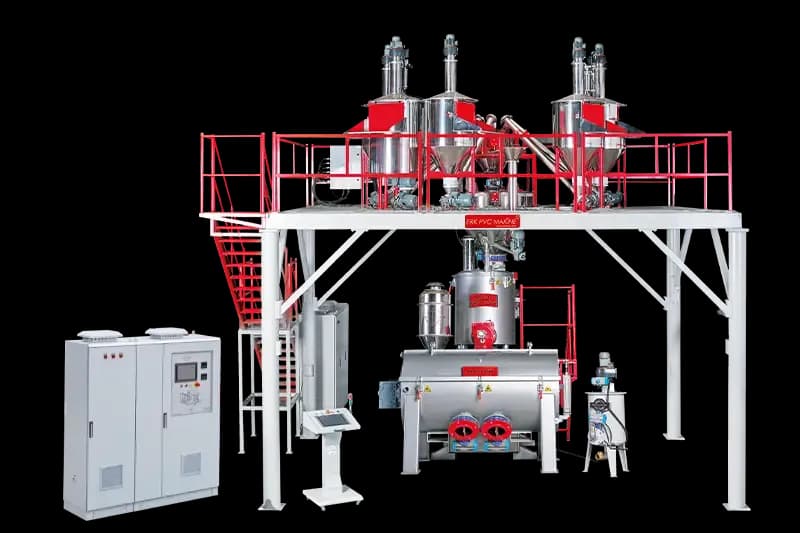
- نظام تلقيم ووزن المساحيق الأوتوماتيكي يزن الراتنج والإضافات المسحوقة وزنًا جرافيمتريًا وفق التركيبة، ويوحّد طريقة تغذية الخلاط.
- نظام تلقيم ووزن السوائل الأوتوماتيكي يزن المُلدِّنات والمثبّتات السائلة وزنًا جرافيمتريًا، ويعمل جنبًا إلى جنب مع تلقيم المساحيق.
وبذلك يرتبط توقيت وصول كل مكوّن بتركيبة النظام لا بذاكرة المشغّل. ولمعرفة علاقة الترتيب بالمنحنى الحراري، راجعوا مقالنا عن المنحنى الحراري للخلاط الساخن.
الأصباغ والتركيبات الملوّنة
في التركيبات الملوّنة يحدد توقيت إضافة الصبغة مدى ثبات درجة اللون من دفعة إلى أخرى. وتُضاف الأصباغ البيضاء مثل ثاني أكسيد التيتانيوم وأصباغ الألوان عادةً في بداية الدفعة مع المثبّت، لتنتشر بتجانس على سطح الحبيبات طوال التسخين. وفي أصباغ الألوان المستخدمة بكميات صغيرة يظهر حتى خطأ الوزن الصغير مباشرةً كفرق في اللون. لذلك فإن الوزن الدقيق للمكوّنات الصغيرة لا يقل أهمية عن المكوّنات الرئيسية. وتحضّر بعض المصانع الأصباغ والإضافات ذات الكميات الصغيرة كخلطة أولية منفصلة وتضيفها إلى الخلاط كمكوّن واحد.
التوسيع من المختبر إلى الإنتاج
تجربة ترتيب جديد مباشرةً على خلاط الإنتاج ترفع تكلفة الدفعات المعيبة. وفي أثناء تطوير التركيبة يمكن تجربة نقاط الإضافة مسبقًا على خلاط مختبري صغير. غير أن معدل التسخين والأزمنة ليست متماثلة في خلاط المختبر وخلاط الإنتاج. ولهذا فإن تعريف نقاط الإضافة بحسب درجة الحرارة لا بحسب الزمن يعطي نتائج أكثر موثوقية عند التوسيع. فتعليمة مثل "أضِف عندما تبلغ الخلطة درجة حرارة معينة" بدلًا من "أضِف عند الثانية 60" تعبّر عن الحالة الفيزيائية نفسها في كلا الخلاطين.
لماذا تكون الإضافة المرتبطة بدرجة الحرارة أكثر موثوقية؟
الإضافة المرتبطة بالزمن تفترض أن كل دفعة تسخن بالسرعة نفسها. لكن رطوبة المادة الخام ودرجة حرارة المحيط وتآكل السكاكين ونسبة الامتلاء كلها تغيّر سرعة التسخين. فالمُلدِّن المضاف في الثانية نفسها قد يصادف درجة الحرارة الصحيحة في دفعة، بينما يُضاف في دفعة أخرى إلى راتنج لم يسخن بما يكفي بعد. وربط نقاط الإضافة بدرجة الحرارة يزيل هذه الفروق ويضمن تطبيق الترتيب في الظروف نفسها في كل دفعة. ولهذا السبب أيضًا من المهم أن يكون قياس الحرارة في خلاطكم دقيقًا ومعايَرًا.
الأعراض النموذجية للترتيب الخاطئ
- كثافة ظاهرية منخفضة وانسياب ضعيف: ربما انتقلت مادة التزليق أو المثبّت إلى الحشو ولم ترتبط بالراتنج بما يكفي.
- التكتلات: في التركيبات المرنة ربما أُضيف المُلدِّن إلى راتنج بارد أو مع الحشو.
- الاصفرار المبكر: ربما أُضيف المثبّت متأخرًا أو سخنت الخلطة قبل أن تتوزع.
- تذبذب الضغط وعزم الدوران في الباثقة: ربما يتغير توزيع الإضافات من دفعة إلى أخرى.
الانتقال من التعبئة الدفعية الواحدة إلى التعبئة المرحلية
لتغيير الترتيب في خط يعبّئ اليوم جميع المواد الخام دفعة واحدة لا حاجة إلى تحويل كبير. وعادةً تكون الخطوة الأولى الأكثر فعالية هي إضافة الحشو كخطوة مستقلة في مرحلة متقدمة من التسخين. وفي التركيبات المرنة تكون الخطوة الثانية إضافة المُلدِّن بشكل مضبوط بعد أن يسخن الراتنج. سجّلوا بعد كل تغيير الكثافة الظاهرية والانسياب واللون لعدة دفعات، وانتقلوا إلى الخطوة التالية إذا كانت النتيجة إيجابية. وبذلك ترون بوضوح أي تغيير أحدث الفرق، وتتقدمون دون تعريض الإنتاج للخطر. وقد يتطلب هذا الانتقال تهيئة نظام التلقيم والوزن بحيث يتمكن من التغذية المرحلية.
نصائح عملية
- دوّنوا ترتيب الإضافة بوضوح في التركيبة المكتوبة، بحسب درجة الحرارة أو بحسب الخطوة.
- عند تغيير الترتيب جرّبوا عدة دفعات بشكل مضبوط، وسجّلوا نتائج الكثافة الظاهرية والانسياب واللون.
- عند الانتقال إلى مادة مضافة جديدة، اسألوا المورّد عن نقطة الإضافة الموصى بها.
- إذا كنتم تواجهون مشكلات في خط يعبّئ دفعة واحدة، فإن أول تغيير يُجرَّب عادةً هو إضافة الحشو متأخرًا.
- اشرحوا للمشغّلين ليس فقط كيف يُطبَّق الترتيب، بل لماذا أيضًا؛ فالفريق الذي يعرف السبب يلاحظ الانحرافات عن الترتيب بسهولة أكبر.
- بما أن تآكل السكاكين ونسبة الامتلاء يغيّران سرعة التسخين، راجعوا نقاط الحرارة دوريًا.
الخلاصة
يأتي ترتيب إضافة المواد في مقدمة الضبوط التي يمكنها تحسين جودة الخلطة الجافة دون استثمار إضافي. أما تطبيق الترتيب نفسه في كل دفعة فيصبح أسهل مع الوزن والتغذية الأوتوماتيكيين. إذا كنتم تخططون لأتمتة التلقيم والوزن في خط قائم يضم خلاط PVC التوربيني الأفقي EPM-H أو خط مشابه، فاملؤوا نموذج طلب عرض السعر.
الأسئلة الشائعة
متى يُضاف المثبّت في خلاط PVC؟
في الممارسة النموذجية يُضاف المثبّت مع الراتنج في بداية الدفعة، وبذلك يكون الراتنج محميًا قبل بدء التسخين. وتوصية مورّدكم لها الأولوية دائمًا.
لماذا يُضاف الكالسيت متأخرًا؟
إذا أُضيف الكالسيت مبكرًا فقد يجذب جزءًا من المثبّت ومادة التزليق إلى سطحه. وتساعد إضافته متأخرًا على ارتباط هذه المواد بالراتنج بكفاءة أكبر، ويكون الفرق واضحًا خصوصًا في التركيبات عالية الحشو.
في أي مرحلة يجب إضافة المُلدِّن؟
يُضاف المُلدِّن عادةً بعد أن يسخن الراتنج، لأن الراتنج المسخَّن مسبقًا يمتص السائل أسرع وبتجانس أكبر. ويُضاف الحشو والمساحيق الأخرى بعد أن تعود الخلطة حرة الانسياب.
هل تعبئة جميع المواد الخام دفعة واحدة خطأ؟
ليس دائمًا. فكثير من التركيبات تنجح مع التعبئة دفعة واحدة، خاصةً عند استخدام مثبّت الحزمة الجاهزة. لكن إذا ظهرت تكتلات أو كثافة ظاهرية منخفضة أو مشكلة في الانسياب، فإن أول تغيير يُجرَّب هو فصل الترتيب إلى مراحل.
هل يمكن تطبيق ترتيب الإضافة أوتوماتيكيًا؟
نعم. أنظمة تلقيم ووزن المساحيق والسوائل الأوتوماتيكية تزن المكوّنات وفق التركيبة وتوحّد طريقة تغذية الخلاط. وبذلك يرتبط الترتيب بالتركيبة لا بالمشغّل.