

فريق الهندسة في Erk PVC Makineآخر تحديث:
مشكلات تلقيم المساحيق ووزنها: التجسير وانحراف خلايا التحميل والوزن غير الدقيق
لا تبدأ معظم مشكلات التلقيم والوزن في الميزان، بل في طريقة خروج المادة من القمع وطريقة إعداد الوزن. نعرض أكثر المشكلات شيوعًا وأعراضها وكيفية التعامل معها.

المحتويات8
من أين تأتي مشكلات التلقيم والوزن؟
يزن نظام التلقيم الجرافيمتري كل مادة خام بالكتلة وفق الوصفة. وحتى مع موازين معايرة بشكل صحيح، قد تنحرف الدفعات عن الهدف، أو يطول زمن الوزن، أو لا ينساب أحد المكونات إطلاقًا. ومعظم هذه المشكلات تأتي من ثلاثة مصادر:
- انسياب المادة: إذا لم يخرج المسحوق من القمع بانتظام، فلا يستطيع أي ميزان وزنه بدقة.
- ميكانيكا الوزن: الأنابيب أو الخراطيم أو الاهتزازات التي تلامس وعاء الوزن تُخلّ بقراءة الميزان.
- إعدادات التحكم: توقيت إبطاء التغذية وتوقيت إيقافها يحددان مدى اقتراب الدفعة من الهدف.
المشكلات التالية هي الأكثر شيوعًا في خطوط PVC.
1. التجسير (التقوّس)
العَرَض: توجد مادة في القمع لكن التغذية تتوقف أو تتباطأ كثيرًا؛ فيطول زمن الوزن أو يصدر إنذار.
السبب: المساحيق الناعمة المتماسكة (بعض المثبّتات، وكربونات الكالسيوم الناعمة، والصبغات) تشكّل قوسًا فوق مخرج القمع وتوقف التدفق. ويزيد التجسيرَ سوءًا امتصاصُ الرطوبة، والمسحوقُ الذي بقي مدة طويلة فانضغط، والمخارجُ الضيقة.
الحلول:
- هندسة قمع (زاوية المخروط، مقاس المخرج) مختارة وفق سلوك انسياب المادة
- إبقاء المادة جافة ومغلقة، وعدم تركها في القمع مدة طويلة
- عند الحاجة، تقييم وسائل مساعدة على الانسياب ميكانيكية أو بالهواء خصيصًا للمادة المعنية
2. تكوّن القنوات (ratholing) والانسياب غير المنتظم
العَرَض: تتكوّن قناة ضيقة في وسط القمع بينما لا تتحرك المادة الملاصقة للجدران أبدًا؛ فيكون الانسياب طبيعيًا لفترة ثم يفرغ القمع فجأة.
السبب: تنساب المادة من الوسط فقط بدلًا من أن تنساب ككتلة واحدة؛ والمادة التي تبقى عند الجدران تتقادم أو تمتص الرطوبة أو تتصلب، وقد تنهار دفعة واحدة مع فراغ القمع.
الحل: تصميم قمع ملائم للمادة، واستخدام المواد الخام بمبدأ الوارد أولًا يُصرف أولًا.
3. الاندفاع (flushing) وتجاوز الهدف
العَرَض: مع المساحيق الخفيفة المهوّاة، تنسكب المادة أثناء التغذية كأنها سائل، ويتجاوز الوزن الهدف.
السبب: المسحوق الناعم الذي اختلط بالهواء أثناء النقل أو التفريغ يتصرف كالمائع لفترة. إضافة إلى ذلك، فإن المادة التي تكون لا تزال في الهواء عند توقف التغذية («المادة المعلّقة») تسقط على الميزان وتدفع القيمة النهائية إلى ما بعد الهدف.
الحلول:
- الانتقال من التغذية الخشنة إلى التغذية الدقيقة مع الاقتراب من الهدف
- ضبط نقطة القطع بحيث تراعي المادة المعلّقة
- ترك المادة المهوّاة لتستقر بعد دخولها القمع
4. انحراف خلايا التحميل
العَرَض: ينحرف الصفر والقمع فارغ، أو تعطي الوصفة نفسها أوزانًا مختلفة من دفعة إلى أخرى، أو تبقى القراءة متذبذبة.
الأسباب:
- التلامس الميكانيكي: الأنابيب الصلبة أو الكابلات أو تلامس المنصة تنقل جزءًا من الحمل متجاوزةً الميزان.
- الاهتزاز: يتسبب خلاط أو مروحة أو ضاغط قريب في تذبذب القراءة.
- فروق الضغط: ضعف تهوية القمع يُحدث فروقًا في الضغط أثناء التعبئة والتفريغ تؤثر في الميزان.
- المعايرة والبيئة: الموازين غير المعايرة وتغيرات درجة الحرارة والوصلات المتسخة تسبب الانحراف.
الحلول: وصلات مرنة لوعاء الوزن، وعزله عن مصادر الاهتزاز، وتهوية بحجم صحيح مزودة بفلتر (فلتر الهواء)، ومعايرة منتظمة.
5. الكهرباء الساكنة والتراكم
العَرَض: يلتصق المسحوق بجدران القمع والأنابيب، وتبقى كمية من المادة بعد كل دفعة.
السبب: تكتسب المساحيق الجافة شحنة ساكنة أثناء انسيابها؛ وبعض الإضافات لزجة بطبيعتها.
الحل: تأريض المعدات، والحفاظ على نظافة الأسطح، والتحقق مما إذا كانت المادة المتبقية في القمع تنتقل إلى الدفعة التالية.
6. الترتيب الخاطئ وأخطاء الوصفة
حتى في النظام الأوتوماتيكي، قد تفسد الدفعةَ وصفةٌ معرّفة بشكل خاطئ، أو مادةٌ خام محمّلة في القمع الخطأ، أو ترتيبُ مكونات لا يناسب عملية الخلط. ويتناول مقال ترتيب إضافة المواد في خلاط PVC الترتيب الذي يجب أن تُضاف به الإضافات.
كيف يُعدّ الوزن في نظام Erk؟
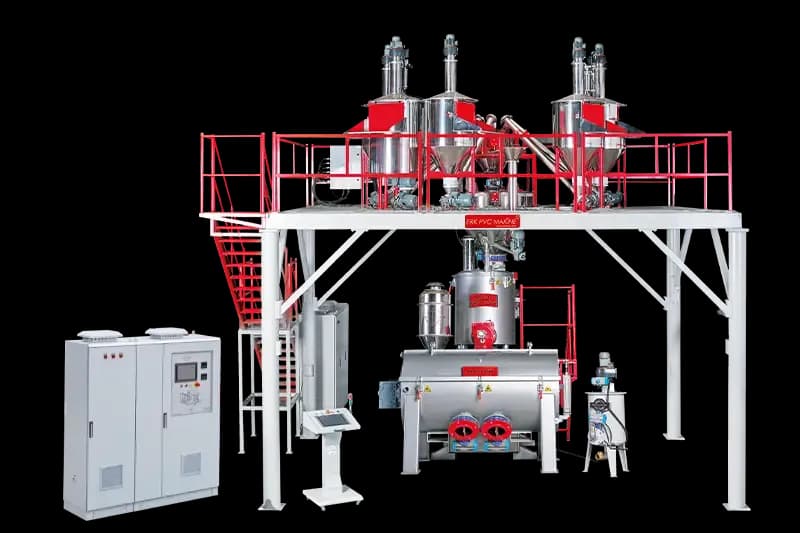
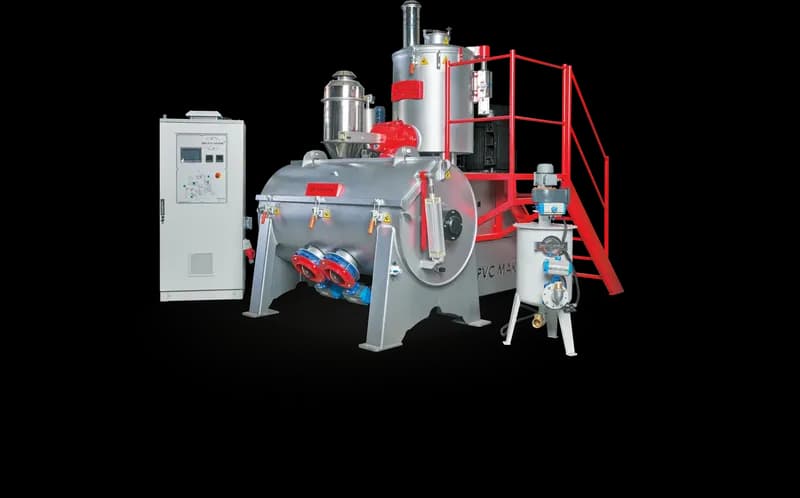
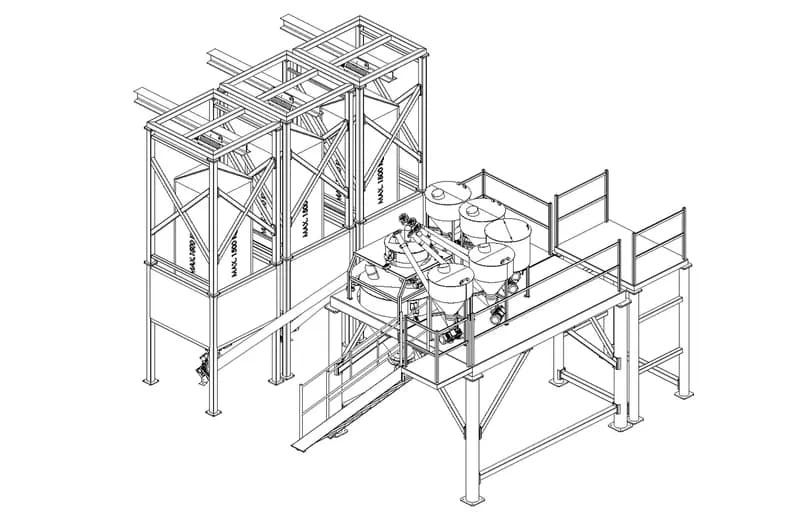
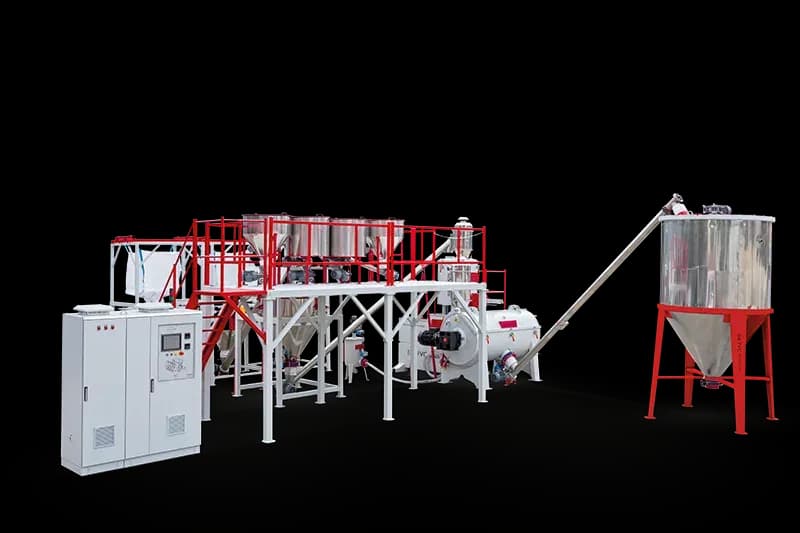
نظام التلقيم الأوتوماتيكي للمساحيق من Erk PVC Makine نظام جرافيمتري: تُغذّى كل مادة خام بالتتابع من خزانها إلى وعاء الوزن، وتتوقف التغذية عند بلوغ الكتلة المستهدفة، ثم تُشحن الدفعة المكتملة إلى خلاط التسخين التوربيني. وتنضم الإضافات السائلة إلى الدورة نفسها عبر نظام التلقيم الأوتوماتيكي للسوائل. وتُقيَّم هندسة القمع والمغذّيات وأي وسائل مساعدة على الانسياب وفق موادكم الخام أثناء المشروع.
إذا كان نظام التلقيم الحالي لديكم يعاني من إحدى المشكلات المذكورة أعلاه، فأرسلوا إلينا قائمة موادكم الخام وأعراض المشكلة، وسنبحث السبب معكم. وللاطلاع على الفرق بين التلقيم الجرافيمتري والحجمي، راجعوا هذا المقال، ولجميع حلولنا للمساحيق والسوائل تصفحوا صفحة أنظمة التلقيم والوزن.
الأسئلة الشائعة
كيف يمكن منع التجسير في تلقيم المساحيق؟
باختيار هندسة القمع وفق سلوك انسياب المادة، وإبقاء المادة جافة ومغلقة، وتقييم وسائل مساعدة على الانسياب ميكانيكية أو بالهواء خصيصًا لتلك المادة عند الحاجة.
لماذا تعطي خلية التحميل قراءة خاطئة؟
أكثر الأسباب شيوعًا هي الأنابيب الصلبة أو الكابلات المتصلة بوعاء الوزن، والاهتزاز القريب، وفروق الضغط الناتجة عن تهوية القمع، وغياب المعايرة، وتغيرات درجة الحرارة.
لماذا يتجاوز الوزن القيمة المستهدفة؟
المادة التي تكون لا تزال في الهواء عند توقف التغذية تسقط على الميزان، كما أن المساحيق الناعمة المهوّاة قد تندفع. ويقلل الانتقال إلى التغذية الدقيقة قرب الهدف وضبط نقطة القطع بما يراعي المادة المعلّقة من هذا التجاوز.
هل تؤثر مشكلات التلقيم والوزن في جودة الخلط؟
نعم. فالإضافة الموزونة بأقل أو أكثر من اللازم تغيّر تركيب الخلطة الجافة مهما كان أداء الخلاط جيدًا، وتظهر لاحقًا على شكل تذبذب في البثّاقة وعيوب في المنتج.