Erk PVC Makine mühendislik ekibiGüncellendi:
Metalik bonding nedir, toz boyada neden kullanılır?
Metalik ve sedefli toz boyalarda pigmenti boya taneciğine kontrollü sıcaklıkta bağlayan bonding prosesi: kuru karışımla farkı, adımları, sık görülen hatalar ve hattaki yeri.

İçindekiler10
- 1Metalik bonding nedir?
- 2Pigment neden öğütmeden sonra eklenir?
- 3Kuru karışımın sorunu: ayrışma
- 4Bonding nasıl yapılır?
- 5Kuru karışım ile bonding karşılaştırması
- 6Sık görülen bonding hataları
- 7Bonding kalitesi nasıl değerlendirilir?
- 8Bonding mikser seçerken nelere bakılır?
- 9Yeni bir reçeteye nasıl başlanır?
- 10Bonding hattaki yerini nasıl alır?
Metalik bonding nedir?
Metalik bonding, toz boyada alüminyum, bronz veya sedef efektli pigment pullarının, kontrollü sıcaklıkta yüzeyi hafifçe yumuşatılan toz boya taneciklerine fiziksel olarak tutturulduğu karıştırma prosesidir. Bağlanan pigment, uygulama sırasında boya taneciğiyle birlikte hareket eder. Böylece metalik efekt parçadan parçaya daha tutarlı olur ve geri kazanılan toz yeniden kullanılabilir.
Bonding bir kimyasal reaksiyon değildir; pigment ile tanecik arasında ısıyla sağlanan fiziksel bir tutunmadır. Bu nedenle prosesin başarısı büyük ölçüde sıcaklığın, karıştırma hızının ve sürenin ne kadar hassas yönetildiğine bağlıdır.
Pigment neden öğütmeden sonra eklenir?
Toz boya, reçine ve sertleştirici, pigment, dolgu ve katkılardan oluşan bir ön karışımın extruderde eritilip karıştırılması, soğutulması ve ince toz haline öğütülmesiyle üretilir. Metalik ve sedefli pigmentler ise bu aşamalara katılmaz: extruderdeki kesme kuvveti ve değirmendeki öğütme, efekti veren ince pulları kırar ve parlaklığı yok eder. Bu yüzden efekt pigmenti, öğütme ve sınıflandırma tamamlandıktan sonra baz toza eklenir.
Burada iki yol vardır: pigmenti baz tozla yalnızca karıştırmak (kuru karışım) ya da bonding ile taneciğe bağlamak.
Kuru karışımın sorunu: ayrışma
Pigment toza yalnızca kuru karıştırma ile eklendiğinde, pigment pulları ve boya tanecikleri birbirinden bağımsız kalır. Elektrostatik uygulamada bu iki farklı tanecik farklı şekilde yüklenir ve parçaya farklı oranlarda gider. Sonuç olarak:
- Aynı partide tabancadan tabancaya veya parçanın farklı yüzeylerinde renk ve parlaklık farkı görülür.
- Kabinde toplanan geri kazanım tozunun pigment oranı değişir; bu toz aynı efekti vermez.
- Uygulama koşulları (tabanca ayarı, mesafe, kabin) değiştikçe sonuç daha da değişken hale gelir.
Not: PVC sektöründe "dry blend" terimi farklı bir anlamda, reçine ve katkıların sıcak-soğuk mikserde hazırlanan serbest akışlı karışımı için kullanılır. Bu konu için PVC dry blend nedir yazımıza bakabilirsiniz.
Bonding nasıl yapılır?
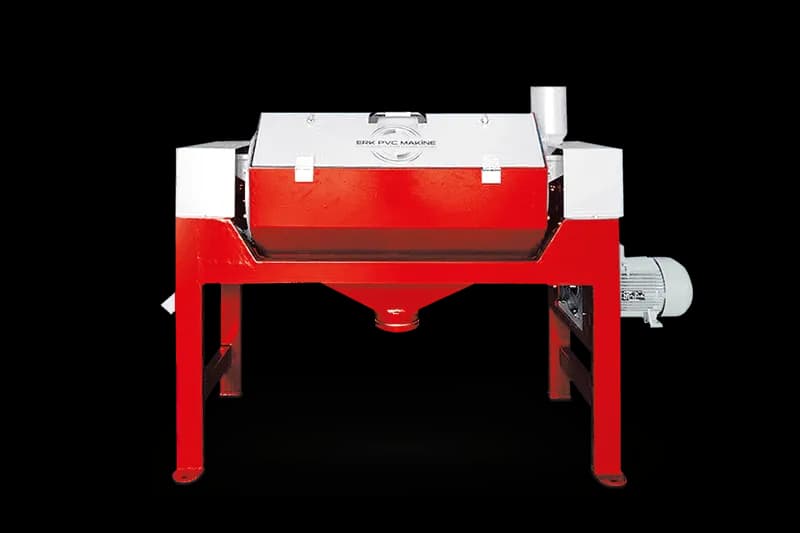
Bonding, bu iş için tasarlanmış ısıtma ve soğutma kontrollü bir mikserde şarj usulü yapılır. Genel akış şöyledir:
- Yükleme: Baz toz boya ve efekt pigmenti reçeteye göre tartılarak miksere alınır.
- Kontrollü ısıtma: Karıştırıcı tozu sürekli hareket ettirirken sıcaklık, reçinenin yumuşama aralığına doğru yavaşça yükseltilir. Bu aralık polyester, epoksi veya hibrit reçineye göre değişir.
- Bağlanma: Sıcaklık hedef aralıkta tutulurken pigment pulları yumuşamış tanecik yüzeylerine tutunur. Karıştırma hızı pulları kırmayacak şekilde ayarlanır.
- Soğutma: Bağlanma tamamlandığında ürün hızla soğutulur; tanecikler birbirine yapışmadan bağ sabitlenir.
- Eleme: Soğuyan ürün, olası topak ve iri tanecikleri ayırmak için elekten geçirilir ve paketlemeye gönderilir.
Bitiş noktasının nasıl belirleneceği, örneğin sıcaklık ve süreye dayalı bir kontrolle, reçeteye ve üretim hedefine göre belirlenir.
Kuru karışım ile bonding karşılaştırması
| Kuru karışım | Bonding |
|---|---|---|
Proses | Basit karıştırma | Kontrollü ısıtma, bağlanma, soğutma |
Pigment ile tanecik | Bağımsız | Taneciğe tutunmuş |
Uygulamada efekt | Değişken | Daha kararlı |
Geri kazanım tozu | Genellikle farklı efekt verir | Yeniden kullanılabilir |
Proses riski | Düşük | Sıcaklık hatasında topaklanma |
Kuru karışım hızlı ve ucuzdur; düşük beklentili veya kısa ömürlü uygulamalarda yeterli olabilir. Mimari ve dekoratif metalik serilerde ise bonding sektörde yaygın olarak tercih edilir.
Sık görülen bonding hataları
- Yetersiz bağlanma: Sıcaklık düşük kalırsa veya süre kısa tutulursa pigmentin bir kısmı serbest kalır; ürün kuru karışım gibi davranır.
- Aşırı ısınma ve topaklanma: Sıcaklık yumuşama aralığını aşarsa tanecikler birbirine yapışır, topaklar oluşur ve şarj kaybedilebilir.
- Pul hasarı: Karıştırma hızı veya süresi fazlaysa pigment pulları kırılır, efekt matlaşır.
- Yavaş soğutma: Bağlanma sonrası soğutma gecikirse tanecikler arasında yapışma devam eder.
- Şarjdan şarja fark: Sıcaklık profili her şarjda aynı değilse renk tutarlılığı bozulur.
Bu hataların ortak çözümü, her şarjın aynı sıcaklık ve hız profilini izlemesidir. Opsiyonel frekans invertörlü (FV) sürücü, karıştırma hızının pigmentin hassasiyetine göre ayarlanmasına yardımcı olur.
Bonding kalitesi nasıl değerlendirilir?
İyi bir bonding ürününü kötüsünden ayırmanın yolu, ürünü gerçek uygulama koşullarına yakın biçimde gözlemlemektir. Üreticilerin genel olarak baktığı noktalar şunlardır:
- Serbest pigment: Bağlanmadan kalan pigment miktarı ne kadar azsa, uygulamada ayrışma o kadar az olur.
- Topak ve iri tanecik: Elek üzerinde kalan malzeme miktarı, sıcaklık kontrolünün ne kadar başarılı olduğunu gösterir.
- Uygulama denemesi: Aynı ürünün farklı tabanca ayarlarında ve farklı parça geometrilerinde verdiği efektin karşılaştırılması.
- Geri kazanım testi: Kabinden toplanan tozun, taze ürünle aynı efekti verip vermediği.
- Şarjdan şarja tutarlılık: Farklı şarjlardan alınan numunelerin renk ve parlaklık açısından karşılaştırılması.
Bu kontrollerin sonuçları, sıcaklık aralığı, karıştırma hızı ve süre ayarlarının iyileştirilmesi için doğrudan geri bildirim sağlar.
Bonding mikser seçerken nelere bakılır?
Bonding mikser seçimi, hedef üretim miktarı ile başlar; şarj kapasitesi günlük veya vardiya başına ihtiyaca göre belirlenir. Bunun yanında ısıtma ve soğutma yapısının hassasiyeti ve tekrarlanabilirliği, karıştırma hızının ayarlanabilirliği, iç yüzeylerin temizlenebilirliği (renk değişimleri için) ve eleme ile paketleme ekipmanlarıyla entegrasyon değerlendirilir. Reçine tipi ve kullanılan pigmentler de seçimi doğrudan etkiler.
Yeni bir reçeteye nasıl başlanır?
Yeni bir pigment veya baz toz ile üretime geçmeden önce küçük ölçekte deneme yapmak, sıcaklık aralığını ve süreyi belirlemenin en güvenli yoludur. Bu amaçla bir laboratuvar mikseri Ar-Ge çalışmalarında kullanılabilir. Denemelerde serbest pigment miktarı, topak oluşumu ve geri kazanılan tozun efekti gözlenerek üretim koşulları netleştirilir.
Bonding hattaki yerini nasıl alır?
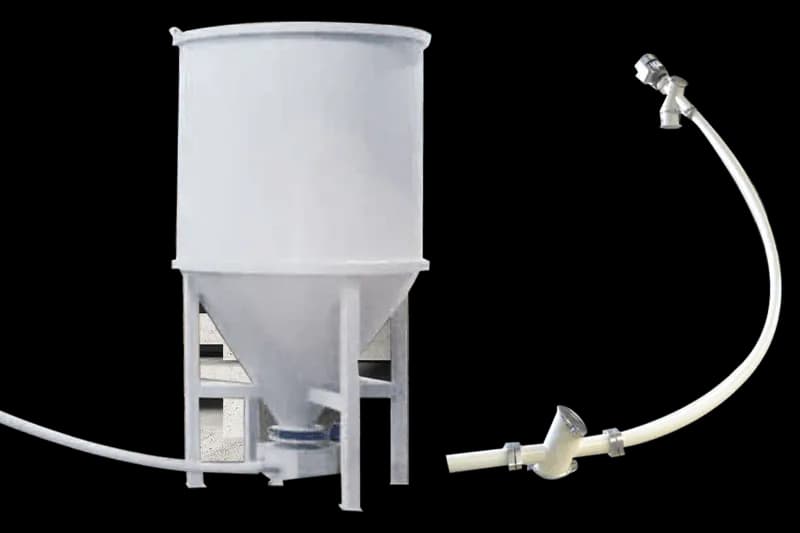
Bonding, toz boya hattının öğütme ve sınıflandırma sonrasındaki adımıdır. Tipik bir son işlem hattı; baz tozun ve pigmentin tartılması, metalik bonding mikser, toz elek ve paketleme hunisine tozsuz taşımadan oluşur. Tüm hat adımları ve Erk'in sağladığı ekipmanlar için toz boya sektör sayfamızı inceleyebilirsiniz.
Erk PVC Makine toz boya extruderi, değirmeni, sınıflandırıcısı veya premiks mikseri üretmez. Bonding mikseri, eleme, flexcon besleme ve laboratuvar ölçeği karıştırma ekipmanlarını Tekirdağ Ergene'deki fabrikamızda üretir; kurulum, devreye alma, operatör eğitimi, uzaktan destek ve yedek parça hizmeti veririz.
Baz toz tipinizi, pigmentinizi ve hedef üretim miktarınızı paylaşın; bonding mikseriniz için fiyat teklifi hazırlayalım.
Sıkça Sorulan Sorular
Metalik bonding nedir?
Metalik bonding, alüminyum, bronz veya sedef efektli pigment pullarının kontrollü sıcaklıkta toz boya taneciklerinin yüzeyine fiziksel olarak tutturulmasıdır. Bağlanan pigment uygulamada taneciğiyle birlikte hareket eder ve efekt daha tutarlı olur.
Bonding ile kuru karışım arasındaki fark nedir?
Kuru karışımda pigment ve boya tanecikleri bağımsız kalır, elektrostatik uygulamada ayrışabilir. Bonding pigmenti taneciğe bağladığı için renk daha kararlı olur ve geri kazanılan toz yeniden kullanılabilir.
Metalik pigment neden extrudere eklenmez?
Extruderdeki kesme kuvveti ve değirmendeki öğütme, efekti veren ince pigment pullarını kırar ve parlaklığı yok eder. Bu yüzden efekt pigmenti öğütmeden sonra eklenir.
Bonding sırasında topaklanma neden olur?
Sıcaklık reçinenin yumuşama aralığını aşarsa veya soğutma gecikirse toz boya tanecikleri birbirine yapışır. Hassas ve her şarjda tekrarlanabilir sıcaklık kontrolü ile hızlı soğutma bu riski azaltır.
Sedefli pigmentler de bonding ile işlenebilir mi?
Evet. Bonding metalik alüminyum ve bronz pigmentlerin yanı sıra sedefli efekt pigmentleri için de uygulanır. Karıştırma hızı, hassas pulları kırmayacak şekilde ayarlanır.