

Erk PVC Makine mühendislik ekibiGüncellendi:
PVC dry blend sorunları: topak, zayıf akış, düşük yığın yoğunluğu ve renk değişimi
Dry blend kaynaklı sorunlar genellikle extruderde fark edilir, ama nedenleri mikserdedir. En sık dört sorunu, olası nedenlerini ve kontrol edilecek noktaları bir arada topladık.

İçindekiler10
Dry blend sorunu nedir, nereden anlaşılır?
Dry blend sorunu, sıcak-soğuk mikserden çıkan PVC karışımının serbest akışlı, homojen ve kararlı bir toz olmaması durumudur. En sık görülen dört belirti şunlardır: topaklanma, zayıf akış, düşük yığın yoğunluğu ve renk değişimi. Bu sorunlar çoğu zaman extruderde basınç dalgalanması, yüzey hatası veya renk farkı olarak fark edilir; ancak nedenleri genellikle mikserdeki sıcaklık, sıra, nem veya pervane durumundadır.
Dry blend'in nasıl hazırlandığını PVC dry blend nedir yazımızda anlatıyoruz. Aşağıdaki tablo hızlı bir başlangıç noktasıdır.
Belirti | Sık görülen nedenler | İlk kontrol |
|---|---|---|
Topaklar | Sıvı katkının yerel yoğunlaşması, nem, duvardan kopan malzeme | Sıvı besleme şekli, nem tahliyesi, hazne temizliği |
Zayıf akış | Erken boşaltma, eksik bağlanma, sıcak depolama | Boşaltma ve soğutucu çıkış sıcaklığı |
Düşük yığın yoğunluğu | Yetersiz ısınma, aşınmış pervane, yanlış sıra | Sıcaklık eğrisi, bıçak durumu |
Renk değişimi | Aşırı ısınma, uzun bekleme, stabilizan dağılımı | Boşaltma sıcaklığı, çevrim süresi |
1. Topaklanma
Topaklar, dry blend içinde birbirine yapışmış veya sertleşmiş parçalardır. Extruderde eşit erimezler ve yüzeyde leke, kabarcık veya pürüz olarak geri dönerler.
Olası nedenler:
- Sıvı katkının yerel yoğunlaşması: Plastifiyan veya sıvı stabilizan tek noktadan hızla verildiğinde.
- Nem: Isıtma sırasında açığa çıkan buhar mikserde kalır, kapakta yoğuşur ve karışıma geri damlar.
- Duvar birikintisi: Hazne duvarında veya kapakta biriken malzeme zamanla sertleşir ve kopar.
- Erken boşaltma: Yumuşak reçetelerde plastifiyan tam emilmeden boşaltılan karışım.
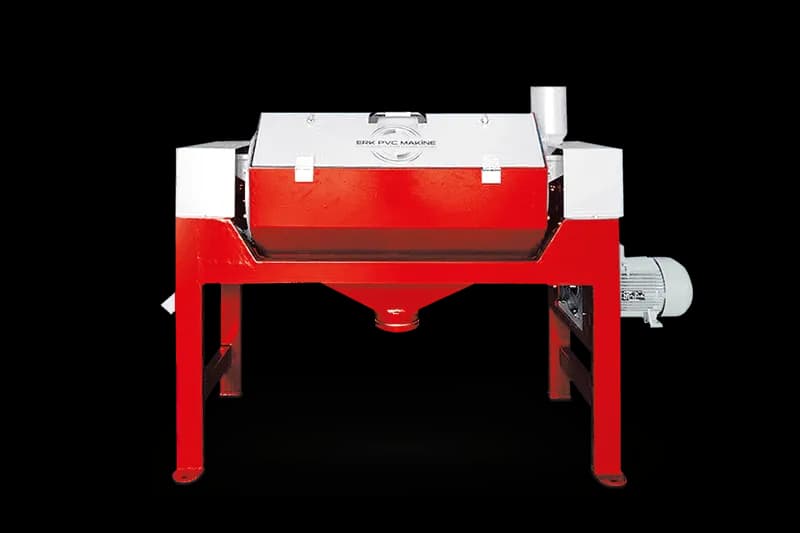
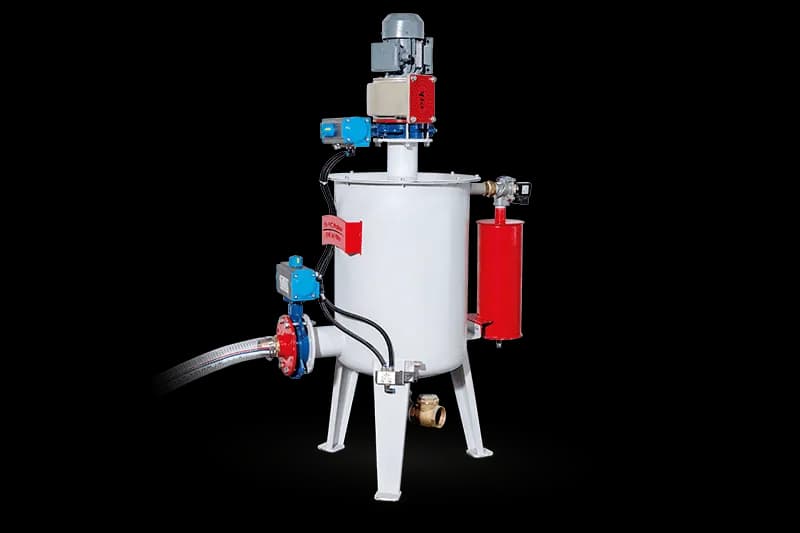
Ne yapılmalı: Buharın mikserden alınması kaynağı azaltır; EPM-JET filtre ve nem alma sistemi bu iş için tasarlanmıştır. Kalan topakları extrudera ulaşmadan tutmak için soğutucu çıkışına toz elek yerleştirilir. Eleğin ret çıkışında biriken malzemenin artması, mikserde bir şeylerin değiştiğinin erken işaretidir.
2. Zayıf akış
Akışı zayıf dry blend silodan düzgün boşalmaz, huni içinde köprü kurar ve extruder beslemesini dalgalandırır.
Olası nedenler:
- Kayganlaştırıcı ve stabilizanın reçineye tam bağlanmadan kalması (çoğu zaman erken boşaltma).
- Karışımın soğutucudan yeterince soğumadan çıkması. Tipik hedef 40–50 °C civarıdır; daha sıcak depolanan karışım siloda sıkışabilir.
- Yumuşak reçetelerde fazla veya geç verilen plastifiyan.
- Silo veya ara haznede uzun bekleme ve nem alma.
Ne yapılmalı: Boşaltma sıcaklığını ve soğutucu çıkış sıcaklığını kayıt altına alın. Akış sorunu belirli şarjlarda ortaya çıkıyorsa, o şarjların sıcaklık-zaman kayıtlarını diğerleriyle karşılaştırın.
3. Düşük yığın yoğunluğu
Yığın yoğunluğu düşük dry blend, extruder vidasını daha az malzemeyle doldurur; çıktı düşer ve basınç dalgalanır.
Olası nedenler:
- Yetersiz ısınma: Reçine taneleri tam açılmadan ve katkılar bağlanmadan boşaltma.
- Aşınmış pervane: Bıçak geometrisi, ısınma süresini ve yığın yoğunluğunu doğrudan etkiler. Aşınmış bıçaklar malzemeyi daha az etkili hareket ettirir.
- Yanlış pervane: Sert ve yumuşak PVC için farklı bıçak geometrileri kullanılır; ürün gamı değiştiyse mevcut pervane uygun olmayabilir.
- Katkı sırası: Dolgunun çok erken eklenmesi, kayganlaştırıcının bir kısmını kendine çekebilir.
Ne yapılmalı: Isınma süresi zamanla uzuyorsa önce bıçakları kontrol edin. Gerekirse orijinal mikser bıçakları ile yenileyin ve değişimden sonra yığın yoğunluğunu yeniden ölçün.
4. Renk değişimi (sararma, kararma)
Dry blend'de sararma veya pembeleşme, karışımın ısıl yük altında kaldığını gösterir.
Olası nedenler:
- Boşaltma sıcaklığının gereğinden yüksek olması.
- Mikserde uzun bekleme; örneğin soğutucu dolu olduğu için ısıtıcının boşaltamaması.
- Stabilizanın geç eklenmesi veya homojen dağılmaması.
- Duvarda uzun süre kalan ve kopan, ısıl hasar görmüş malzeme.
Ne yapılmalı: Boşaltma sıcaklığını reçeteye göre doğrulayın, soğutucunun ısıtıcıyı bekletip bekletmediğini kontrol edin ve hazne temizliğini bakım planına ekleyin.
Basit kalite kontrolleri
Sorunu ölçmeden çözmek zordur. Dry blend için kapsamlı laboratuvar donanımı gerektirmeyen birkaç basit kontrol, şarjlar arasındaki farkı görünür hale getirir:
- Yığın yoğunluğu: Bilinen hacimde bir kabı serbestçe doldurup tartmak, şarjlar arasındaki eğilimi izlemek için yeterlidir. Mutlak değerden çok değişim önemlidir.
- Akış süresi: Aynı miktar tozun standart bir huniden akma süresi, akış davranışındaki bozulmayı erken gösterir.
- Görsel kontrol: Beyaz bir yüzeye serilen numunede topak, renk farkı ve yabancı madde kolayca görülür.
- Elek ret miktarı: Toz elekte vardiya başına biriken ret malzemesini tartmak, topak sorununun büyüyüp büyümediğini gösterir.
Bu ölçümleri her şarjın sıcaklık kaydıyla birlikte saklamak, bir sorun çıktığında neyin değiştiğini bulmayı büyük ölçüde hızlandırır. Numuneyi her seferinde aynı noktadan ve aynı şekilde almak da sonuçların karşılaştırılabilir olması için önemlidir.
Sorunları kaynağında önlemek
Dry blend sorunlarının önemli bir kısmı, hattın tasarım aşamasında önlenebilir:
- Tartım tutarlılığı: Elle tartımda bileşen miktarları ve ekleme sırası şarjdan şarja değişebilir; otomatik dozajlama bu değişkenliği azaltır.
- Yeterli soğutma kapasitesi: Soğutucunun ısıtıcıyı bekletmemesi, hem renk değişimini hem de çevrim kaybını önler.
- Nem tahliyesi: Buharın mikserden alınması, topak oluşumunu kaynağında azaltır.
- Kontrol eleme: Soğutucu çıkışındaki elek, kalan topakları extrudera ulaşmadan tutar.
- Planlı bıçak kontrolü: Aşınmanın yavaş gelişen etkileri, düzenli kontrolle erken yakalanır.
Mevsimsel etkiler
Bazı dry blend sorunları yılın belirli dönemlerinde belirginleşir. Yaz aylarında soğutma suyu ısındığında soğutucu karışımı daha geç soğutur; karışım siloya daha sıcak gider ve akış sorunları artabilir. Soğutucu darboğaz olduğunda ısıtıcı bekler ve uzun bekleme renk değişimi riskini yükseltir. Nemli dönemlerde ise açıkta bekleyen hammaddeler ve dolgu daha fazla nem alır; bu da ısıtma sırasında daha fazla buhar ve topak demektir. Sorunlar mevsimle birlikte geliyorsa, önce soğutma suyu sıcaklığına ve hammadde depolama koşullarına bakın.
Sorun giderme için genel kontrol listesi
- Değişikliği bulun. Hammadde partisi, tedarikçi, reçete, mevsim (soğutma suyu sıcaklığı) veya bakım geçmişinde ne değişti?
- Sıcaklık kayıtlarına bakın. Aynı reçetede eğri değiştiyse neden mikserdedir.
- Pervaneyi kontrol edin. Isınma süresinin uzaması, titreşim veya ses artışı bıçak aşınmasına işaret eder.
- Nem tahliyesini doğrulayın. Filtre elemanları tıkalıysa buhar mikserde kalır.
- Ret çıkışını izleyin. Elekte biriken topak miktarı, sorunun büyüyüp büyümediğini gösterir.
- Değişiklikleri tek tek yapın ve her birinin sonucunu kaydedin.
Sonuç
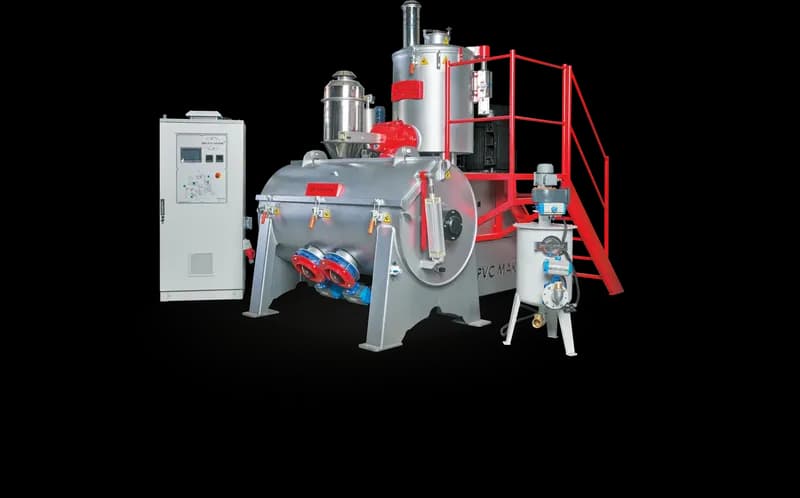
Dry blend sorunlarının çoğu dört temel değişkene dayanır: sıcaklık, katkı sırası, nem ve pervane durumu. Bunları izlemek ve mikserin önüne ve arkasına doğru ekipmanı koymak, sorunların extrudera ulaşmasını büyük ölçüde engeller. Hattınızdaki EPM-H yatay turbo PVC mikser veya mevcut mikseriniz için nem alma ve eleme çözümlerini değerlendirmek isterseniz teklif formunu doldurun.
Sıkça Sorulan Sorular
PVC dry blend neden topaklanır?
Başlıca nedenler sıvı katkıların yerel olarak yoğunlaşması, ısıtma sırasında açığa çıkan nem, hazne duvarından kopan birikinti ve yumuşak reçetelerde plastifiyan tam emilmeden yapılan boşaltmadır. Nem alma sistemi kaynağı azaltır, toz elek ise kalan topakları ayırır.
Dry blend yığın yoğunluğu neden düşer?
Sık görülen nedenler yetersiz ısınma, aşınmış veya reçeteye uygun olmayan pervane ve dolgunun erken eklenmesidir. Isınma süresi zamanla uzuyorsa ilk olarak bıçakları kontrol edin.
Dry blend akışı nasıl iyileştirilir?
Boşaltma sıcaklığının yeterli olduğundan ve karışımın soğutucudan tipik olarak 40–50 °C civarına inmeden çıkmadığından emin olun. Silo ve ara haznede uzun bekleme ve nem alma da akışı bozabilir.
Dry blend neden sararır?
Sararma genellikle aşırı ısınma, mikserde uzun bekleme veya stabilizanın geç ya da düzensiz dağılmasından kaynaklanır. Soğutucunun ısıtıcıyı bekletmesi de ısıl yükü artırır.
Toz elek dry blend sorunlarını çözer mi?
Toz elek topak ve yabancı maddeyi extrudera ulaşmadan tutar, ancak nedeni ortadan kaldırmaz. Ret çıkışındaki malzeme miktarı, mikserdeki sorunlar için iyi bir erken uyarıdır.