Erk PVC Makine mühendislik ekibiGüncellendi:
Esnek helezon (flexcon) nasıl seçilir?
Malzemenin akış davranışı, istenen debi, güzergah, aşınma ve besleme noktasındaki seviye kontrolü: PVC hatları için esnek helezon seçerken bakılması gereken kriterler ve tedarikçiye gönderilecek bilgiler.

İçindekiler12
- 1Esnek helezon nedir?
- 21. Malzemeyi tanıyın
- 32. Gerçek debi ihtiyacını hesaplayın
- 43. Güzergahı çizin
- 54. Giriş ve çıkış noktalarını planlayın
- 65. Seviye kontrolünü unutmayın
- 76. Aşınma ve malzeme seçimi
- 87. Temizlik ve reçete değişimi
- 98. Esnek helezon her zaman doğru cevap mı?
- 10Sık yapılan seçim hataları
- 11Hızlı kontrol listesi
- 12Erk'e hangi bilgileri göndermelisiniz?
Esnek helezon nedir?
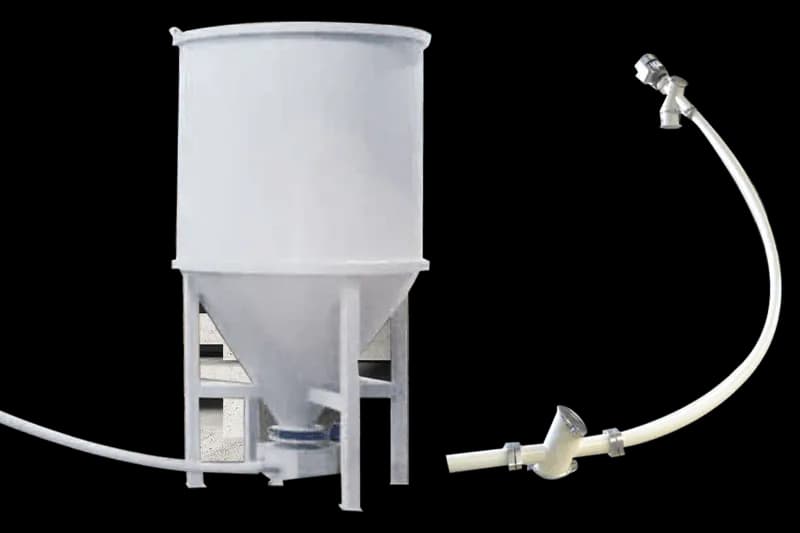
Esnek helezon (sektördeki yaygın adıyla flexcon ya da yaylı helezon), toz ve granül malzemeyi esnek bir boru içinde dönen, merkezinde mil bulunmayan spiral bir yay ile taşıyan kapalı bir konveyördür. Boru kıvrılabildiği için güzergah makine dairesindeki engellere göre şekillendirilir; malzeme bir noktadan diğerine tozsuz ve kayıpsız aktarılır. PVC hatlarında en sık görevi, dry blend'i mikser çıkışındaki silo veya ara hazneden extruder hunisine taşımaktır.
Esnek helezon basit görünen bir ekipmandır, ancak yanlış seçildiğinde etkisi doğrudan extrudera yansır: dalgalanan huni seviyesi, köprüleme, ayrışma veya beklenenden hızlı aşınma. Aşağıdaki kriterler, seçimi sistemli yapmak için bir çerçeve sunar.
1. Malzemeyi tanıyın
Seçimin başlangıç noktası taşınacak malzemedir. Aynı helezon, ince bir tozda ve granülde çok farklı davranır.
- Akış davranışı: Serbest akan bir dry blend ile köprü yapmaya yatkın ince bir dolgu tozu aynı ayarla taşınmaz. Yığın yoğunluğu ve akışkanlık, helezon geometrisini ve devir seçimini etkiler.
- Tane boyutu: Granül, toz ve ikisinin karışımı farklı helezon ve boru kombinasyonları gerektirebilir.
- Aşındırıcılık: Kalsit (kalsiyum karbonat) oranı yüksek reçeteler yay ve boruyu daha hızlı aşındırır.
- Sıcaklık ve nem: Soğutucudan yeterince soğumadan çıkan karışım veya nem çekmiş malzeme yapışma ve topaklanma eğilimini artırır.
- Ayrışma eğilimi: Farklı tane boyutu ve yoğunluktaki bileşenlerden oluşan karışımlar, uzun ve açık güzergahlarda ayrışabilir.
Birden fazla malzeme aynı hattan taşınacaksa, en zor akan malzeme seçimin referansı olmalıdır.
2. Gerçek debi ihtiyacını hesaplayın
Esnek helezonun debisi, beslediği ekipmanın gerçek tüketimini rahatça karşılamalıdır. Extruder beslemesinde ölçüt, extruderin en yüksek çekişi ile birlikte hunideki seviyeyi koruyacak bir pay bırakmaktır. Bir helezonla birden fazla nokta besleniyorsa, toplam tüketim dikkate alınır.
Debi hesabında yalnızca bugünkü üretimi değil, planlanan extruder veya ürün değişikliklerini de düşünmek, kısa sürede yetersiz kalan bir sistemi önler.
3. Güzergahı çizin
Güzergah, esnek helezonun hem performansını hem de ömrünü belirler.
- Toplam uzunluk: Uzayan güzergah, helezon yükünü ve aşınmayı artırır. Güzergahı mümkün olduğunca kısa tutmak her zaman avantajlıdır.
- Yatay ve dikey bölümler: Flexcon yatay ve dikey taşımayı birleştirebilir; ancak dikey ve eğimli bölümlerin oranı debiyi etkiler.
- Kıvrımlar: Boru esnektir, fakat çok dar kıvrımlar yay üzerinde sürtünmeyi ve aşınmayı artırır. Kıvrım sayısı ve yarıçapı proje aşamasında birlikte değerlendirilir.
- Engeller ve erişim: Platformlar, kirişler ve diğer ekipmanların çevresinden dolaşırken bakım için erişim alanı bırakılmalıdır.
Basit bir yerleşim çizimi üzerinde besleme ve boşaltma noktalarının konumunu ve yüksekliğini işaretlemek, doğru teklif için en faydalı bilgidir.
4. Giriş ve çıkış noktalarını planlayın
Helezonun önü ve arkası en az kendisi kadar önemlidir.
- Besleme tarafı: Silo çıkışı, ara hazne veya torba boşaltma istasyonu gibi giriş noktalarının tasarımı, malzemenin helezona düzenli akmasını sağlar. Kötü tasarlanmış bir giriş hunisi köprülemeye yol açabilir.
- Boşaltma tarafı: Extruder hunisi, mikser veya dozajlama deposu üzerindeki bağlantı tozsuz ve sızdırmaz olmalıdır.
- Kontrol eleme: Topakların extrudera ulaşmaması için hatta bir toz elek konumlandırmak yaygın bir uygulamadır.
5. Seviye kontrolünü unutmayın
Extruder beslemesinde amaç, hunideki seviyeyi sabit tutmaktır. Bu genellikle hunideki seviye sensörlerine göre helezonun otomatik olarak devreye girip çıkmasıyla sağlanır. Seviye kontrolü olmayan bir sistem ya hunide taşma ya da extruderin malzemesiz kalması riskini taşır. Helezonun mevcut hat otomasyonuyla nasıl haberleşeceği, seçim aşamasında netleşmelidir.
6. Aşınma ve malzeme seçimi
Yüksek dolgulu PVC reçetelerinde aşınma, esnek helezonun toplam maliyetini belirleyen başlıca etkendir. Erk PVC Makine bu uygulamalarda aşınmaya dayanıklı özel alaşımlı çelikler ve yüzey sertleştirme işlemleri kullanır. Ekipman ömrü yine de malzemeye ve çalışma süresine bağlıdır; düzenli kontrol ve yedek parça planı, beklenmedik duruşları önler. Aynı aşınma mekanizmasının mikser tarafındaki etkisi için mikser bıçağı aşınması yazımıza bakabilirsiniz.
7. Temizlik ve reçete değişimi
Sık renk veya reçete değişimi yapılan hatlarda, helezonun ne kadar kolay boşaltılıp temizlenebildiği önemlidir. Flexcon farklı malzemelere göre ayarlanabildiği için değişimlerde duruş süresi kısalır; yine de temizlik erişimi ve boşaltma noktası tasarımda baştan düşünülmelidir.
8. Esnek helezon her zaman doğru cevap mı?
Hayır. Esnek helezon kısa ve orta mesafeli, kapalı, tozsuz ve kararlı debili beslemelerde güçlüdür. Çok uzun güzergahlarda, tek kaynaktan çok sayıda uzak noktaya dağıtımda veya çok yüksek debilerde pnömatik taşıma gibi alternatifler daha uygun olabilir. Kısa, düz ve sabit güzergahlarda ise mil üzerinde dönen rijit helezon (boru tipi veya U tipi) tercih edilebilir. Doğru seçim, malzemeye ve tesis yerleşimine göre yapılır; ayrıntılı karşılaştırma için esnek helezon mu, rijit helezon mu? yazımıza, debi hesabı için helezon kapasite hesabı sayfamızdaki hesaplayıcıya bakabilirsiniz.
Sık yapılan seçim hataları
Sahada karşılaşılan sorunların çoğu ekipmanın kendisinden değil, seçim aşamasında atlanan bir bilgiden kaynaklanır:
- Debiyi ortalama tüketime göre seçmek: Extruderin en yüksek çekişi hesaba katılmazsa huni seviyesi üretimin en yoğun anında düşer.
- Güzergahı yerinde görmeden belirlemek: Çizimde görünmeyen bir kiriş veya platform, sonradan ek kıvrımlar ve daha uzun bir hat anlamına gelir.
- Aşındırıcılığı küçümsemek: Kalsit oranı sonradan artırılan bir reçete, standart malzemeyle kurulmuş helezonun ömrünü belirgin şekilde kısaltabilir.
- Giriş hunisini ihmal etmek: Helezon doğru seçilse bile köprü yapan bir giriş hunisi akışı keser.
- Seviye kontrolünü sonraya bırakmak: Sensör ve otomasyon bağlantısı baştan planlanmazsa operatör hunileri elle takip etmek zorunda kalır.
Bu hataların hepsi, teklif aşamasında malzeme, debi ve yerleşim bilgilerinin eksiksiz paylaşılmasıyla önlenebilir.
Hızlı kontrol listesi
Kriter | Sorulacak soru |
|---|---|
Malzeme | Toz mu, granül mü? Akışı nasıl, aşındırıcı mı? |
Debi | Beslenecek ekipmanın en yüksek tüketimi ne kadar? |
Güzergah | Toplam uzunluk, dikey bölüm ve kıvrım sayısı ne? |
Giriş / çıkış | Silo, ara hazne veya torba boşaltma mı? Hangi huni? |
Kontrol | Seviye sensörü ve hat otomasyonu nasıl bağlanacak? |
Aşınma | Kalsit oranı ve günlük çalışma süresi ne kadar? |
Değişim | Renk veya reçete değişimi ne sıklıkta yapılıyor? |
Erk'e hangi bilgileri göndermelisiniz?
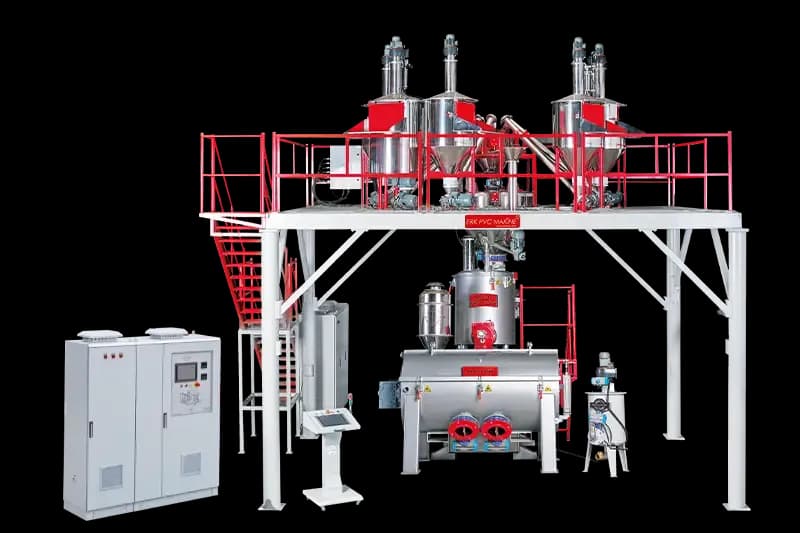
Doğru esnek helezonu birlikte belirleyebilmemiz için taşınacak malzemeyi ve reçete tipini, beslenecek ekipmanı ve tüketimini, besleme ve boşaltma noktalarının konumunu gösteren bir yerleşim çizimini ve beslenecek extruder sayısını paylaşmanız yeterlidir. Erk PVC Makine extruder üretmez; extruderi besleyen flexcon helezon besleme sistemini dozajlama, karıştırma ve eleme ekipmanlarıyla birlikte tasarlar ve Tekirdağ Ergene'deki fabrikasında üretir. Kurulum, devreye alma, operatör eğitimi, uzaktan destek ve yedek parça hizmeti kapsamımızdadır.
Malzemenizi ve güzergahınızı paylaşın, besleme sisteminiz için fiyat teklifi hazırlayalım.
Sıkça Sorulan Sorular
Esnek helezon ile rijit helezon arasındaki temel fark nedir?
Rijit helezonda helezon bir mil üzerinde döner ve güzergah düz olmalıdır. Esnek helezonda milsiz yay esnek bir boru içinde döner; güzergah engellere göre şekillendirilebilir ve kapalı yapısı tozsuz taşıma sağlar.
Esnek helezonun debisi neye göre seçilir?
Debi, beslenecek ekipmanın en yüksek tüketimini huni seviyesini koruyacak bir payla karşılamalıdır. Malzemenin akış davranışı ve güzergahtaki dikey bölümler de gerçek debiyi etkiler.
Esnek helezon ne kadar mesafeye taşıyabilir?
Taşıma mesafesi malzemeye, istenen debiye ve güzergahın yatay ve dikey bölümlerine göre değişir. Yerleşim çiziminizi ve malzemenizi paylaştığınızda uygun güzergahı ve sistem boyutunu birlikte belirleriz.
Yüksek kalsitli reçetelerde esnek helezon çabuk aşınır mı?
Kalsit oranı yükseldikçe aşınma hızlanır. Erk bu uygulamalarda aşınmaya dayanıklı özel alaşımlı çelikler ve yüzey sertleştirme kullanır; ömür yine de çalışma süresine bağlı olduğu için düzenli kontrol önerilir.
Bir esnek helezonla birden fazla extruder beslenebilir mi?
Genellikle her extruder hunisi için ayrı bir helezon hattı kurulur ve bunlar ortak bir silo veya ara hazneden beslenir. Mikser kapasitesinin tüm extruderlerin toplam tüketimini karşılaması gerekir.