

Инженерная команда Erk PVC MakineОбновлено:
Проблемы дозирования порошков: сводообразование, дрейф тензодатчиков и неточное взвешивание
Большинство проблем дозирования начинается не в весах, а в том, как материал выходит из бункера и как настроено взвешивание. Самые частые проблемы, их признаки и способы их устранения.

Содержание8
- 1Откуда берутся проблемы дозирования?
- 21. Сводообразование (зависание)
- 32. Образование канала (ratholing) и неравномерное истечение
- 43. Прорыв порошка (flushing) и перевес
- 54. Дрейф тензодатчиков
- 65. Статическое электричество и налипание
- 76. Неправильная последовательность и ошибки рецептуры
- 8Как организовано взвешивание в системе Erk
Откуда берутся проблемы дозирования?
Гравиметрическая система дозирования взвешивает каждое сырьё по массе согласно рецептуре. Даже при правильно откалиброванных весах замесы могут отклоняться от цели, взвешивание может затягиваться, а какой-то компонент может вообще не поступать. Большинство таких проблем возникает в трёх местах:
- Течение материала: если порошок выходит из бункера неравномерно, никакие весы не взвесят его точно.
- Механика взвешивания: трубы, шланги или вибрация, касающиеся весового бункера, искажают показания весов.
- Настройки управления: момент замедления и момент остановки подачи определяют, насколько близко замес подойдёт к цели.
Ниже — проблемы, которые чаще всего встречаются на линиях ПВХ.
1. Сводообразование (зависание)
Признак: в бункере есть материал, но подача останавливается или сильно замедляется; взвешивание затягивается или выдаёт аварийный сигнал.
Причина: тонкие связные порошки (некоторые стабилизаторы, тонкодисперсный карбонат кальция, пигменты) образуют свод над выпускным отверстием бункера и перекрывают поток. Набранная влага, слежавшийся после долгого хранения порошок и узкие выпускные отверстия усиливают сводообразование.
Меры:
- Геометрия бункера (угол конуса, размер выпуска), подобранная под характер течения материала
- Хранение материала сухим и закрытым, без длительного простоя в бункере
- При необходимости — механические или пневматические побудители истечения, оцениваемые для конкретного материала
2. Образование канала (ratholing) и неравномерное истечение
Признак: в центре бункера образуется узкий канал, а материал у стенок не движется; какое-то время поток нормальный, затем бункер внезапно опорожняется.
Причина: материал течёт не всей массой, а только из центра; то, что остаётся у стенок, стареет, набирает влагу или твердеет и по мере опорожнения бункера может разом обрушиться.
Мера: конструкция бункера, подобранная под материал, и использование сырья по принципу «первым пришёл — первым ушёл».
3. Прорыв порошка (flushing) и перевес
Признак: при лёгких аэрированных порошках материал во время подачи вытекает, как жидкость, и вес превышает цель.
Причина: тонкий порошок, смешавшийся с воздухом при транспортировке или выгрузке, какое-то время ведёт себя как текучая среда. Кроме того, материал, ещё находящийся в воздухе в момент остановки подачи («материал в полёте»), падает на весы и выводит конечное значение за цель.
Меры:
- Переключение с грубой подачи на точную по мере приближения к цели
- Настройка точки отсечки с учётом материала в полёте
- Время на деаэрацию аэрированного материала после поступления в бункер
4. Дрейф тензодатчиков
Признак: ноль уходит при пустом бункере, одна и та же рецептура от замеса к замесу взвешивается по-разному, или показания постоянно колеблются.
Причины:
- Механический контакт: жёсткие трубы, кабели или контакт с площадкой передают часть нагрузки в обход весов.
- Вибрация: находящийся рядом смеситель, вентилятор или компрессор вызывает колебания показаний.
- Перепады давления: плохая вентиляция бункера создаёт при заполнении и выгрузке перепады давления, влияющие на весы.
- Калибровка и окружающая среда: давно не калиброванные весы, перепады температуры и загрязнённые соединения вызывают дрейф.
Меры: гибкие соединения с весовым бункером, изоляция от источников вибрации, правильно рассчитанная вентиляция с фильтром (воздушный фильтр) и регулярная калибровка.
5. Статическое электричество и налипание
Признак: порошок налипает на стенки бункера и трубы, после каждого замеса часть материала остаётся внутри.
Причина: сухие порошки при течении набирают статический заряд; некоторые добавки липкие по своей природе.
Мера: заземление оборудования, поддержание поверхностей в чистоте и проверка того, не попадает ли оставшийся в бункере материал в следующий замес.
6. Неправильная последовательность и ошибки рецептуры
Даже в автоматической системе неверно заданная рецептура, сырьё, загруженное не в тот бункер, или порядок компонентов, не подходящий для процесса смешивания, могут испортить замес. В каком порядке вводить добавки, мы подробно разобрали в статье порядок ввода добавок в ПВХ.
Как организовано взвешивание в системе Erk
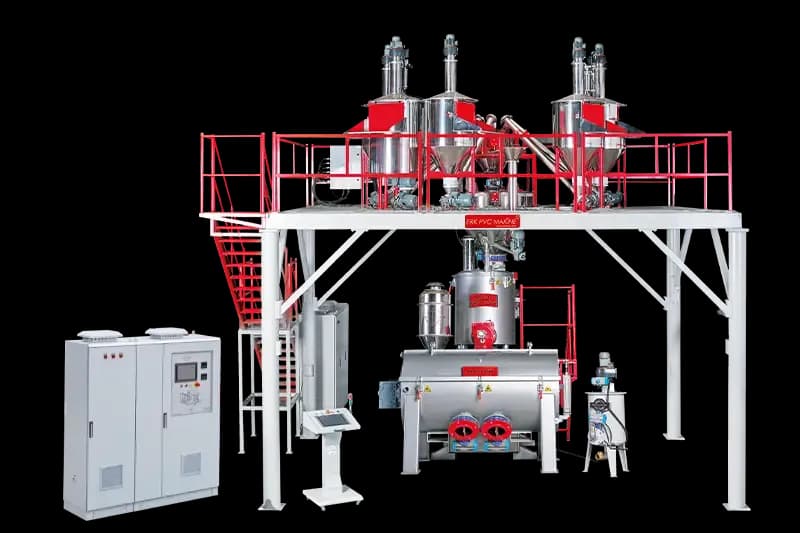
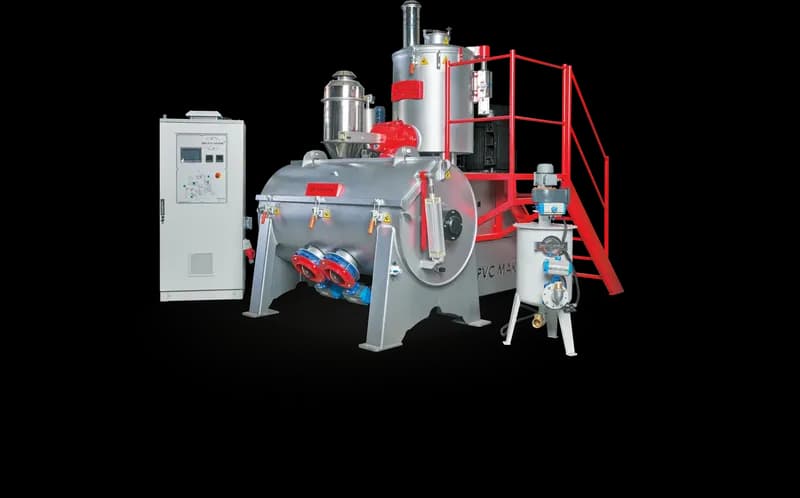
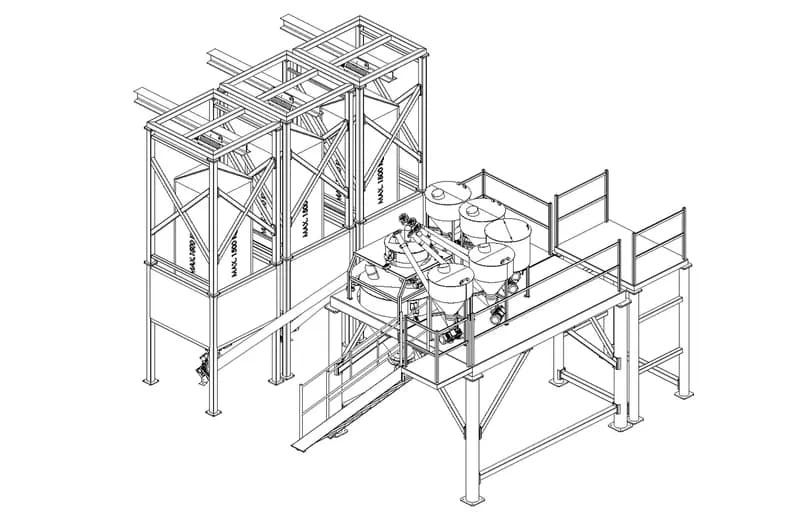
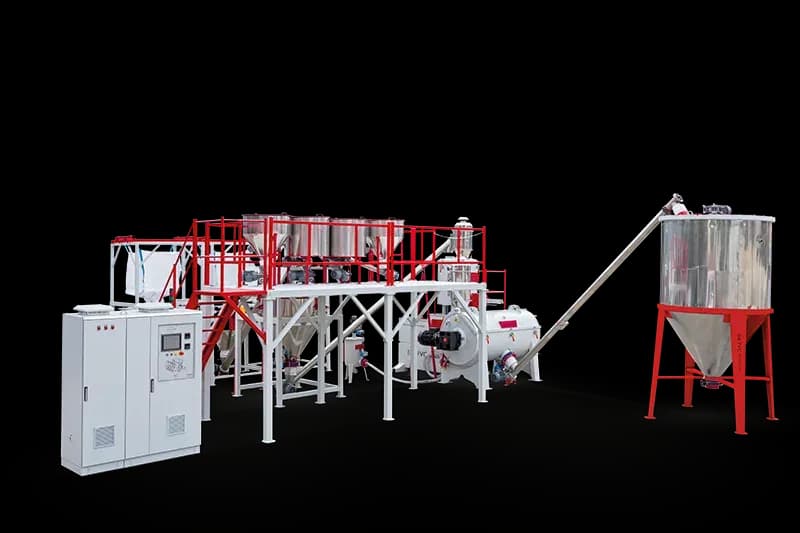
Система автоматического дозирования порошков Erk PVC Makine работает гравиметрически: каждое сырьё по очереди подаётся из своего бункера в весовой бункер, при достижении целевой массы подача останавливается, а готовый замес загружается в нагревательный турбосмеситель. Жидкие добавки включаются в тот же цикл через автоматическое дозирование жидкостей. Геометрия бункеров, питатели и возможные побудители истечения оцениваются в проекте под ваше сырьё.
Если в вашей нынешней системе дозирования проявляется какая-либо из описанных проблем, пришлите нам список сырья и признаки — и мы вместе разберёмся в причине. О разнице между гравиметрическим и объёмным дозированием читайте в этой статье, а все наши решения для порошков и жидкостей представлены на странице системы дозирования.
Часто задаваемые вопросы
Как предотвратить сводообразование при дозировании порошков?
Подбирать геометрию бункера под характер течения материала, хранить материал сухим и закрытым, а при необходимости оценивать для конкретного материала механические или пневматические побудители истечения.
Почему тензодатчик даёт неверные показания?
Самые частые причины — жёсткие трубы или кабели, присоединённые к весовому бункеру, вибрация поблизости, перепады давления из-за вентиляции бункера, отсутствие калибровки и перепады температуры.
Почему при взвешивании возникает перевес?
Материал, ещё находящийся в воздухе в момент остановки подачи, падает на весы, а аэрированные тонкие порошки могут прорываться. Переход на точную подачу вблизи цели и настройка точки отсечки с учётом материала в полёте уменьшают перевес.
Влияют ли проблемы дозирования на качество смешивания?
Да. Недовешенная или перевешенная добавка меняет состав сухой смеси, как бы хорошо ни работал смеситель, и позже проявляется колебаниями в экструдере и дефектами продукции.