

Инженерная команда Erk PVC MakineОбновлено:
Как рассчитать производительность смесителя для ПВХ?
Часовая производительность смесителя нагрев-охлаждение для ПВХ — это произведение объёма замеса на число замесов в час. Пошагово разбираем формулу, факторы, влияющие на производительность, и два решённых примера с диапазонами EPM-H и EPM-V.

Содержание9
- 1Как рассчитать производительность смесителя для ПВХ?
- 2Две составляющие формулы
- 3Факторы, влияющие на производительность
- 4Пошаговый расчёт
- 5Решённый пример 1: линия профилей из жёсткого ПВХ
- 6Решённый пример 2: кабельная линия из мягкого ПВХ
- 7От часовой производительности к суточной выработке
- 8Частые ошибки в расчётах
- 9Вывод
Как рассчитать производительность смесителя для ПВХ?
Примерная часовая производительность смесителя нагрев-охлаждение для ПВХ определяется по формуле:
Часовая производительность (кг/ч) ≈ объём замеса (кг/замес) × число замесов в час
Это значение должно быть выше суммарного часового потребления dry blend всеми экструдерами, которые питает смеситель. Объём замеса — это общая масса смолы ПВХ и всех добавок; число замесов в час зависит от рецептуры, целевой температуры и условий охлаждения. Поэтому результат формулы — всегда примерный диапазон.
Две составляющие формулы
Объём замеса
Объём замеса — количество ПВХ + добавок, которое модель смесителя может переработать за один замес. В сериях Erk PVC Makine:
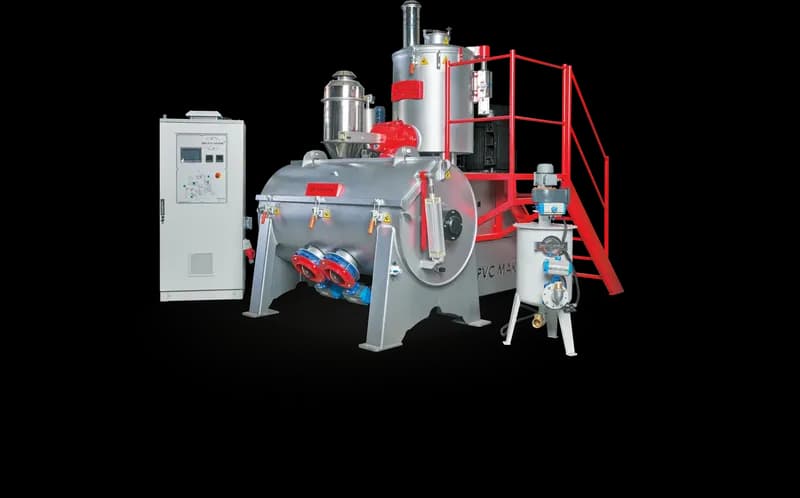
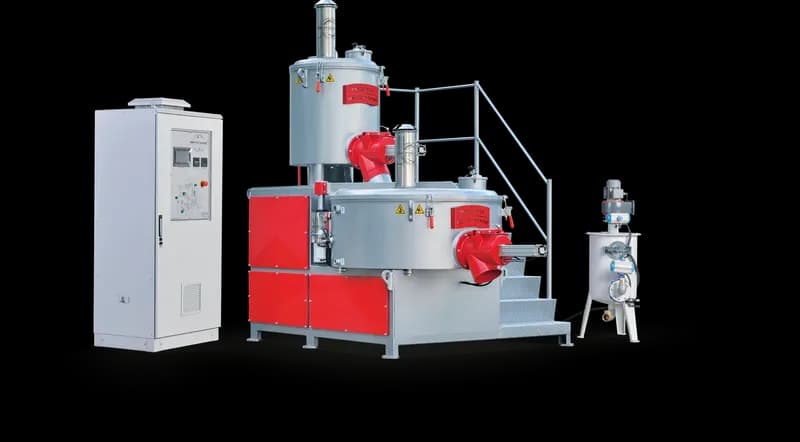
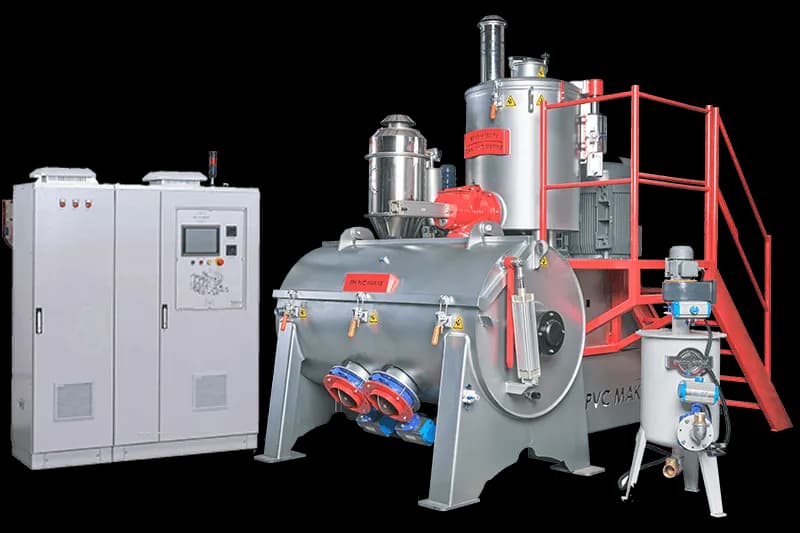
- EPM-H горизонтальный турбосмеситель для ПВХ: пять моделей, 150–500 кг на замес
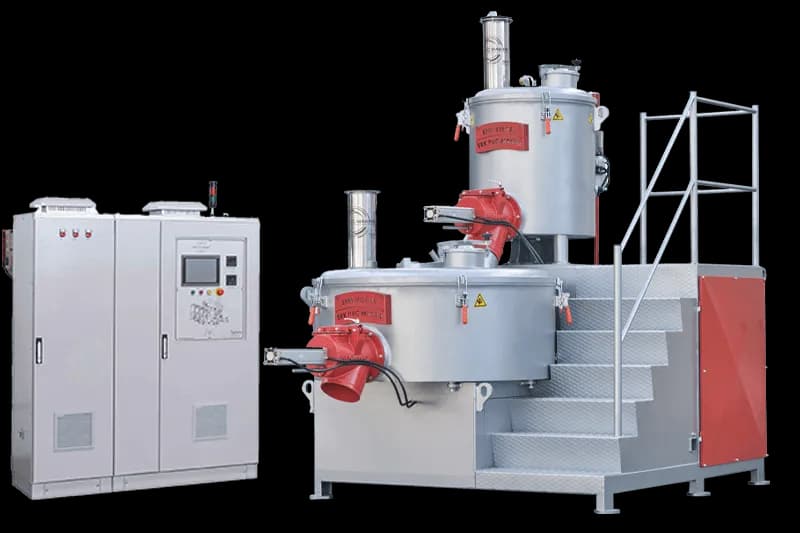
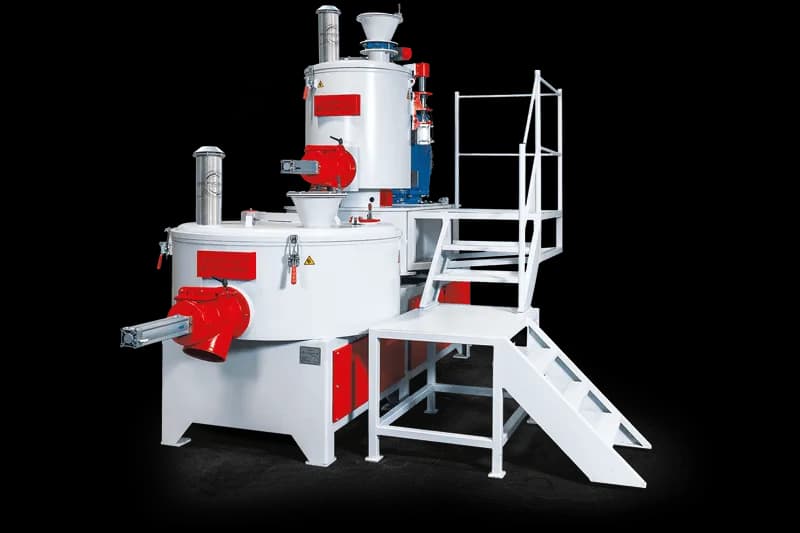
- EPM-V вертикальный турбосмеситель для ПВХ: EPM-V100, V150 и V200; 100, 150 и 200 кг на замес
Соотношение между массой замеса и объёмом камеры зависит от насыпной плотности смеси. Высоконаполненная рецептура даёт в том же объёме более тяжёлый замес, лёгкая — более лёгкий. Поэтому модель нужно выбирать не только по килограммам, но и с учётом данных рецептуры.
Число замесов в час
Число замесов в час зависит от длительности одного цикла. Поскольку нагреватель и охладитель работают параллельно, время цикла обычно определяет более длительный из двух процессов.
- Серия EPM-H: 4–6 замесов в час, то есть примерно 10–15 минут на замес
- Серия EPM-V: 4–6 замеса в час, то есть примерно 10–15 минут на замес
Что определяет время нагрева, мы рассказали в статье о температурном профиле горячего смесителя.
Факторы, влияющие на производительность
Один и тот же смеситель на разных рецептурах даёт разную часовую производительность. Основные факторы:
- Тип рецептуры: в мягких (пластифицированных) рецептурах впитывание пластификатора требует времени; цикл может удлиниться.
- Доля наполнителя: рецептуры с высоким содержанием кальцита меняют характер нагрева и нагрузку на двигатель.
- Целевая температура: в типичных применениях ПВХ выгрузка происходит около 110–125 °C; чем выше цель, тем дольше нагрев.
- Охлаждающая вода: температура и расход воды определяют время охлаждения; летом цикл может удлиниться.
- Скорость дозирования: если следующий замес не готов, смеситель ждёт. Автоматическая система дозирования порошков предотвращает эту потерю, готовя следующий замес, пока смеситель перемешивает текущий.
- Состояние крыльчатки: изношенные лопасти удлиняют нагрев и снижают производительность; подробности — в статье об износе лопастей смесителя.
Пошаговый расчёт
- Суммируйте потребление экструдеров. Сложите фактическую часовую выработку (кг/ч) каждого экструдера. Планируемые инвестиции запишите отдельной строкой.
- Добавьте запас. К общей потребности обычно добавляют запас 15–25 %. Он нужен на смену рецептуры, очистку, простои и сезонные различия цикла.
- Выберите осторожное число замесов. Считайте по нижней границе числа замесов для серии; более высокое значение пусть остаётся бонусом.
- Определите требуемый объём замеса. Требуемый замес = целевая производительность ÷ число замесов в час.
- Выберите модель. Отдавайте предпочтение не самой маленькой модели, покрывающей требуемый объём замеса, а той, которая покроет и будущие потребности.
Решённый пример 1: линия профилей из жёсткого ПВХ
На условном предприятии есть два профильных экструдера, каждый из которых потребляет около 250 кг dry blend в час. В течение года будет добавлен третий экструдер такой же производительности.
Шаг | Расчёт | Результат |
|---|---|---|
Текущее потребление | 2 × 250 кг/ч | 500 кг/ч |
Планируемое потребление | 3 × 250 кг/ч | 750 кг/ч |
Цель с запасом 20 % | 750 × 1,2 | 900 кг/ч |
Требуемый замес при 4 замесах/ч | 900 ÷ 4 | 225 кг |
Требуемый замес 225 кг больше, чем у самой крупной модели серии EPM-V (200 кг на замес). EPM-V200 при 4–6 замесах в час производит примерно 800–1200 кг/ч: сегодняшние 500 кг/ч он покрывает с запасом, но цели 900 кг/ч с третьим экструдером достигает только при более чем 5 замесах в час, а в осторожном расчёте (4 замеса в час, 800 кг/ч) запаса не остаётся. В этом случае более правильный выбор — модель серии EPM-H с объёмом замеса более 225 кг. Если бы инвестиции делались только под два существующих экструдера, EPM-V200 был бы разумным вариантом.
Решённый пример 2: кабельная линия из мягкого ПВХ
На условном кабельном предприятии есть один экструдер, потребляющий около 150 кг пластифицированного dry blend в час. Поскольку пластифицированная рецептура может удлинить цикл, расчёт ведётся по нижней границе серии.
Шаг | Расчёт | Результат |
|---|---|---|
Потребление | 1 × 150 кг/ч | 150 кг/ч |
Цель с запасом 25 % | 150 × 1,25 | около 190 кг/ч |
Требуемый замес для EPM-V (4 замеса/ч) | 190 ÷ 4 | около 48 кг |
Модель EPM-V100 с замесом 100 кг даже при 4 замесах в час выходит примерно на 400 кг/ч и с запасом покрывает потребность. В такой линии важно планировать смеситель вместе с автоматической системой дозирования жидкостей для жидких компонентов.
От часовой производительности к суточной выработке
При переводе часовой производительности в суточное и месячное планирование нужно учитывать фактическое время работы. Пересменки, очистка при смене рецептуры и цвета, плановое обслуживание и непредвиденные остановки сокращают теоретическое время работы смесителя.
Например, смеситель, способный производить около 900 кг в час, за 24-часовые сутки теоретически может приготовить около 21,6 т dry blend. Если за сутки суммарно три часа простоя, это значение снижается примерно до 18,9 т. Чтобы смеситель мог компенсировать эти простои, пока экструдеры работают непрерывно, нужно вместе оценивать ёмкость промежуточного силоса и запас производительности смесителя сверх потребления экструдеров.
Промежуточный силос — буфер между смесителем и экструдером: когда смеситель ненадолго останавливается, экструдер продолжает работать на запасе из силоса, а когда смеситель снова запускается, силос благодаря запасу производительности снова заполняется. Без запаса силос никогда не заполнится, и при первой же остановке остановится и экструдер.
Частые ошибки в расчётах
- Использовать номинальную производительность экструдера: берите не каталожное значение, а фактическую выработку.
- Считать по верхнему числу замесов: 6 замесов в час не гарантированы на любой рецептуре и в любой сезон.
- Рассматривать смеситель отдельно: оборудование дозирования, просеивания и транспортировки тоже должно выдерживать ту же производительность. С этой точки зрения важен правильный подбор гибкого шнекового конвейера для транспортировки после смесителя.
- Игнорировать будущее: заменить смеситель, быстро ставший узким местом, обычно дороже, чем сразу выбрать модель на типоразмер больше.
При выборе между горизонтальной и вертикальной серией производительность — не единственный критерий; решающими также являются площадь и высота потолка. Эту тему мы рассмотрели в статье горизонтальный или вертикальный смеситель-охладитель. О процессе в целом читайте в руководстве что такое сухая смесь ПВХ (dry blend).
Вывод
Расчёт производительности начинается с простого умножения, но для правильного результата нужно учитывать вместе рецептуру, условия охлаждения и план роста. Выполнив расчёт, рекомендуем проверить его с нашими инженерами, приложив рецептуру и размеры машинного зала.
Сообщите количество экструдеров, часовое потребление и тип рецептуры; запросите предложение для вашей линии.
Часто задаваемые вопросы
По какой формуле рассчитывается производительность смесителя для ПВХ?
Примерная часовая производительность — это произведение объёма замеса (кг) на число замесов в час. Результат — примерный диапазон, зависящий от рецептуры и условий охлаждения.
Какова часовая производительность серий EPM-H и EPM-V?
EPM-H при 150–500 кг/замес и 4–6 замесах в час соответствует примерно 600–3000 кг/ч, EPM-V при 100–200 кг/замес и 4–6 замесах в час — примерно 400–1200 кг/ч. Фактическое значение зависит от рецептуры.
Какой запас производительности смесителя закладывать?
На практике к суммарному потреблению экструдеров обычно добавляют 15–25 %. Если в ближайшее время планируется новый экструдер, включите и его в расчёт.
Снижает ли рецептура мягкого ПВХ производительность?
Поскольку впитывание пластификатора требует времени, цикл может удлиниться. Поэтому для мягких рецептур надёжнее считать по нижнему числу замесов для серии.
Можно ли проверить расчёт производительности с вами?
Да. Если вы сообщите количество экструдеров, часовое потребление, тип рецептуры и размеры машинного зала, наши инженеры вместе с вами подберут подходящую модель.