

Инженерная команда Erk PVC MakineОбновлено:
Что такое бондинг металлизированной порошковой краски и зачем он нужен?
Процесс бондинга, при котором пигмент в металлизированных и перламутровых порошковых красках закрепляется на частице краски при контролируемой температуре: отличие от сухого смешивания, этапы, типичные ошибки и место в линии.

Содержание10
- 1Что такое бондинг металлизированной порошковой краски?
- 2Почему пигмент добавляют после помола?
- 3Проблема сухого смешивания: расслоение
- 4Как выполняется бондинг?
- 5Сравнение сухого смешивания и бондинга
- 6Типичные ошибки бондинга
- 7Как оценивать качество бондинга?
- 8На что обратить внимание при выборе смесителя для бондинга?
- 9Как начать работу с новой рецептурой?
- 10Какое место бондинг занимает в линии?
Что такое бондинг металлизированной порошковой краски?
Бондинг металлизированной порошковой краски — это процесс смешивания, при котором чешуйки алюминиевого, бронзового или перламутрового эффектного пигмента физически закрепляются на частицах порошковой краски, поверхность которых слегка размягчается при контролируемой температуре. Закреплённый пигмент при нанесении движется вместе с частицей краски. Благодаря этому металлический эффект получается более стабильным от детали к детали, а рекуперированный порошок можно использовать повторно.
Бондинг — это не химическая реакция, а физическое сцепление пигмента с частицей, обеспечиваемое нагревом. Поэтому успех процесса во многом зависит от того, насколько точно управляются температура, скорость перемешивания и время.
Почему пигмент добавляют после помола?
Порошковую краску получают так: премикс из смолы и отвердителя, пигментов, наполнителей и добавок расплавляют и перемешивают в экструдере, охлаждают и размалывают в тонкий порошок. Металлизированные и перламутровые пигменты в этих стадиях не участвуют: сдвиговые усилия в экструдере и помол в мельнице разрушают тонкие чешуйки, создающие эффект, и уничтожают блеск. Поэтому эффектный пигмент добавляют в базовый порошок после завершения помола и классификации.
Здесь есть два пути: просто смешать пигмент с базовым порошком (сухое смешивание) или закрепить его на частице методом бондинга.
Проблема сухого смешивания: расслоение
Если пигмент вводится в порошок только сухим смешиванием, чешуйки пигмента и частицы краски остаются независимыми друг от друга. При электростатическом нанесении эти два разных типа частиц заряжаются по-разному и попадают на деталь в разных пропорциях. В результате:
- В одной партии наблюдается разница цвета и блеска от пистолета к пистолету или на разных поверхностях детали.
- Доля пигмента в рекуперированном порошке, собранном в камере, меняется; такой порошок не даёт того же эффекта.
- При изменении условий нанесения (настройка пистолета, расстояние, камера) результат становится ещё менее предсказуемым.
Примечание: в отрасли ПВХ термин «dry blend» используется в другом значении — для сыпучей смеси смолы и добавок, приготовленной в смесителе нагрев-охлаждение для ПВХ. Подробнее об этом — в нашей статье что такое сухая смесь ПВХ (dry blend).
Как выполняется бондинг?
Бондинг выполняется позамесно в смесителе с контролем нагрева и охлаждения, спроектированном для этой задачи. Общая последовательность такова:
- Загрузка: базовая порошковая краска и эффектный пигмент взвешиваются по рецептуре и загружаются в смеситель.
- Контролируемый нагрев: пока мешалка непрерывно перемешивает порошок, температура медленно поднимается к интервалу размягчения смолы. Этот интервал зависит от типа смолы — полиэфирной, эпоксидной или гибридной.
- Сцепление: пока температура удерживается в целевом интервале, чешуйки пигмента прилипают к размягчённым поверхностям частиц. Скорость перемешивания подбирается так, чтобы не разрушать чешуйки.
- Охлаждение: после завершения сцепления продукт быстро охлаждают; связь фиксируется без слипания частиц между собой.
- Просеивание: охлаждённый продукт пропускают через сито для отделения возможных комков и крупных частиц и направляют на упаковку.
Способ определения конечной точки, например контроль по температуре и времени, выбирается в зависимости от рецептуры и производственной задачи.
Сравнение сухого смешивания и бондинга
| Сухое смешивание | Бондинг |
|---|---|---|
Процесс | Простое смешивание | Контролируемый нагрев, сцепление, охлаждение |
Пигмент и частица | Независимы | Пигмент закреплён на частице |
Эффект при нанесении | Нестабильный | Более стабильный |
Рекуперированный порошок | Обычно даёт другой эффект | Можно использовать повторно |
Риск процесса | Низкий | Комкование при ошибке температуры |
Сухое смешивание — быстрый и дешёвый способ; его может быть достаточно для применений с невысокими требованиями или коротким сроком службы. В архитектурных и декоративных сериях металлик в отрасли, как правило, предпочитают бондинг.
Типичные ошибки бондинга
- Недостаточное сцепление: если температура слишком низкая или время слишком короткое, часть пигмента остаётся свободной; продукт ведёт себя как сухая смесь.
- Перегрев и комкование: если температура превышает интервал размягчения, частицы слипаются, образуются комки, и замес может быть потерян.
- Повреждение чешуек: при избыточной скорости или длительности перемешивания чешуйки пигмента ломаются, эффект тускнеет.
- Медленное охлаждение: если охлаждение после сцепления запаздывает, частицы продолжают слипаться.
- Разница от замеса к замесу: если температурный профиль не одинаков в каждом замесе, нарушается стабильность цвета.
Общее решение этих проблем — чтобы каждый замес проходил по одному и тому же профилю температуры и скорости. Опциональный привод с частотным преобразователем (FV) помогает настроить скорость перемешивания с учётом чувствительности пигмента.
Как оценивать качество бондинга?
Чтобы отличить хороший продукт бондинга от плохого, его наблюдают в условиях, близких к реальному нанесению. Производители обычно обращают внимание на следующее:
- Свободный пигмент: чем меньше несвязанного пигмента, тем меньше расслоение при нанесении.
- Комки и крупные частицы: количество материала, оставшегося на сите, показывает, насколько успешным был контроль температуры.
- Пробное нанесение: сравнение эффекта одного и того же продукта при разных настройках пистолета и на деталях разной геометрии.
- Тест рекуперации: даёт ли порошок, собранный из камеры, тот же эффект, что и свежий продукт.
- Стабильность от замеса к замесу: сравнение образцов из разных замесов по цвету и блеску.
Результаты этих проверок дают прямую обратную связь для корректировки интервала температуры, скорости перемешивания и времени.
На что обратить внимание при выборе смесителя для бондинга?
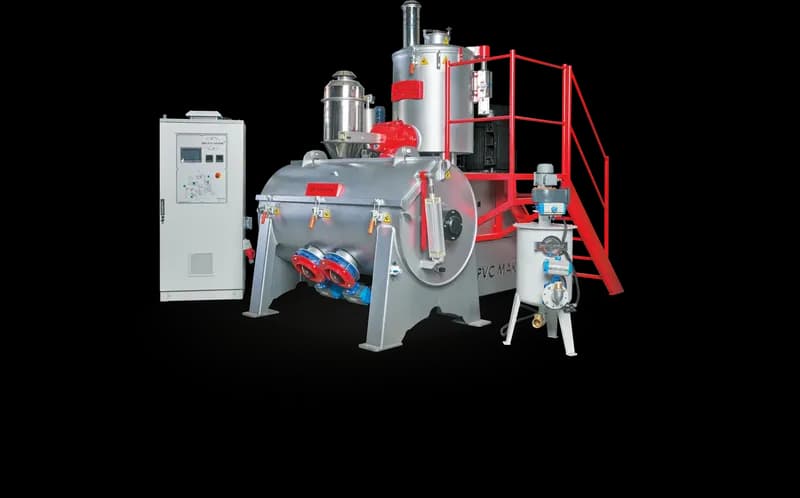
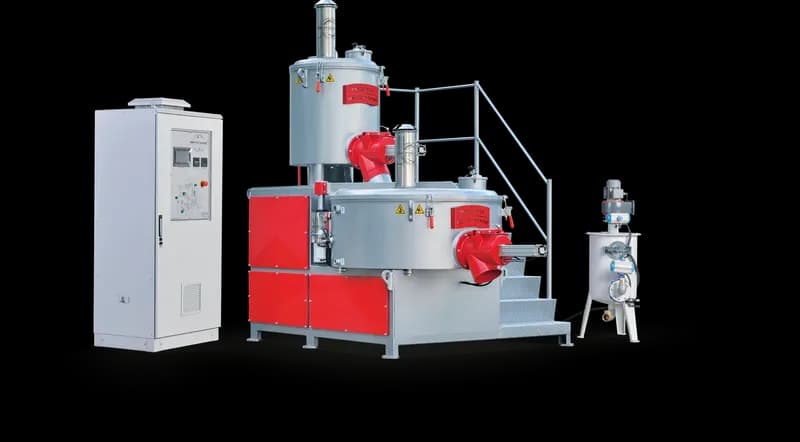
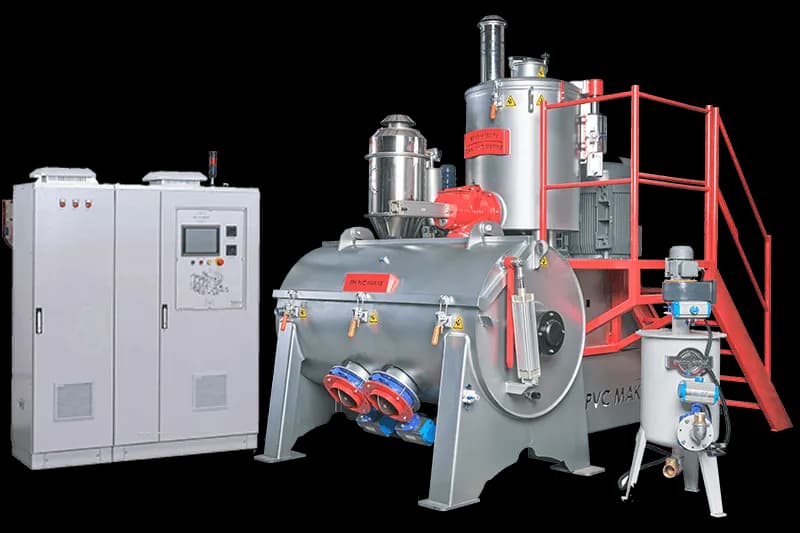
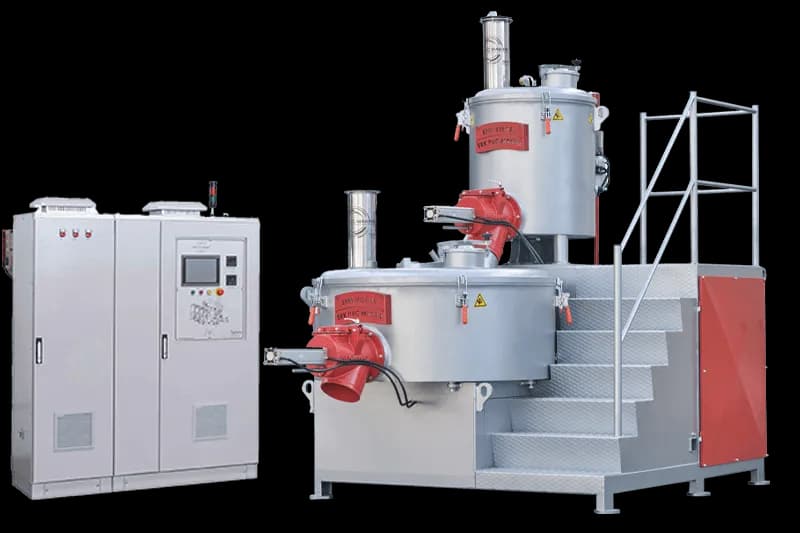
Выбор смесителя для бондинга начинается с целевого объёма производства; производительность замеса определяется по суточной или посменной потребности. Кроме того, оцениваются точность и воспроизводимость системы нагрева и охлаждения, регулируемость скорости перемешивания, удобство очистки внутренних поверхностей (для смены цвета) и интеграция с оборудованием просеивания и упаковки. На выбор напрямую влияют также тип смолы и применяемые пигменты.
Как начать работу с новой рецептурой?
Перед запуском производства с новым пигментом или базовым порошком самый надёжный способ определить интервал температуры и время — провести испытания в малом масштабе. Для этого в работах НИОКР можно использовать лабораторный смеситель. В ходе испытаний наблюдают количество свободного пигмента, образование комков и эффект рекуперированного порошка, уточняя производственные условия.
Какое место бондинг занимает в линии?
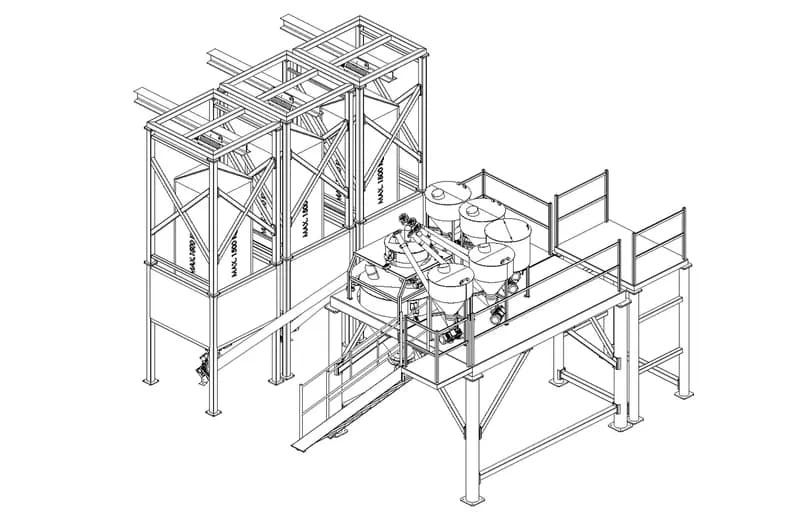
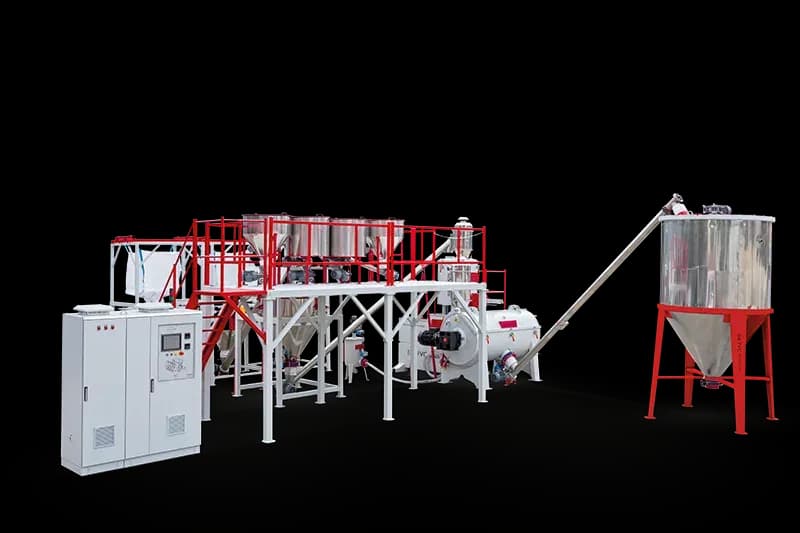
Бондинг — это стадия линии порошковой краски после помола и классификации. Типичная линия финишной обработки состоит из взвешивания базового порошка и пигмента, смесителя для бондинга металлик, сита для порошка и беспылевой подачи в упаковочный бункер. Все стадии линии и оборудование, которое поставляет Erk, описаны на нашей странице отрасли порошковых красок.
Erk PVC Makine не производит экструдеры, мельницы, классификаторы и смесители премикса для порошковых красок. Смесители для бондинга, оборудование для просеивания, подачу Flexcon и лабораторное смесительное оборудование мы производим на нашем заводе в Эргене (Текирдаг); мы выполняем монтаж, пусконаладку, обучение операторов, удалённую поддержку и поставку запасных частей.
Сообщите тип базового порошка, пигмент и целевой объём производства — мы подготовим коммерческое предложение на смеситель для бондинга.
Часто задаваемые вопросы
Что такое бондинг металлик?
Бондинг металлизированной порошковой краски — это физическое закрепление чешуек алюминиевого, бронзового или перламутрового эффектного пигмента на поверхности частиц порошковой краски при контролируемой температуре. Закреплённый пигмент при нанесении движется вместе с частицей, и эффект получается более стабильным.
Чем бондинг отличается от сухого смешивания?
При сухом смешивании пигмент и частицы краски остаются независимыми и могут расслаиваться при электростатическом нанесении. Бондинг закрепляет пигмент на частице, поэтому цвет стабильнее, а рекуперированный порошок можно использовать повторно.
Почему металлический пигмент не добавляют в экструдер?
Сдвиговые усилия в экструдере и помол в мельнице разрушают тонкие чешуйки пигмента, создающие эффект, и уничтожают блеск. Поэтому эффектный пигмент добавляют после помола.
Почему при бондинге образуются комки?
Если температура превышает интервал размягчения смолы или охлаждение запаздывает, частицы порошковой краски слипаются. Точный и воспроизводимый в каждом замесе контроль температуры и быстрое охлаждение снижают этот риск.
Можно ли обрабатывать бондингом перламутровые пигменты?
Да. Бондинг применяется не только для металлических алюминиевых и бронзовых пигментов, но и для перламутровых эффектных пигментов. Скорость перемешивания подбирается так, чтобы не разрушать хрупкие чешуйки.