









Kablo PVC Compound İçin Mikser ve Dozajlama
Plastifiyan dozajlamadan granül elemeye: kablo compound hattınızın extruder öncesi ekipmanları.

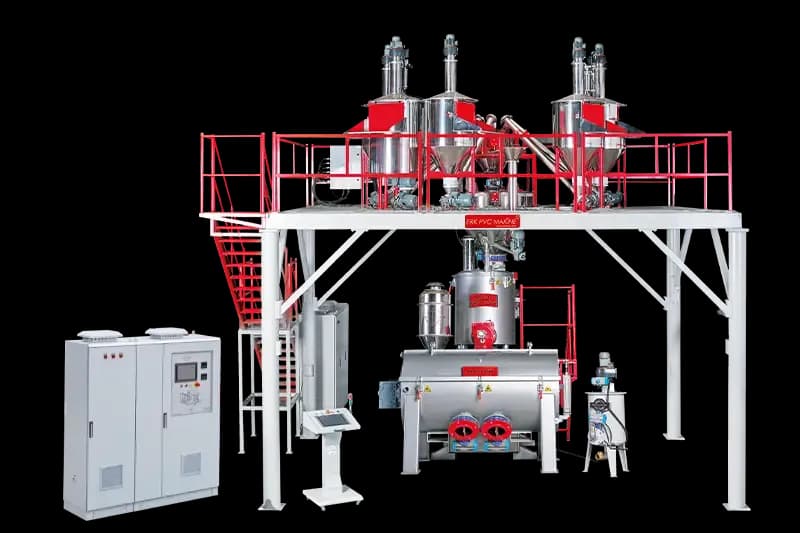
Erk PVC Makine, kablo PVC compound üretimi için karıştırma, dozajlama ve besleme sistemleri tasarlar ve kurar. Compound extruderi, granülatör ve kablo extrusion hattı başka tedarikçilerden gelir; biz bu ekipmanların önündeki dozajlama, sıcak-soğuk karıştırma, nem alma ve besleme adımlarını, granülatörden sonraki eleme adımıyla birlikte sağlarız ve her marka extruder ile çalışırız.
Kablo PVC compound karışım gereksinimleri
Kablo izolasyon ve kılıf malzemeleri yumuşak (plastifiyanlı) PVC compound'dan üretilir. Tipik bir kablo reçetesinde PVC reçinesinin yanında plastifiyan, ısıl stabilizan (sıvı veya toz formda), dolgu, kayganlaştırıcı ve ihtiyaca göre alev geciktirici ya da pigment gibi katkılar bulunur. Bileşim; izolasyon, kılıf veya dolgu compound'u olmasına ve hedeflenen standarda göre değişir.
Sert PVC'den temel farkı, karışımın önemli bir bölümünün sıvı olmasıdır. Plastifiyanın reçine taneleri tarafından tamamen emilmesi gerekir. Emilim tamamlanmazsa karışım ıslak ve yapışkan kalır, silo ve besleme hattında köprü yapar, compound extruderinde dalgalı beslemeye yol açar. Bu nedenle kablo compound hattında sıvıların doğru tartılması, miksere doğru anda verilmesi ve karışımın kuru, serbest akan bir dry blend olarak soğutulması belirleyicidir.
Önerilen hat adımları
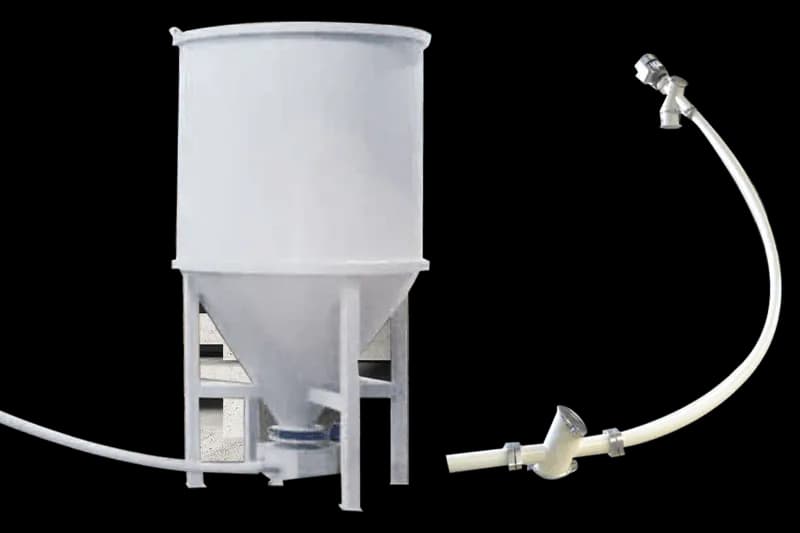
- Toz dozajlama: PVC reçinesi, dolgu ve toz katkılar otomatik toz dozajlama sistemi ile reçeteye göre tartılır.
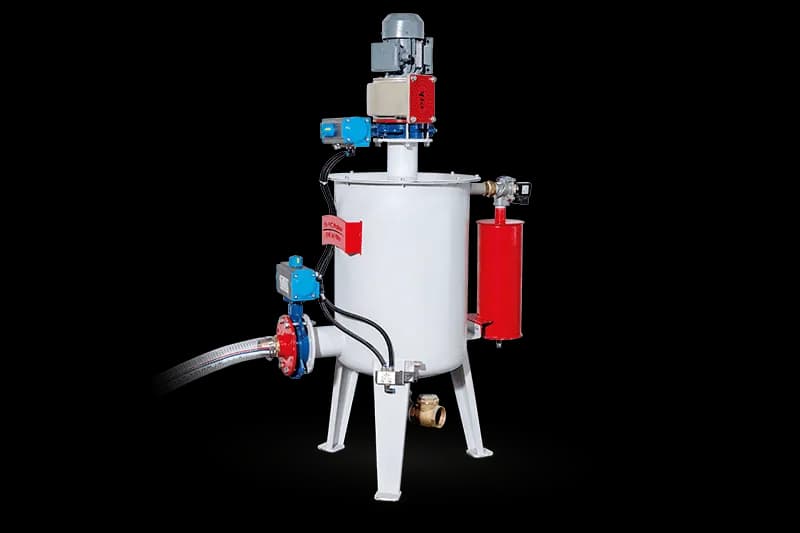
- Sıvı dozajlama: Plastifiyan ve sıvı stabilizanlar otomatik sıvı dozajlama sistemi ile gravimetrik olarak tartılır; toz dozajlamayla aynı reçeteden yönetilir.
- Sıcak-soğuk karıştırma: Isıtıcı turbo mikserde karışım sürtünmeyle ısınır; tipik uygulamalarda yaklaşık 110–125 °C'ye çıkar ve plastifiyan bu sırada emilir. Ardından soğutucuda tipik olarak 40–50 °C'ye indirilir.
- Nem alma: Isıtıcı mikserde açığa çıkan nem, EPM-JET filtre ve nem alıcı sistem ile uzaklaştırılır.
- Besleme: Dry blend, helezon besleme (flexcon) ile kapalı ve tozsuz biçimde compound extruderinin veya ara silonun hunisine taşınır.
- Granül eleme: Granülatörden çıkan compound, granül eleği ile iri ve ince tanelerden ayrılarak paketlemeye veya kablo hattına gönderilir.
Önerilen ekipman
Hat adımı | Erk ekipmanı | Neden |
|---|---|---|
Toz tartımı | Reçine, dolgu ve toz katkılarda her şarjda aynı reçete | |
Sıvı tartımı | Plastifiyan ve sıvı stabilizanların kütle bazında tartımı | |
Yüksek kapasiteli karıştırma | 150–500 kg/şarj, saatte 4–6 şarj | |
Kompakt karıştırma | 100–200 kg/şarj, saatte 4–6 şarj | |
Nem alma | Isıtıcı mikserdeki nemi uzaklaştırır | |
Extruder besleme | Kapalı, tozsuz taşıma | |
Granül kontrolü | İri ve ince taneleri ayırır | |
Reçete geliştirme | Yeni reçete denemeleri ve Ar-Ge |
Her iki mikser serisinde de pervane yumuşak PVC'ye uygun geometride seçilir; opsiyonel frekans invertörü (FV) ile devir reçeteye göre ayarlanabilir.
Kalite faktörleri
- Plastifiyan emilimi: Sıvıların doğru sırada ve doğru sıcaklıkta eklenmesi, kuru ve akışkan bir karışımın ön koşuludur.
- Sıcaklık kontrolü: Boşaltma sıcaklığı her şarjda aynı olmalı; soğutma yetersiz kalırsa karışım silo içinde topaklanabilir.
- Nem: Karışımdan uzaklaştırılmayan nem, compound ve kablo yüzeyinde kusur olarak geri döner.
- Homojenlik: Stabilizan ve alev geciktiricinin her taneye eşit dağılması, elektriksel ve mekanik özelliklerin tutarlılığını belirler.
- Kirlilik ve tane boyu: Kapalı taşıma ve granül eleme, yabancı madde ve hatalı taneleri hattan uzak tutar.
Örnek boyutlandırma
Örnek: Varsayımsal bir kablo compound tesisinde 2 compound extruderi olduğunu ve her birinin yaklaşık 300 kg/h plastifiyanlı dry blend tükettiğini varsayalım. Rakamlar varsayımdır, müşteri verisi değildir.
- Toplam tüketim: 2 × 300 = 600 kg/h
- %20 pay ile: yaklaşık 720 kg/h
- Şarj boyutu: saatte 4 şarj ile yaklaşık 180 kg/şarj
Bu değer EPM-V dikey serinin (100–200 kg/şarj, saatte 4–6 şarj, yaklaşık 400–1200 kg/h) üst modeline düşer: EPM-V200 saatte 4 şarjla yaklaşık 800 kg/h verir. Plastifiyan emilimi çevrimi uzatabileceği için saatlik şarj sayısını düşük tutmak ve EPM-H yatay seriyi (150–500 kg/şarj, yaklaşık 600–3000 kg/h) da değerlendirmek gerekir. Mikserle birlikte toz ve sıvı dozajlama, EPM-JET, flexcon helezon ve granül eleği planlanır.
Kendi tesisinizin rakamlarıyla hesaplamak için kapasite hesaplayıcı aracını kullanın veya verilerinizi teklif sayfasından bize iletin.
Erk ne sağlar, diğer tedarikçiler ne sağlar?
Erk PVC Makine extruder üretmez. Compound extruderi, granülatör ve kablo extrusion hattı, tercih ettiğiniz tedarikçiden gelir. Biz dozajlama, karıştırma, nem alma, besleme ve eleme ekipmanlarını sağlarız; bu ekipmanlar Tekirdağ Ergene'deki fabrikamızda üretilir; projeler İstanbul Avcılar'daki merkezimizden yönetilir. Ayrıca kurulum, devreye alma, operatör eğitimi, uzaktan destek ve yedek parça hizmetini veririz. Hattımız mevcut veya yeni extruderinize, markasından bağımsız olarak bağlanır.
Benzer yumuşak ve yüksek dolgulu reçeteler için PVC zemin kaplama, renk konsantresi üretimi için masterbatch sayfalarımızı da inceleyebilirsiniz.
Hat yerleşimi isteyin
Reçetenizi ve saatlik çıktı hedefinizi gönderin; size ekipman listesiyle birlikte bir hat yerleşimi hazırlayalım. Hattınızı adım adım kurgulamak isterseniz hat yapılandırıcımızı da kullanabilirsiniz.
Kablo compound hattınız için hat yerleşimi ve fiyat teklifi almak için teklif formunu doldurun.
Ürünler


Sıkça Sorulan Sorular
Kablo compound kapasiteme göre hangi mikser boyutu gerekir?
EPM-H yatay seri 150–500 kg/şarj ile saatte 4–6 şarj, EPM-V dikey seri 100–200 kg/şarj ile saatte 4–6 şarj çalışır. Şarj kapasitesi ile saatlik şarj sayısının çarpımı, compound extruderlerinizin tükettiği miktarın üzerinde olmalıdır. Plastifiyan oranı yüksek reçetelerde çevrim süresi uzayabileceği için seçimi reçetenizle birlikte yapıyoruz.
Tipik kablo PVC reçetesi nedir, dozajlama sırası nasıl olmalı?
Tipik bir reçetede PVC reçinesi, plastifiyan, ısıl stabilizan, dolgu, kayganlaştırıcı ve gerekirse alev geciktirici ile pigment bulunur. Genellikle reçine ve toz katkılar önce ısıtıcı miksere alınır, plastifiyan ve sıvı stabilizanlar karışım ısındıkça uygun aşamada eklenir, dolgu ise emilim ilerledikten sonra verilir. Kesin sıra reçeteye göre devreye almada birlikte belirlenir.
Hattınız mevcut compound extruderimi besleyebilir mi?
Evet. Erk PVC Makine extruder üretmez; dozajlama, karıştırma ve besleme hattımız her marka compound extruderine veya ara siloya bağlanacak şekilde projelendirilir. Besleme noktası, huni yüksekliği ve yerleşim, mevcut tesisinize göre planlanır.
Plastifiyan emilimini nasıl hızlandırır, kuru ve akışkan bir karışımı nasıl sağlarsınız?
Plastifiyanı gravimetrik olarak tartıp ısıtıcı miksere doğru sıcaklıkta ve doğru sırada veriyoruz. Yumuşak PVC için seçilen pervane geometrisi, sürtünmeyle ısınmayı ve emilimi destekler. Emilim tamamlandıktan sonra karışım soğutucuda tipik olarak 40–50 °C’ye indirilir; böylece silo ve beslemede topaklanmayan, serbest akan bir dry blend elde edilir.
Silodan extruder hunisine kadar tüm hattı siz mi sağlıyorsunuz?
Evet. Toz ve sıvı dozajlama, sıcak-soğuk karıştırma, nem alma, extruder besleme ve granülatör sonrası granül eleme ekipmanlarını tek elden sağlıyor, kurulum ve devreye almayı da yapıyoruz. Extruder ve granülatör ise sizin seçtiğiniz tedarikçiden gelir.
Teklif İsteyin
Formu doldurun, satış mühendislerimiz 1 iş günü içinde size dönsün.