









PVC Boru Üretimi İçin Karıştırma ve Dozajlama
Yüksek dolgulu boru dry blend için gravimetrik dozajlama, turbo mikser ve ekstrüder besleme.
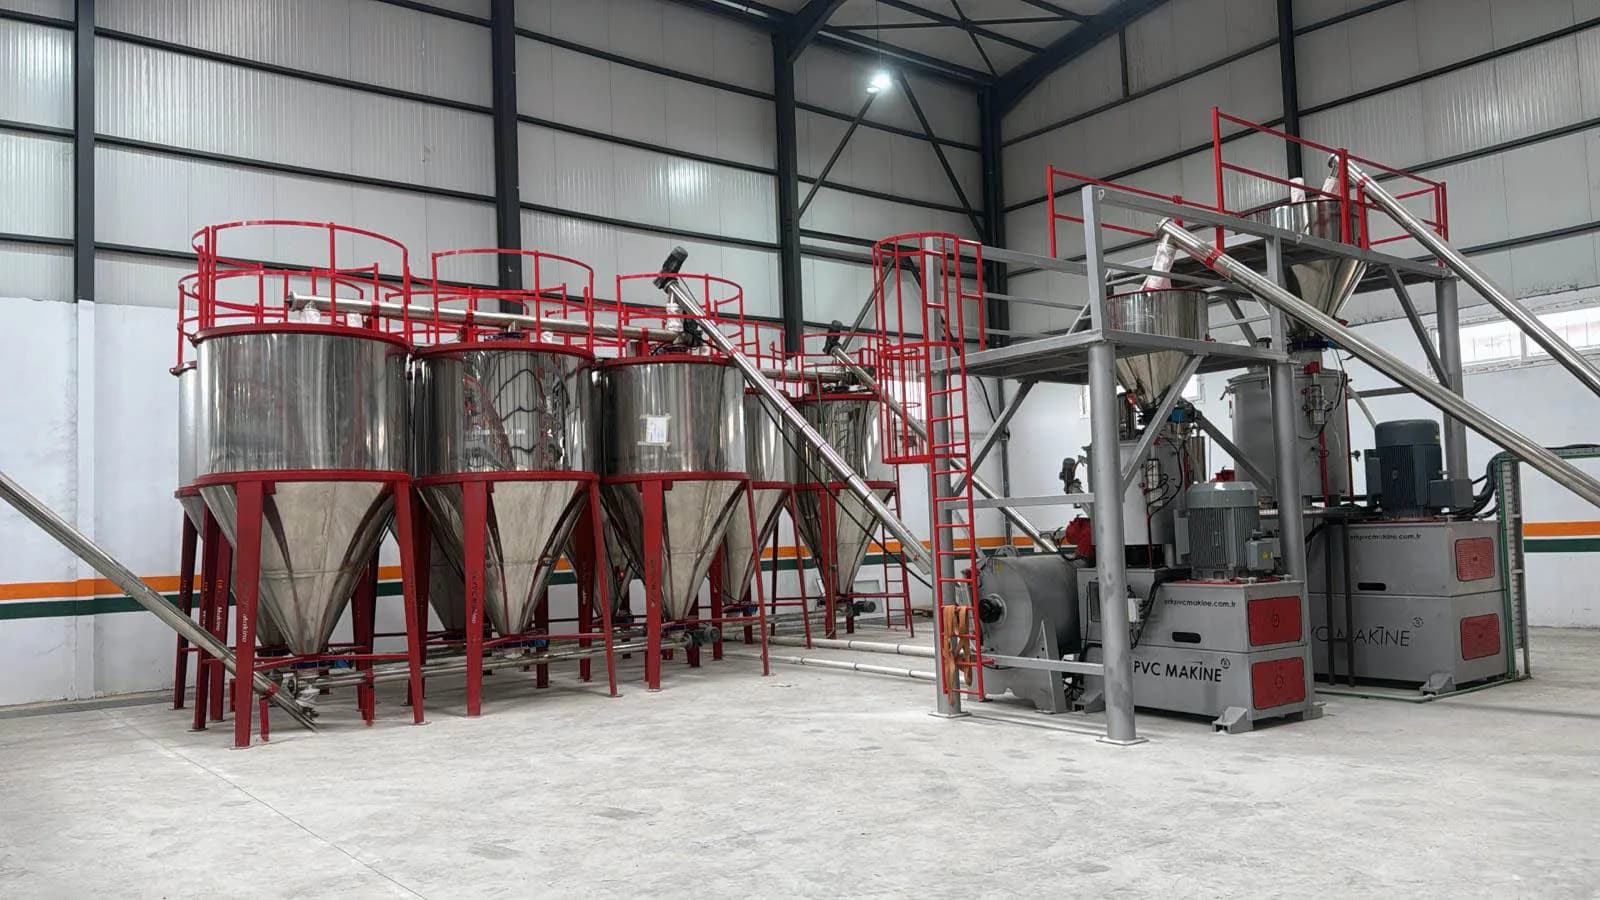
PVC boru dry blend gereksinimleri
Basınçlı içme suyu borusundan atık su ve drenaj borusuna kadar PVC boru, sert PVC'nin en yüksek tonajlı uygulamalarından biridir. Boru hatları uzun süre kesintisiz çalışır; bu yüzden ekstrüderin her saat aynı dry blendi alması gerekir. Erk PVC Makine bu noktada devreye girer: PVC boru üretimi için dozajlama, karıştırma ve besleme sistemleri kurarız. Ekstrüderi ekstrüzyon hattı tedarikçiniz sağlar.
Tipik bir boru reçetesinde şu bileşenler bulunur:
- PVC reçinesi (süspansiyon tipi)
- Isı stabilizanı
- Kalsiyum karbonat (CaCO₃) dolgu; özellikle basınçsız borularda yüksek oranda
- Kayganlaştırıcılar ve proses yardımcısı
- Bazı tiplerde darbe modifiye edici
- TiO₂ ve gri, turuncu gibi renkler için pigmentler
Basınçlı ve basınçsız boru reçeteleri birbirinden belirgin biçimde ayrılır. Dolgu oranı arttıkça karışım ağırlaşır, çevrim süresi ve motor yükü değişir; bu da mikser seçimini doğrudan etkiler.
Önerilen hat: dozajlamadan ekstrüder beslemeye
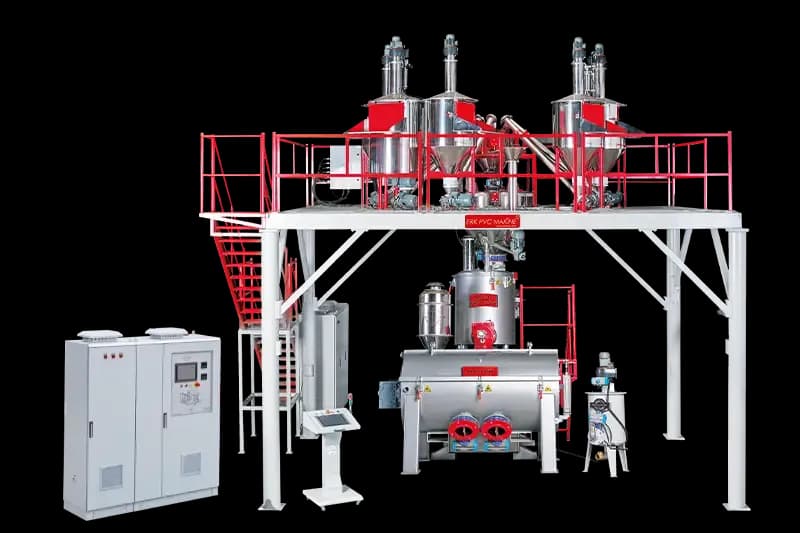
- Dozajlama: Reçine, kalsit ve katkılar otomatik toz dozajlama sistemi ile gravimetrik olarak tartılır. Yüksek tonajlı kalsit ile küçük miktarlı stabilizan aynı reçetede, operatöre bağlı kalmadan doğru tartılır.
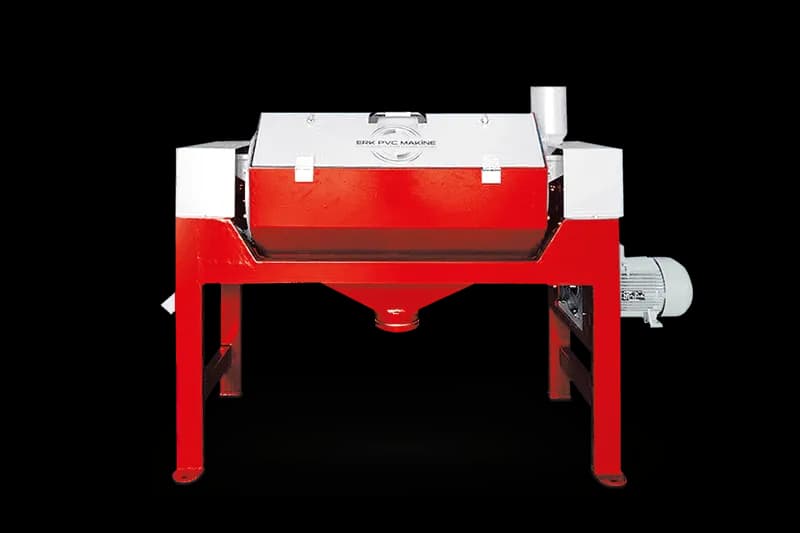
- Sıcak-soğuk karıştırma: Isıtıcı mikser karışımı tipik olarak 110–125 °C'ye çıkarır, soğutucu yaklaşık 40–50 °C'ye indirir. Büyük boru hatları için EPM-H yatay turbo mikser, orta ölçekli hatlar için EPM-V dikey turbo mikser.
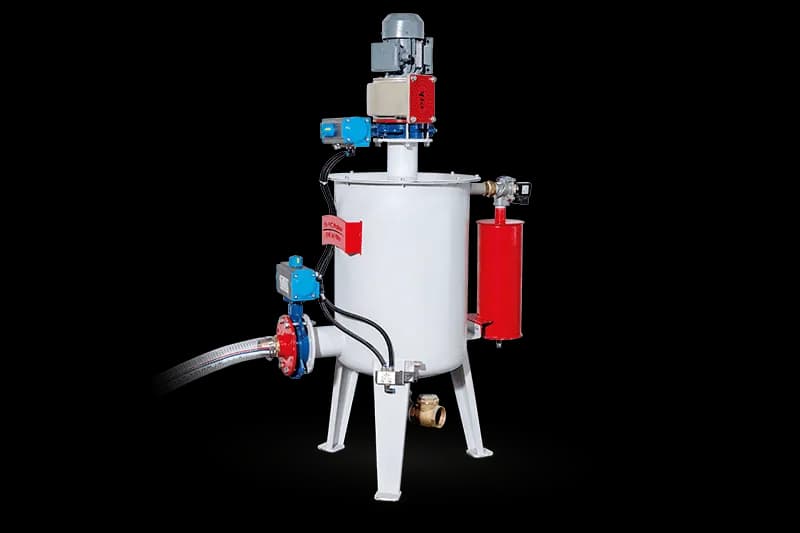
- Nem tahliyesi: EPM-JET filtre ve nem alıcı, ısıtma sırasında açığa çıkan buharı ve nemi uzaklaştırır.
- Eleme: Toz elek, topakları ve yabancı maddeleri ekstrüzyondan önce ayırır.
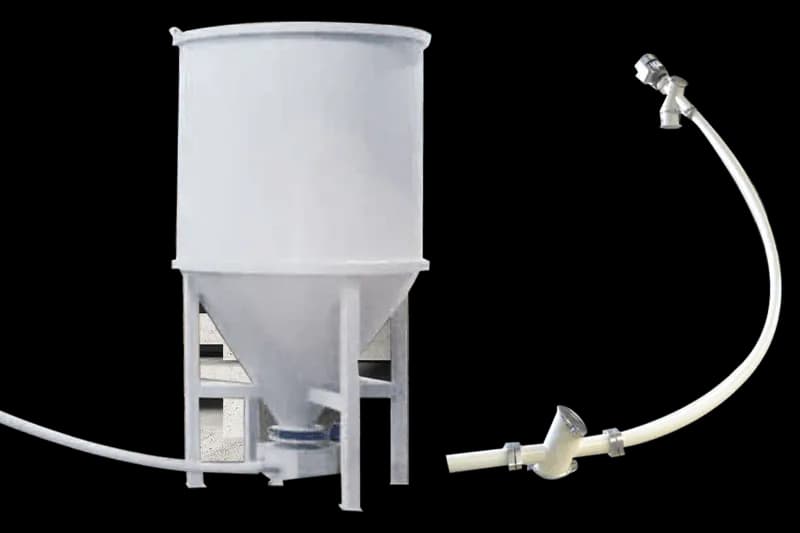
- Taşıma ve besleme: Flexcon helezon yaylı yükleme, kalsit oranı yüksek aşındırıcı karışımlar için aşınmaya dayanıklı alaşımlarla, tozsuz ve kayıpsız transfer sağlar.
Önerilen ekipman
Hat adımı | Erk ekipmanı | Neden |
|---|---|---|
Tartım | Büyük ve küçük bileşenleri aynı reçetede hassas tartar | |
Karıştırma (yüksek kapasite) | Şarj başına 150–500 kg, saatte 4–6 şarj; 450–1250 L ısıtıcı | |
Karıştırma (orta kapasite) | Şarj başına 100–200 kg, saatte 4–6 şarj | |
Nem tahliyesi | Topaklanmayı ve yüzey hatalarını azaltır | |
Eleme | Topak ve yabancı maddeyi ayırır | |
Taşıma / besleme | Aşındırıcı tozlar için dayanıklı, tozsuz transfer | |
Yedek parça | Dolgu oranına bağlı aşınma için stoktan orijinal bıçak |
Mikser, beslediği tüm ekstrüderlerin toplam saatlik tüketiminden yüksek bir kapasiteyle seçilmelidir. Yüksek dolgulu karışımlar daha yoğun olduğundan şarj ağırlığı ile hazne hacmi birlikte değerlendirilir.
Boru kalitesini belirleyen faktörler
- Homojenlik: Kalsitin karışıma eşit dağılmaması, boru et kalınlığında ve mekanik dayanımda farklılık yaratır.
- Sıcaklık: Her şarjın aynı boşaltma sıcaklığına ulaşması, ekstrüderde tutarlı jelleşme için ön koşuldur. Pervane geometrisini sert PVC'ye göre, saha tecrübemizle seçeriz.
- Nem: Nem, boru iç ve dış yüzeyinde kabarcık ve pürüze dönüşür.
- Kirlilik: Yabancı madde, basınçlı borularda zayıf nokta oluşturabilir.
- Yığın yoğunluğu: Sabit yığın yoğunluğu, ekstrüderin sabit metraj ve gramajla çalışmasını sağlar.
Örnek boyutlandırma
Örnek: Varsayımsal bir boru tesisinde 3 extruder bulunduğunu ve her birinin ortalama 350 kg/h dry blend tükettiğini varsayalım. Bu değerler örnek amaçlı varsayımlardır, müşteri verisi değildir.
- Toplam tüketim: 3 × 350 = 1050 kg/h
- %15 pay ile: yaklaşık 1210 kg/h
- Şarj boyutu: saatte 4–6 şarj ile yaklaşık 200–300 kg/şarj
Bu tablo EPM-H yatay sıcak-soğuk serisinde orta boy bir modele karşılık gelir (150–500 kg/şarj, yaklaşık 600–3000 kg/h). Tek extruderli ve yaklaşık 300 kg/h ihtiyacı olan küçük bir tesiste ise EPM-V dikey seri (100–200 kg/şarj, saatte 4–6 şarj, yaklaşık 400–1200 kg/h) yeterli olabilir. Boru hattında mikserle birlikte genellikle otomatik toz dozajlama, EPM-JET, toz elek ve flexcon helezon kullanılır.
Kendi tesisinizin rakamlarıyla hesaplamak için kapasite hesaplayıcı aracını kullanın veya verilerinizi teklif sayfasından bize iletin.
Anahtar teslim ön hat: kim neyi sağlar?
Ekstrüzyon hattı tedarikçiniz: ekstrüder, kalıp, vakum kalibrasyon ve soğutma tankları, çekme, kesme ve soketleme üniteleri.
Erk PVC Makine: ekstrüderin önündeki her şey. Dozajlama, sıcak-soğuk mikser, nem alma, eleme, taşıma ve ekstrüder hunisine besleme; kurulum, devreye alma, operatör eğitimi, uzaktan destek ve yedek parça dahil. Ekipmanlarımız Tekirdağ Ergene'deki fabrikamızda üretilir.
Hattımız her marka ekstrüderi besleyebilir. Pencere profili için benzer hattı PVC profil üretimi, yumuşak PVC uygulamalarını kablo compound sayfasında bulabilirsiniz.
Hat yerleşimi isteyin
Boru reçetenizi ve ekstrüderlerinizin saatlik çıkışını gönderin; size hat yerleşimi ve ekipman listesi hazırlayalım. Hattı adım adım tanımlamak için projenizi oluşturun aracını da kullanabilirsiniz.
Boru hattınız için hat yerleşimi ve fiyat teklifi almak üzere teklif formunu doldurun.
Ürünler

Sıkça Sorulan Sorular
Boru hattım için hangi boyutta mikser gerekir?
Mikserin saatlik kapasitesi (şarj kapasitesi × saatlik şarj sayısı), beslediği ekstrüderlerin toplam tüketiminin üzerinde olmalıdır. EPM-H yatay seri şarj başına 150–500 kg ve saatte 4–6 şarj, EPM-V dikey seri şarj başına 100–200 kg ve saatte 4–6 şarj sunar. Yüksek kalsitli reçeteler daha yoğun olduğundan hazne hacmini ve motor gücünü reçeteye göre kontrol ederiz.
Tipik bir PVC boru reçetesi nedir, dozajlama sırası nasıl olmalı?
Tipik bir boru reçetesi PVC reçinesi, ısı stabilizanı, CaCO₃ dolgu, kayganlaştırıcılar, proses yardımcısı ve pigmentlerden oluşur; bazı tiplerde darbe modifiye edici de kullanılır. Basınçsız borularda dolgu oranı genellikle daha yüksektir. Ekleme sırası reçeteye ve hammadde tedarikçisinin önerilerine göre belirlenir; otomatik dozajlama sistemini bu sıraya göre yapılandırırız.
Hattınız mevcut ekstrüderimi besleyebilir mi?
Evet. Ekstrüder üretmediğimiz için hattımız her marka ekstrüderi besleyebilir. Huni bağlantısını, taşıma mesafesini ve kontrol entegrasyonunu mevcut tesisinize göre projelendiririz; birden fazla ekstrüderin tek mikser hattından beslenmesi de planlanabilir.
Yüksek dolgu oranında haznede yapışmayı önleyip tutarlı jelleşmeyi nasıl sağlıyorsunuz?
Yapışma çoğunlukla nem, aşırı ısınma ve hazne duvarında biriken kalıntılardan kaynaklanır. EPM-JET nem alıcı, ısıtma sırasında oluşan buharı dışarı alarak topaklanmayı ve duvara yapışmayı azaltır. Her şarjın aynı boşaltma sıcaklığında soğutucuya alınması, karışımın aynı sıcaklık geçmişine sahip olmasını ve ekstrüderde tutarlı jelleşmesini sağlar. Yüksek kalsit bıçak aşınmasını hızlandırdığından bıçakları çalışma saatine göre kontrol etmenizi öneririz; aşınmış bıçak çevrim süresini uzatır. Orijinal bıçakları stoktan temin ederiz.
Hammadde girişinden ekstrüder hunisine kadar tüm hattı sağlıyor musunuz?
Evet. Otomatik toz ve sıvı dozajlama, sıcak-soğuk turbo mikser, EPM-JET nem alıcı, toz elek ve flexcon taşıma ile ekstrüderin önündeki hattı anahtar teslim kurarız; kurulum, devreye alma, eğitim, uzaktan destek ve yedek parça dahildir. Ekstrüder ve aşağı akış ekipmanı ekstrüzyon hattı tedarikçinizden gelir.
Teklif İsteyin
Formu doldurun, satış mühendislerimiz 1 iş günü içinde size dönsün.