







Смесители и дозирование для кабельного ПВХ-компаунда
От дозирования пластификатора до просеивания гранул: оборудование перед экструдером для линии кабельного компаунда.

Erk PVC Makine проектирует и строит системы смешивания, дозирования и подачи для производства кабельного ПВХ-компаунда. Экструдер для компаунда, гранулятор и кабельная экструзионная линия поставляются другими поставщиками; мы обеспечиваем этапы дозирования, смешивания с нагревом и охлаждением, влагоотделения и подачи перед этим оборудованием, а также этап просеивания после гранулятора, и работаем с экструдерами любых марок.
Требования к смеси для кабельного ПВХ-компаунда
Материалы изоляции и оболочки кабеля производятся из мягкого (пластифицированного) ПВХ-компаунда. Типичная кабельная рецептура помимо ПВХ-смолы содержит пластификатор, термостабилизатор (в жидкой или порошковой форме), наполнитель, смазку и при необходимости такие добавки, как антипирен или пигмент. Состав меняется в зависимости от того, идёт ли речь о компаунде для изоляции, оболочки или заполнения, и от целевого стандарта.
Главное отличие от жёсткого ПВХ в том, что значительная часть смеси жидкая. Пластификатор должен полностью впитаться частицами смолы. Если впитывание не завершено, смесь остаётся влажной и липкой, образует своды в силосе и линии подачи и вызывает неравномерную подачу в экструдер для компаунда. Поэтому на линии кабельного компаунда решающее значение имеют точное взвешивание жидкостей, их ввод в смеситель в нужный момент и охлаждение смеси до состояния сухого, сыпучего dry blend.
Рекомендуемые этапы линии
- Дозирование порошков: ПВХ-смола, наполнитель и порошковые добавки взвешиваются по рецептуре автоматической системой дозирования порошков.
- Дозирование жидкостей: Пластификатор и жидкие стабилизаторы гравиметрически взвешиваются автоматической системой дозирования жидкостей; управление ведётся из той же рецептуры, что и дозирование порошков.
- Смешивание с нагревом и охлаждением: В горячем турбосмесителе смесь нагревается за счёт трения; в типичных применениях — примерно до 110–125 °C, и в это время впитывается пластификатор. Затем в охладителе температура снижается обычно до 40–50 °C.
- Влагоотделение: Влага, выделяющаяся в горячем смесителе, удаляется фильтром и системой влагоотделения EPM-JET.
- Подача: Сухая смесь (dry blend) закрытым беспыльным способом подаётся шнековым питателем (Flexcon) в воронку экструдера для компаунда или промежуточного силоса.
- Просеивание гранул: Компаунд после гранулятора на сите для гранул освобождается от крупных и мелких частиц и направляется на упаковку или на кабельную линию.
Рекомендуемое оборудование
Этап линии | Оборудование Erk | Зачем |
|---|---|---|
Взвешивание порошков | Одинаковая рецептура смолы, наполнителя и порошковых добавок в каждом замесе | |
Взвешивание жидкостей | Весовое дозирование пластификатора и жидких стабилизаторов | |
Смешивание высокой производительности | 150–500 кг/замес, 4–6 замесов в час | |
Компактное смешивание | 100–200 кг/замес, 4–6 замеса в час | |
Влагоотделение | Удаляет влагу из горячего смесителя | |
Подача в экструдер | Закрытая беспыльная транспортировка | |
Контроль гранул | Отделяет крупные и мелкие частицы | |
Разработка рецептур | Испытания новых рецептур и НИОКР |
В обеих сериях смесителей крыльчатка подбирается с геометрией для мягкого ПВХ; с опциональным частотным преобразователем (FV) частоту вращения можно настраивать под рецептуру.
Факторы качества
- Впитывание пластификатора: Ввод жидкостей в правильной последовательности и при правильной температуре — предпосылка сухой и сыпучей смеси.
- Контроль температуры: Температура выгрузки должна быть одинаковой в каждом замесе; при недостаточном охлаждении смесь может комковаться в силосе.
- Влага: Влага, не удалённая из смеси, проявляется в виде дефектов на поверхности компаунда и кабеля.
- Однородность: Равномерное распределение стабилизатора и антипирена по каждой частице определяет стабильность электрических и механических свойств.
- Загрязнения и размер гранул: Закрытая транспортировка и просеивание гранул не допускают в линию посторонние включения и дефектные гранулы.
Пример расчёта
Пример: Предположим, что на гипотетическом заводе кабельного компаунда работают 2 экструдера для компаунда, каждый из которых потребляет около 300 кг/ч пластифицированной сухой смеси. Цифры являются допущениями, а не данными клиента.
- Суммарное потребление: 2 × 300 = 600 кг/ч
- С запасом 20 %: около 720 кг/ч
- Размер замеса: при 4 замесах в час около 180 кг/замес
Это значение приходится на старшую модель вертикальной серии EPM-V (100–200 кг/замес, 4–6 замесов в час, около 400–1200 кг/ч): EPM-V200 при 4 замесах в час даёт около 800 кг/ч. Поскольку впитывание пластификатора может удлинять цикл, следует закладывать меньшее число замесов в час и рассмотреть также горизонтальную серию EPM-H (150–500 кг/замес, около 600–3000 кг/ч). Вместе со смесителем планируются дозирование порошков и жидкостей, EPM-JET, шнековый конвейер Flexcon и сито для гранул.
Чтобы выполнить расчёт по данным вашего завода, воспользуйтесь калькулятором производительности или отправьте нам свои данные через страницу запроса предложения.
Что поставляет Erk, а что — другие поставщики?
Erk PVC Makine не производит экструдеры. Экструдер для компаунда, гранулятор и кабельная экструзионная линия поставляются выбранным вами поставщиком. Мы поставляем оборудование для дозирования, смешивания, влагоотделения, подачи и просеивания; это оборудование производится на нашем заводе в Эргене (Текирдаг), а проекты ведутся из нашего головного офиса в Авджылар (Стамбул). Кроме того, мы выполняем монтаж, пусконаладку, обучение операторов, оказываем удалённую поддержку и поставляем запасные части. Наша линия подключается к вашему действующему или новому экструдеру независимо от его марки.
Для похожих рецептур мягкого ПВХ и с высоким наполнением см. страницу ПВХ-напольные покрытия, для производства цветных концентратов — страницу мастербатч.
Запросите планировку линии
Пришлите вашу рецептуру и целевую часовую производительность — мы подготовим планировку линии вместе с перечнем оборудования. Если вы хотите сконфигурировать линию шаг за шагом, воспользуйтесь нашим конфигуратором линии.
Чтобы получить планировку и коммерческое предложение для вашей линии кабельного компаунда, заполните форму запроса.
Продукция
 EPM-HГоризонтальный турбосмеситель для ПВХ
 EPM-VВертикальный турбосмеситель для ПВХ
 EPM-LABЛабораторный смеситель
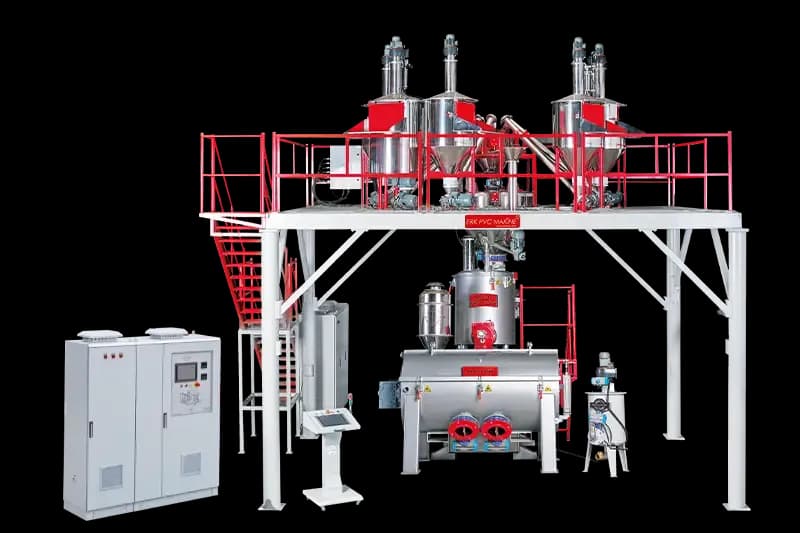 EPM-PDАвтоматическая система дозирования порошков
 EPM-LDАвтоматическая система дозирования жидкостей
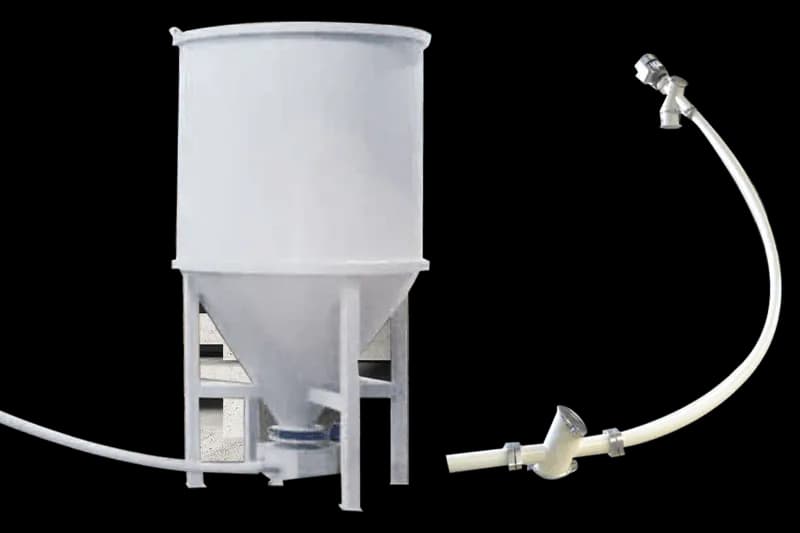 FlexconГибкий шнековый конвейер – пружинная загрузка (Flexcon)
 EPM-GSСито для гранул
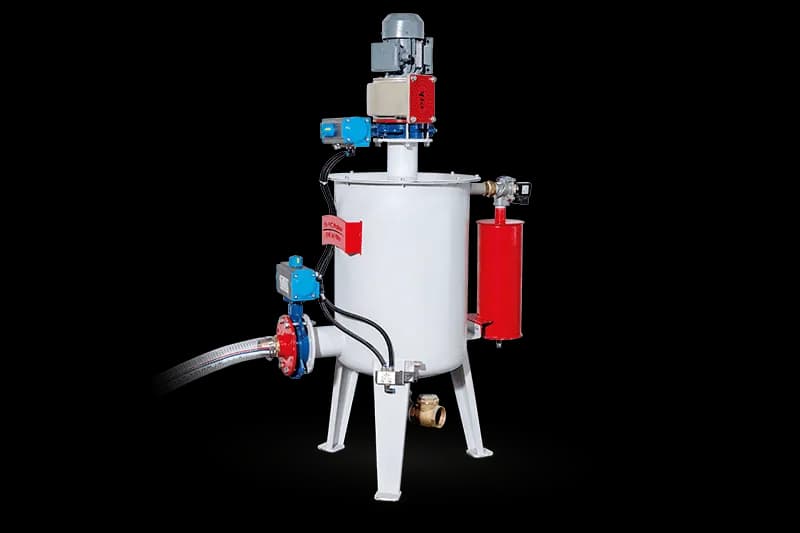 EPM-JFФильтр и система влагоотделения EPM-JET
Часто задаваемые вопросы
Какой размер смесителя нужен для моей производительности по кабельному компаунду?
Горизонтальная серия EPM-H работает с 150–500 кг/замес и 4–6 замесами в час, вертикальная серия EPM-V — с 100–200 кг/замес и 4–6 замесами в час. Произведение производительности замеса на число замесов в час должно превышать потребление ваших экструдеров для компаунда. Поскольку в рецептурах с высокой долей пластификатора цикл может удлиняться, мы подбираем смеситель с учётом вашей рецептуры.
Какова типичная рецептура кабельного ПВХ и в каком порядке дозировать компоненты?
Типичная рецептура содержит ПВХ-смолу, пластификатор, термостабилизатор, наполнитель, смазку и при необходимости антипирен и пигмент. Как правило, смола и порошковые добавки первыми загружаются в горячий смеситель, пластификатор и жидкие стабилизаторы вводятся на соответствующем этапе по мере нагрева смеси, а наполнитель — после того, как впитывание продвинулось. Точная последовательность определяется совместно при пусконаладке в зависимости от рецептуры.
Может ли ваша линия питать мой существующий экструдер для компаунда?
Да. Erk PVC Makine не производит экструдеры; наша линия дозирования, смешивания и подачи проектируется для подключения к экструдеру для компаунда любой марки или к промежуточному силосу. Точка подачи, высота воронки и планировка определяются с учётом вашего действующего производства.
Как вы ускоряете впитывание пластификатора и получаете сухую, сыпучую смесь?
Мы гравиметрически взвешиваем пластификатор и вводим его в горячий смеситель при правильной температуре и в правильной последовательности. Геометрия крыльчатки, подобранная для мягкого ПВХ, способствует нагреву трением и впитыванию. После завершения впитывания смесь охлаждается в охладителе обычно до 40–50 °C; так получается сыпучая сухая смесь (dry blend), которая не комкуется в силосе и при подаче.
Поставляете ли вы всю линию — от силоса до загрузочной воронки экструдера?
Да. Мы поставляем «под ключ» оборудование для дозирования порошков и жидкостей, смешивания с нагревом и охлаждением, влагоотделения, подачи в экструдер и просеивания гранул после гранулятора, а также выполняем монтаж и пусконаладку. Экструдер и гранулятор поставляются выбранным вами поставщиком.
Запросить предложение
Заполните форму — инженеры по продажам ответят в течение одного рабочего дня.