

Equipo de ingeniería de Erk PVC MakineActualizado:
Problemas de dosificación de polvo: formación de puentes, deriva de celdas de carga y pesaje impreciso
La mayoría de los problemas de dosificación no empiezan en la báscula, sino en cómo sale el material de la tolva y en cómo está configurado el pesaje. Los problemas más frecuentes, sus síntomas y cómo resolverlos.

Contenido8
- 1¿De dónde vienen los problemas de dosificación?
- 21. Formación de puentes (abovedamiento)
- 32. Formación de chimenea (ratholing) y flujo irregular
- 43. Inundación (flushing) y exceso sobre el objetivo
- 54. Deriva de las celdas de carga
- 65. Electricidad estática y adherencias
- 76. Secuencia incorrecta y errores de receta
- 8Cómo se configura el pesaje en el sistema de Erk
¿De dónde vienen los problemas de dosificación?
Un sistema de dosificación gravimétrica pesa cada materia prima por masa según la receta. Incluso con básculas bien calibradas, las cargas pueden desviarse del objetivo, el pesaje puede tardar más o un componente puede no fluir en absoluto. La mayoría de estos problemas tienen tres orígenes:
- Flujo del material: si el polvo no sale de la tolva de forma regular, ninguna báscula puede pesarlo con precisión.
- Mecánica del pesaje: las tuberías, las mangueras o las vibraciones en contacto con la tolva de pesaje alteran la lectura de la báscula.
- Ajustes de control: el momento en que la alimentación se ralentiza y el momento en que se detiene determinan cuánto se acerca la carga al objetivo.
Los problemas siguientes son los más frecuentes en las líneas de PVC.
1. Formación de puentes (abovedamiento)
Síntoma: hay material en la tolva, pero la alimentación se detiene o se ralentiza mucho; el pesaje tarda más o genera una alarma.
Causa: los polvos finos y cohesivos (algunos estabilizantes, el carbonato de calcio fino, los pigmentos) forman un arco sobre la salida de la tolva e interrumpen el flujo. La absorción de humedad, el polvo que ha permanecido parado y se ha compactado y las salidas estrechas agravan la formación de puentes.
Soluciones:
- Geometría de la tolva (ángulo del cono, tamaño de la salida) elegida según el comportamiento de flujo del material
- Mantener el material seco y cerrado, y no dejarlo mucho tiempo en la tolva
- Cuando sea necesario, ayudas al flujo mecánicas o neumáticas evaluadas para el material concreto
2. Formación de chimenea (ratholing) y flujo irregular
Síntoma: se abre un canal estrecho en el centro de la tolva mientras el material junto a las paredes no se mueve; el flujo es normal durante un tiempo y luego la tolva se vacía de golpe.
Causa: el material fluye solo desde el centro en lugar de hacerlo como una masa; lo que queda en las paredes envejece, absorbe humedad o se endurece, y puede desprenderse de una vez cuando la tolva se vacía.
Solución: un diseño de tolva adaptado al material y el uso de las materias primas según el criterio de primero en entrar, primero en salir.
3. Inundación (flushing) y exceso sobre el objetivo
Síntoma: con polvos ligeros y aireados, el material sale como un líquido durante la alimentación y el peso supera el objetivo.
Causa: el polvo fino que se ha mezclado con aire durante el transporte o la descarga se comporta durante un tiempo como un fluido. Además, el material que todavía está en el aire cuando se detiene la alimentación («material en vuelo») cae sobre la báscula y lleva el valor final por encima del objetivo.
Soluciones:
- Pasar de alimentación gruesa a alimentación fina al acercarse al objetivo
- Ajustar el punto de corte teniendo en cuenta el material en vuelo
- Dejar que el material aireado se asiente después de entrar en la tolva
4. Deriva de las celdas de carga
Síntoma: el cero se desplaza con la tolva vacía, la misma receta pesa distinto de una carga a otra o la lectura fluctúa constantemente.
Causas:
- Contacto mecánico: las tuberías rígidas, los cables o el contacto con la plataforma desvían parte de la carga fuera de la báscula.
- Vibración: una mezcladora, un ventilador o un compresor cercanos hacen fluctuar la lectura.
- Diferencias de presión: un venteo deficiente de la tolva genera diferencias de presión durante el llenado y la descarga que afectan a la báscula.
- Calibración y entorno: las básculas sin calibrar durante mucho tiempo, los cambios de temperatura y las conexiones sucias provocan deriva.
Soluciones: conexiones flexibles a la tolva de pesaje, aislamiento de las fuentes de vibración, venteo correctamente dimensionado con filtro (filtro de aire) y calibración periódica.
5. Electricidad estática y adherencias
Síntoma: el polvo se adhiere a las paredes de la tolva y a las tuberías, y en cada carga queda algo de material dentro.
Causa: los polvos secos acumulan carga estática al fluir; algunos aditivos son pegajosos por naturaleza.
Solución: poner a tierra los equipos, mantener limpias las superficies y comprobar si el material que queda en la tolva acaba en la carga siguiente.
6. Secuencia incorrecta y errores de receta
Incluso en un sistema automático, una receta mal definida, una materia prima cargada en la tolva equivocada o un orden de componentes que no se ajusta al proceso de mezcla pueden estropear una carga. El orden en que deben añadirse los aditivos se explica en detalle en orden de adición de aditivos en PVC.
Cómo se configura el pesaje en el sistema de Erk
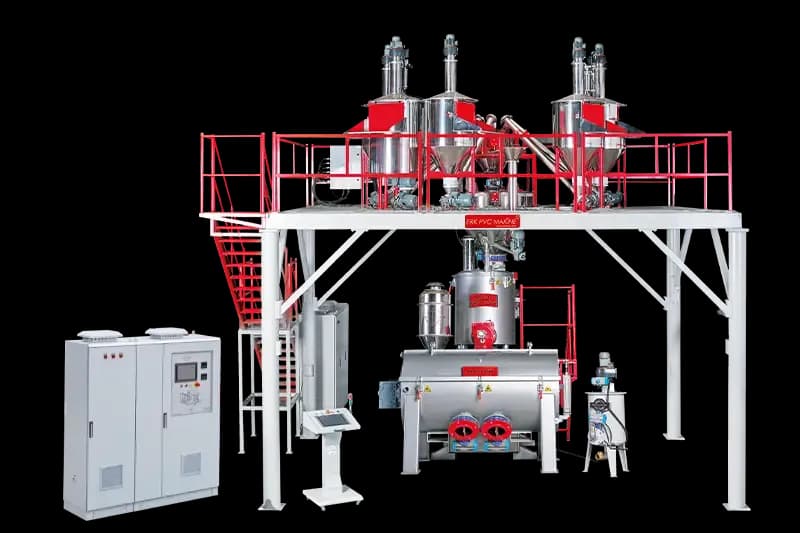
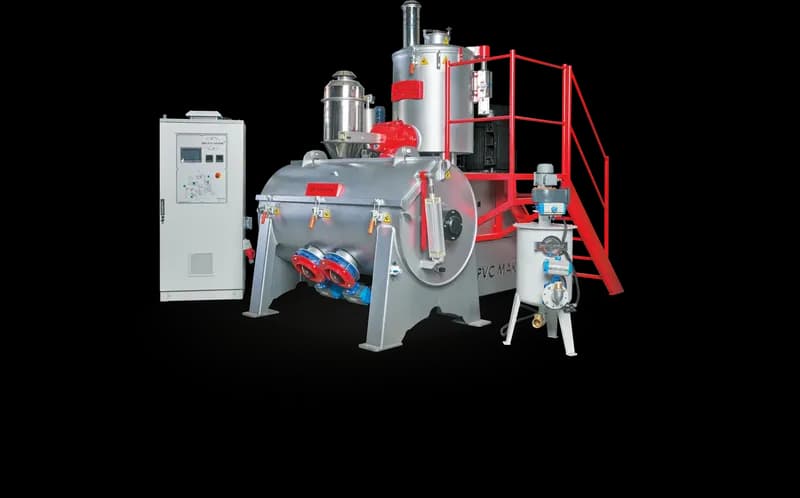
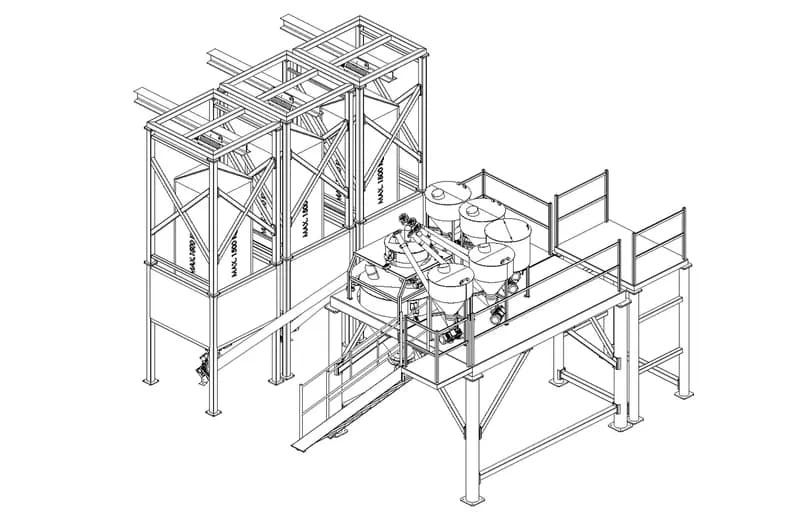
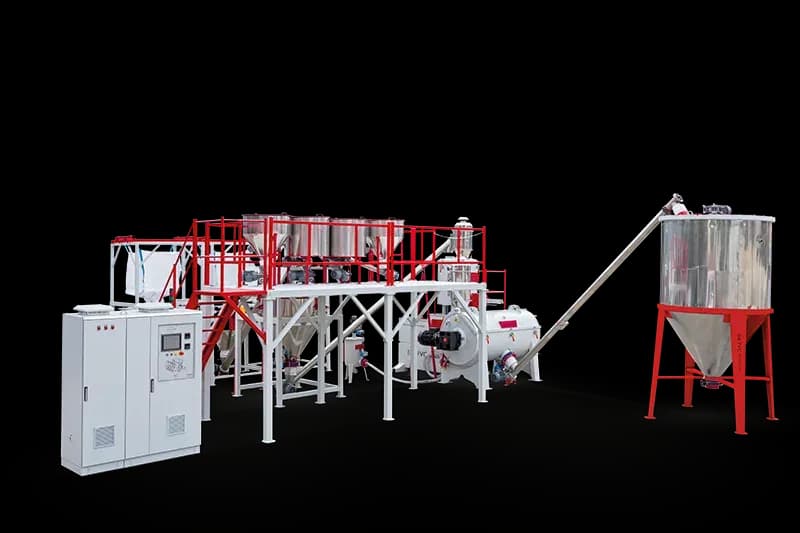
El sistema automático de dosificación de polvo de Erk PVC Makine es gravimétrico: cada materia prima se alimenta por turnos desde su propio depósito a la tolva de pesaje, la alimentación se detiene cuando se alcanza la masa objetivo y la carga completa se envía a la turbomezcladora de calentamiento. Los aditivos líquidos se incorporan al mismo ciclo mediante la dosificación automática de líquidos. La geometría de las tolvas, los alimentadores y las posibles ayudas al flujo se evalúan para sus materias primas durante el proyecto.
Si su sistema de dosificación actual presenta alguno de los problemas anteriores, envíenos su lista de materias primas y los síntomas, y analizaremos la causa con usted. Para la diferencia entre la dosificación gravimétrica y la volumétrica, consulte este artículo; para todas nuestras soluciones de polvo y líquidos, visite la página de sistemas de dosificación.
Preguntas frecuentes
¿Cómo se puede evitar la formación de puentes en la dosificación de polvo?
Eligiendo la geometría de la tolva según el comportamiento de flujo del material, manteniendo el material seco y cerrado y, cuando sea necesario, evaluando ayudas al flujo mecánicas o neumáticas para ese material concreto.
¿Por qué una celda de carga da lecturas incorrectas?
Las causas más frecuentes son las tuberías rígidas o los cables conectados a la tolva de pesaje, las vibraciones cercanas, las diferencias de presión debidas al venteo de la tolva, la falta de calibración y los cambios de temperatura.
¿Por qué el pesaje supera el objetivo?
El material que todavía está en el aire cuando se detiene la alimentación cae sobre la báscula, y los polvos finos aireados pueden fluir como un líquido. Pasar a alimentación fina cerca del objetivo y ajustar el punto de corte teniendo en cuenta el material en vuelo reducen el exceso.
¿Afectan los problemas de dosificación a la calidad de la mezcla?
Sí. Un aditivo pesado de menos o de más cambia la composición del dry blend por muy bien que funcione la mezcladora, y se manifiesta después como fluctuaciones en la extrusora y defectos en el producto.