Equipo de ingeniería de Erk PVC MakineActualizado:
¿Qué es el bonding metálico y por qué se usa en la pintura en polvo?
El proceso de bonding que adhiere el pigmento a la partícula de pintura a temperatura controlada en pinturas en polvo metalizadas y perladas: diferencia con la mezcla en seco, etapas, errores frecuentes y su lugar en la línea.

Contenido10
- 1¿Qué es el bonding metálico?
- 2¿Por qué se añade el pigmento después de la molienda?
- 3El problema de la mezcla en seco: la segregación
- 4¿Cómo se realiza el bonding?
- 5Comparación entre mezcla en seco y bonding
- 6Errores frecuentes en el bonding
- 7¿Cómo se evalúa la calidad del bonding?
- 8¿Qué tener en cuenta al elegir una mezcladora de bonding?
- 9¿Cómo empezar con una receta nueva?
- 10¿Qué lugar ocupa el bonding en la línea?
¿Qué es el bonding metálico?
El bonding metálico es el proceso de mezcla en el que las escamas de pigmento de aluminio, bronce o efecto perlado se fijan físicamente a las partículas de pintura en polvo, cuya superficie se ablanda ligeramente a temperatura controlada. El pigmento adherido se desplaza junto con la partícula de pintura durante la aplicación. Así, el efecto metálico resulta más uniforme de una pieza a otra y el polvo recuperado puede reutilizarse.
El bonding no es una reacción química; es una adhesión física entre el pigmento y la partícula, obtenida mediante calor. Por eso, el éxito del proceso depende en gran medida de la precisión con que se controlan la temperatura, la velocidad de mezcla y el tiempo.
¿Por qué se añade el pigmento después de la molienda?
La pintura en polvo se produce fundiendo y mezclando en la extrusora una premezcla de resina y endurecedor, pigmentos, cargas y aditivos, para luego enfriarla y molerla hasta obtener un polvo fino. Los pigmentos metálicos y perlados no participan en estas etapas: el esfuerzo cortante de la extrusora y la molienda del molino rompen las finas escamas que producen el efecto y eliminan el brillo. Por eso, el pigmento de efecto se añade al polvo base una vez terminadas la molienda y la clasificación.
Aquí hay dos caminos: simplemente mezclar el pigmento con el polvo base (mezcla en seco) o adherirlo a la partícula mediante bonding.
El problema de la mezcla en seco: la segregación
Cuando el pigmento se añade al polvo solo mediante mezcla en seco, las escamas de pigmento y las partículas de pintura permanecen independientes. En la aplicación electrostática, estos dos tipos de partícula se cargan de forma distinta y llegan a la pieza en proporciones diferentes. Como resultado:
- Dentro del mismo lote aparecen diferencias de color y brillo de una pistola a otra o en distintas superficies de la pieza.
- La proporción de pigmento del polvo recuperado en la cabina cambia; ese polvo no da el mismo efecto.
- A medida que cambian las condiciones de aplicación (ajuste de la pistola, distancia, cabina), el resultado se vuelve aún más variable.
Nota: En el sector del PVC, el término "dry blend" se usa con otro significado: la mezcla de flujo libre de resina y aditivos preparada en la mezcladora caliente-frío para PVC. Sobre este tema puede consultar nuestro artículo Qué es el dry blend de PVC.
¿Cómo se realiza el bonding?
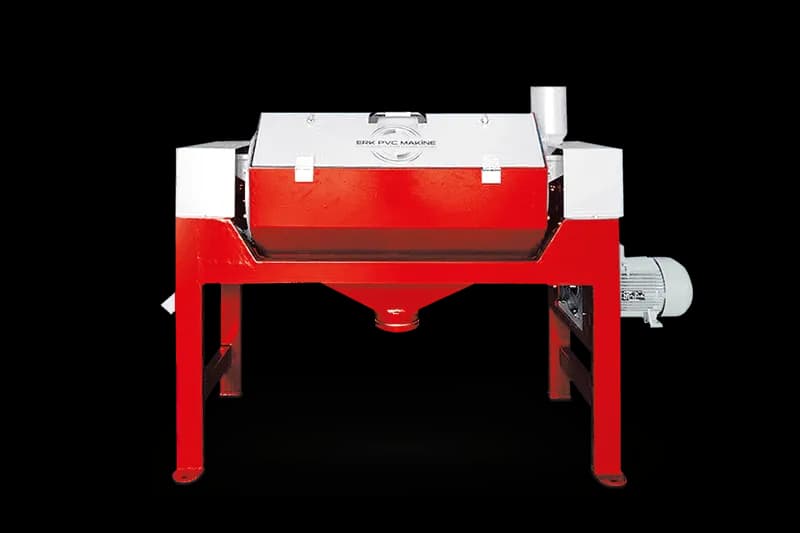
El bonding se realiza por cargas en una mezcladora diseñada para este fin, con control de calentamiento y enfriamiento. El flujo general es el siguiente:
- Carga: El polvo base y el pigmento de efecto se pesan según la receta y se introducen en la mezcladora.
- Calentamiento controlado: Mientras el agitador mantiene el polvo en movimiento continuo, la temperatura se eleva lentamente hacia el rango de reblandecimiento de la resina. Este rango varía según la resina sea poliéster, epoxi o híbrida.
- Adhesión: Mientras la temperatura se mantiene en el rango objetivo, las escamas de pigmento se adhieren a las superficies reblandecidas de las partículas. La velocidad de mezcla se ajusta para no romper las escamas.
- Enfriamiento: Cuando se completa la adhesión, el producto se enfría rápidamente; la unión se fija sin que las partículas se peguen entre sí.
- Tamizado: El producto enfriado pasa por un tamiz para separar posibles grumos y partículas gruesas, y se envía al envasado.
La forma de determinar el punto final, por ejemplo con un control basado en temperatura y tiempo, se define según la receta y el objetivo de producción.
Comparación entre mezcla en seco y bonding
| Mezcla en seco | Bonding |
|---|---|---|
Proceso | Mezcla simple | Calentamiento controlado, adhesión, enfriamiento |
Pigmento y partícula | Independientes | Pigmento adherido a la partícula |
Efecto en la aplicación | Variable | Más estable |
Polvo recuperado | Suele dar un efecto distinto | Reutilizable |
Riesgo del proceso | Bajo | Aglomeración por error de temperatura |
La mezcla en seco es rápida y económica; puede ser suficiente en aplicaciones de bajas exigencias o de corta vida útil. En las series metalizadas arquitectónicas y decorativas, en cambio, el bonding es la opción más extendida en el sector.
Errores frecuentes en el bonding
- Adhesión insuficiente: Si la temperatura es baja o el tiempo es corto, parte del pigmento queda libre; el producto se comporta como una mezcla en seco.
- Sobrecalentamiento y aglomeración: Si la temperatura supera el rango de reblandecimiento, las partículas se pegan entre sí, se forman grumos y la carga puede perderse.
- Daño de las escamas: Si la velocidad o el tiempo de mezcla son excesivos, las escamas de pigmento se rompen y el efecto se vuelve mate.
- Enfriamiento lento: Si el enfriamiento tras la adhesión se retrasa, la adhesión entre partículas continúa.
- Diferencias entre cargas: Si el perfil de temperatura no es el mismo en cada carga, se pierde la uniformidad del color.
La solución común a estos errores es que cada carga siga el mismo perfil de temperatura y velocidad. El accionamiento opcional con variador de frecuencia (FV) ayuda a ajustar la velocidad de mezcla según la sensibilidad del pigmento.
¿Cómo se evalúa la calidad del bonding?
La forma de distinguir un buen producto de bonding de uno deficiente es observarlo en condiciones cercanas a la aplicación real. Los puntos que los fabricantes suelen revisar son:
- Pigmento libre: Cuanto menor sea la cantidad de pigmento no adherido, menor será la segregación en la aplicación.
- Grumos y partículas gruesas: La cantidad de material retenido en el tamiz indica el grado de éxito del control de temperatura.
- Prueba de aplicación: Comparación del efecto que da el mismo producto con distintos ajustes de pistola y distintas geometrías de pieza.
- Prueba de recuperación: Si el polvo recogido en la cabina da el mismo efecto que el producto nuevo.
- Uniformidad entre cargas: Comparación de muestras de distintas cargas en cuanto a color y brillo.
Los resultados de estos controles aportan información directa para mejorar los ajustes de rango de temperatura, velocidad de mezcla y tiempo.
¿Qué tener en cuenta al elegir una mezcladora de bonding?
La elección de una mezcladora de bonding empieza por la cantidad de producción objetivo; la capacidad por carga se define según la necesidad diaria o por turno. Además, se evalúan la precisión y la repetibilidad del sistema de calentamiento y enfriamiento, la posibilidad de ajustar la velocidad de mezcla, la facilidad de limpieza de las superficies internas (para los cambios de color) y la integración con los equipos de tamizado y envasado. El tipo de resina y los pigmentos utilizados también influyen directamente en la elección.
¿Cómo empezar con una receta nueva?
Antes de pasar a producción con un pigmento o polvo base nuevo, realizar pruebas a pequeña escala es la forma más segura de determinar el rango de temperatura y el tiempo. Para ello, puede utilizarse una mezcladora de laboratorio en los trabajos de I+D. En las pruebas se observan la cantidad de pigmento libre, la formación de grumos y el efecto del polvo recuperado para definir las condiciones de producción.
¿Qué lugar ocupa el bonding en la línea?
El bonding es la etapa de la línea de pintura en polvo posterior a la molienda y la clasificación. Una línea típica de acabado consta del pesaje del polvo base y del pigmento, la mezcladora de bonding metálico, el tamiz para polvo y el transporte sin polvo hasta la tolva de envasado. Para conocer todas las etapas de la línea y los equipos que suministra Erk, consulte nuestra página del sector de pintura en polvo.
Erk PVC Makine no fabrica extrusoras, molinos, clasificadores ni mezcladoras de premezcla para pintura en polvo. Fabrica mezcladoras de bonding, equipos de tamizado, alimentación Flexcon y equipos de mezcla a escala de laboratorio en nuestra fábrica de Ergene, Tekirdağ; ofrecemos instalación, puesta en marcha, formación de operadores, soporte remoto y repuestos.
Comparta su tipo de polvo base, su pigmento y su cantidad de producción objetivo; le prepararemos un presupuesto para su mezcladora de bonding.
Preguntas frecuentes
¿Qué es el bonding metálico?
El bonding metálico es la fijación física, a temperatura controlada, de escamas de pigmento de aluminio, bronce o efecto perlado a la superficie de las partículas de pintura en polvo. El pigmento adherido se desplaza con su partícula durante la aplicación y el efecto resulta más uniforme.
¿Qué diferencia hay entre el bonding y la mezcla en seco?
En la mezcla en seco, el pigmento y las partículas de pintura permanecen independientes y pueden segregarse en la aplicación electrostática. Como el bonding adhiere el pigmento a la partícula, el color es más estable y el polvo recuperado puede reutilizarse.
¿Por qué no se añade el pigmento metálico en la extrusora?
El esfuerzo cortante de la extrusora y la molienda del molino rompen las finas escamas de pigmento que producen el efecto y eliminan el brillo. Por eso, el pigmento de efecto se añade después de la molienda.
¿Por qué se forman grumos durante el bonding?
Si la temperatura supera el rango de reblandecimiento de la resina o el enfriamiento se retrasa, las partículas de pintura en polvo se pegan entre sí. Un control de temperatura preciso y repetible en cada carga, junto con un enfriamiento rápido, reduce este riesgo.
¿También pueden procesarse con bonding los pigmentos perlados?
Sí. El bonding se aplica a los pigmentos metálicos de aluminio y bronce, y también a los pigmentos de efecto perlado. La velocidad de mezcla se ajusta para no romper las escamas delicadas.