









Sistemas de mezcla, bonding y tamizado para la producción de pintura en polvo
Bonding, tamizado y transporte sin polvo para pinturas en polvo metalizadas y perladas: su línea posterior a la molienda.
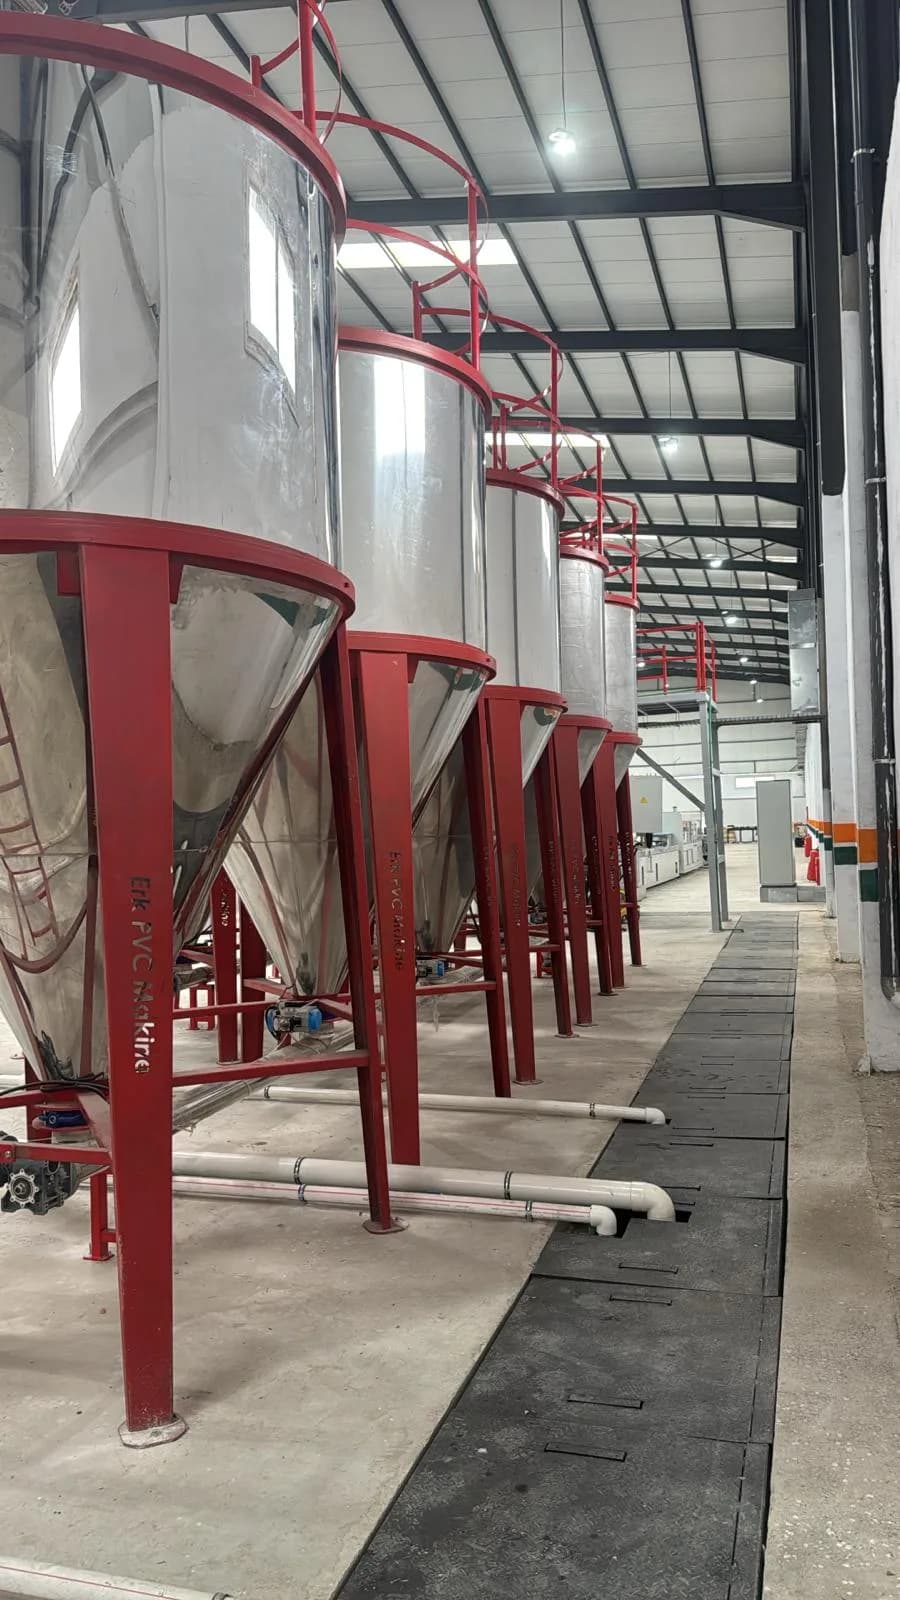
Erk PVC Makine diseña e instala sistemas de mezcla, alimentación y tamizado para la producción de pintura en polvo. La mezcladora de premezcla, la extrusora, el molino y el clasificador proceden de otros proveedores. Nosotros suministramos el sistema de alimentación que transporta la premezcla a la extrusora sin polvo, la mezcladora de bonding que une los pigmentos metalizados y perlados después de la molienda, y la etapa de tamizado; trabajamos con su equipo actual, independientemente de la marca.
Requisitos de mezcla de la pintura en polvo
La pintura en polvo se produce fundiendo y mezclando en una extrusora una premezcla de resina y endurecedor, pigmentos, cargas y aditivos de flujo o de superficie, y después enfriándola y moliéndola hasta obtener un polvo fino. Los sistemas de resina típicos son poliéster, epoxi o híbridos.
En las series metalizadas y perladas, los pigmentos de efecto de aluminio, bronce o nácar se añaden después de la molienda, porque la extrusora y el molino dañarían las escamas. Cuando el pigmento se añade al polvo solo mediante mezcla en seco, las partículas quedan separadas, se cargan de forma distinta en la aplicación electrostática y el efecto varía de una pieza a otra. Por eso, en las series metalizadas de calidad se prefiere el proceso de bonding, en el que el pigmento se une a la superficie de la partícula de pintura en polvo a una temperatura controlada.
Etapas de línea recomendadas
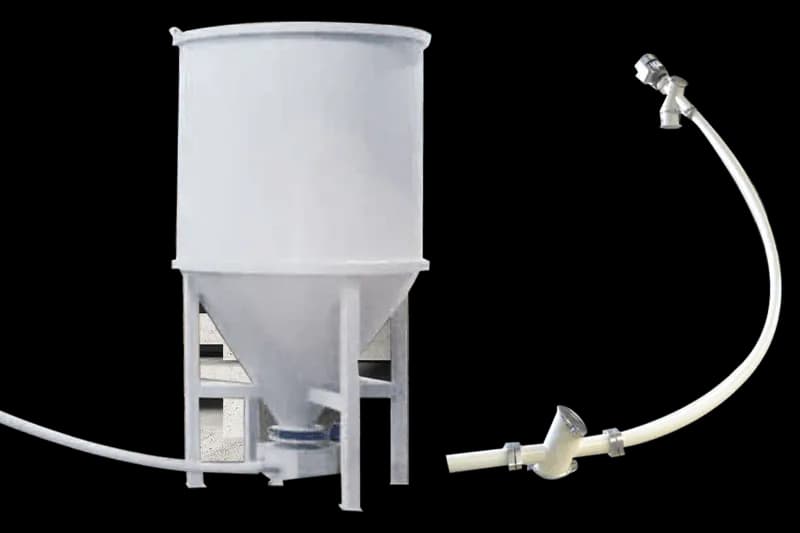
- Alimentación de la premezcla: La premezcla preparada se transporta de forma cerrada y sin polvo hasta la tolva de la extrusora mediante un transportador de tornillo flexible (Flexcon).
- Extrusión, molienda y clasificación: Estas etapas se realizan con sus equipos actuales o con los del proveedor que elija, y se obtiene la pintura en polvo base.
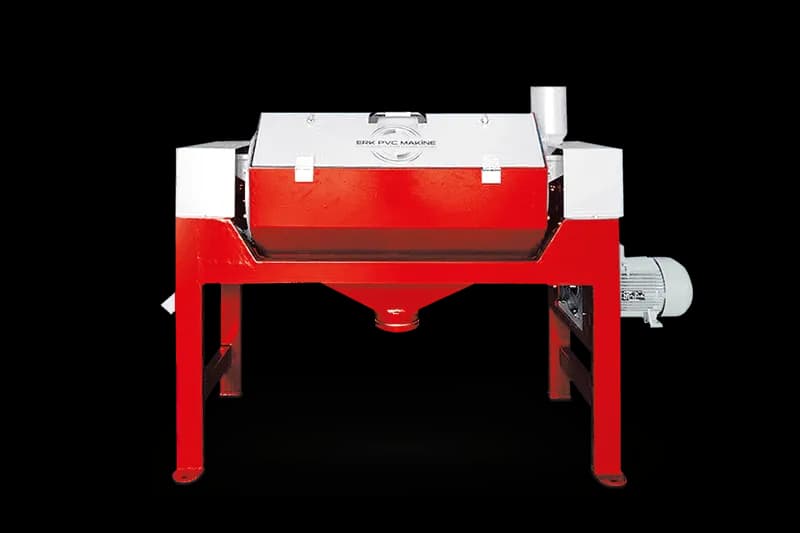
- Bonding: El polvo base y el pigmento de efecto se mezclan en una mezcladora de bonding metalizado con temperatura y tiempo controlados; el pigmento se adhiere a la superficie de la partícula y, a continuación, el producto se enfría para fijar la unión.
- Tamizado: El producto enfriado pasa por un tamiz de polvo para separar posibles aglomerados y partículas gruesas.
- Transporte y envasado: El producto tamizado se transfiere sin polvo a la tolva de envasado mediante Flexcon.
Para un nuevo pigmento o polvo base, el rango de temperatura y el tiempo pueden probarse a pequeña escala en una mezcladora de laboratorio antes de la producción.
Equipos recomendados
Etapa de la línea | Equipo Erk | Por qué |
|---|---|---|
Transporte de premezcla y producto | Transporte cerrado y sin polvo | |
Efecto metalizado/perlado | Une el pigmento a la superficie de la partícula a temperatura controlada | |
Control de aglomerados | Separa aglomerados y partículas gruesas | |
Pruebas de formulación | Define las condiciones de bonding a pequeña escala |
Con el accionamiento opcional con variador de frecuencia (FV) de la mezcladora de bonding, la velocidad de mezcla puede ajustarse según la sensibilidad del pigmento y la formulación.
Factores de calidad
- Control de temperatura: Si la temperatura es demasiado baja, el pigmento no se adhiere; si es demasiado alta, las partículas se pegan entre sí. Que cada carga siga el mismo perfil es la base de la consistencia del color.
- Protección de las escamas de pigmento: La velocidad de mezcla se ajusta para evitar que las escamas se rompan y que el efecto pierda brillo.
- Pigmento libre: El pigmento que queda sin unir se separa durante la aplicación; el tiempo y la temperatura correctos lo reducen al mínimo.
- Aglomeración: El enfriamiento rápido después del bonding y el tamizado evitan que los aglomerados y las partículas gruesas pasen al producto.
- Control del polvo: El transporte cerrado limita la dispersión del polvo fino en la planta y hacia otros colores.
- Recuperación: En un producto bien unido, el polvo recuperado da el mismo efecto, por lo que se reducen las mermas y la línea de aplicación trabaja de forma más eficiente.
Ejemplo de dimensionamiento
Ejemplo: Pensemos en una planta hipotética de pintura en polvo que, además de colores estándar, produce series metalizadas y perladas. En la pintura en polvo no se utiliza una mezcladora caliente-frío para PVC; la etapa que hay que dimensionar es la mezcladora de bonding, y su capacidad se determina por cargas y no en kg/h.
- Tamaño de carga: Se parte del tamaño de lote metalizado que se pide con más frecuencia; un lote que se completa en una sola carga favorece la consistencia del color.
- Tiempo de ciclo: Los tiempos de calentamiento, bonding y enfriamiento dependen de la receta y determinan el número de cargas por hora.
- Cambio de color: Con cambios de serie frecuentes, una mezcladora más pequeña con un tiempo de limpieza corto puede ser más eficiente que cargas grandes y poco frecuentes.
- Escalado: La temperatura y el tiempo se determinan primero en la mezcladora de laboratorio y después se selecciona la mezcladora de bonding metalizado a escala de producción.
La línea incluye además un tamiz de polvo y un transportador Flexcon. Puede enviarnos el tamaño de sus lotes y los datos de ciclo a través de la página de presupuesto; para el cálculo de cargas en líneas de PVC también está disponible la calculadora de capacidad.
¿Qué suministra Erk y qué suministran otros proveedores?
Erk PVC Makine no fabrica extrusoras, molinos ni clasificadores para pintura en polvo; estos equipos y la mezcladora de premezcla proceden del proveedor que usted elija. Nosotros suministramos los equipos de alimentación, bonding, tamizado y mezcla a escala de laboratorio; estos equipos se fabrican en nuestra fábrica de Ergene (Tekirdağ) y los proyectos se gestionan desde nuestra sede en Avcılar (Estambul). La instalación, la puesta en marcha, la formación de operarios, el soporte remoto y el servicio de repuestos también forman parte de nuestro alcance.
Para concentrados de color y premezcla de pigmentos, consulte también nuestra página de masterbatch.
Solicite un layout de línea
Envíenos el tipo de polvo base (poliéster, epoxi o híbrido), el tipo de pigmento y su proporción de uso, la producción objetivo por turno y los equipos de tamizado y envasado que ya tiene en la línea, y le prepararemos un layout de línea junto con la lista de equipos. Si desea configurar su línea paso a paso, también puede utilizar nuestro configurador de línea.
Para recibir un layout de línea y un presupuesto para su línea de bonding y tamizado de pintura en polvo, complete el formulario de presupuesto.
Productos
Preguntas frecuentes
¿Qué equipos suministra Erk para la producción de pintura en polvo?
Suministramos la alimentación por transportador de tornillo flexible Flexcon, que lleva sin polvo la premezcla a la extrusora y el producto terminado al envasado; la mezcladora de bonding para efectos metalizados y perlados; el tamiz de polvo posterior al bonding y la mezcladora de laboratorio para pruebas de formulación. La mezcladora de premezcla, la extrusora, el molino y el clasificador proceden de otros proveedores.
¿Por qué se prefiere el bonding en la pintura en polvo metalizada?
Cuando el pigmento se añade al polvo solo mediante mezcla en seco, las partículas de pigmento y de pintura quedan separadas; como se cargan de forma distinta durante la aplicación, el efecto varía y el polvo recuperado no da el mismo resultado. El bonding une el pigmento a la superficie de la partícula, por lo que ofrece un efecto más estable y un polvo recuperado reutilizable.
¿Su mezcladora de bonding puede trabajar con mi extrusora y mi molino actuales?
Sí. La mezcladora de bonding trabaja después de la molienda y la clasificación, por lo que es independiente de la marca de la extrusora y del molino. La forma de cargar el polvo base en la mezcladora y de transferir el producto del tamiz al envasado se planifica según su planta actual.
¿Cómo consiguen un efecto metalizado uniforme y cómo evitan el pigmento libre y la aglomeración?
Controlamos el calentamiento con precisión según el rango de reblandecimiento de la resina, de forma repetible en cada carga, y ajustamos la velocidad de mezcla para no dañar las escamas de pigmento. Una vez completada la unión, el producto se enfría para evitar que las partículas se peguen y, a continuación, el tamiz de polvo separa los aglomerados y las partículas gruesas. La temperatura y el tiempo correctos pueden determinarse de antemano con pruebas en la mezcladora de laboratorio.
¿Puedo hacer pruebas con mi propio polvo base y mi pigmento?
Sí. Le recomendamos determinar las condiciones de bonding para un nuevo pigmento o polvo base a escala de laboratorio antes de la producción. Nuestra mezcladora de laboratorio se utiliza para este tipo de trabajos de I+D; podemos planificar juntos sus necesidades de prueba en la fase de presupuesto.
Solicitar presupuesto
Complete el formulario y nuestros ingenieros de ventas le responderán en un día hábil.