

Equipo de ingeniería de Erk PVC MakineActualizado:
¿Cómo se elige un transportador de tornillo flexible (flexcon)?
Comportamiento de flujo del material, caudal requerido, recorrido, desgaste y control de nivel en el punto de alimentación: los criterios que hay que revisar al elegir un transportador de tornillo flexible para líneas de PVC y la información que conviene enviar al proveedor.

Contenido12
- 1¿Qué es un transportador de tornillo flexible?
- 21. Conozca el material
- 32. Calcule la necesidad real de caudal
- 43. Dibuje el recorrido
- 54. Planifique los puntos de entrada y salida
- 65. No olvide el control de nivel
- 76. Desgaste y selección de materiales
- 87. Limpieza y cambio de receta
- 98. ¿El transportador de tornillo flexible es siempre la respuesta correcta?
- 10Errores de selección frecuentes
- 11Lista de control rápida
- 12¿Qué información debe enviar a Erk?
¿Qué es un transportador de tornillo flexible?
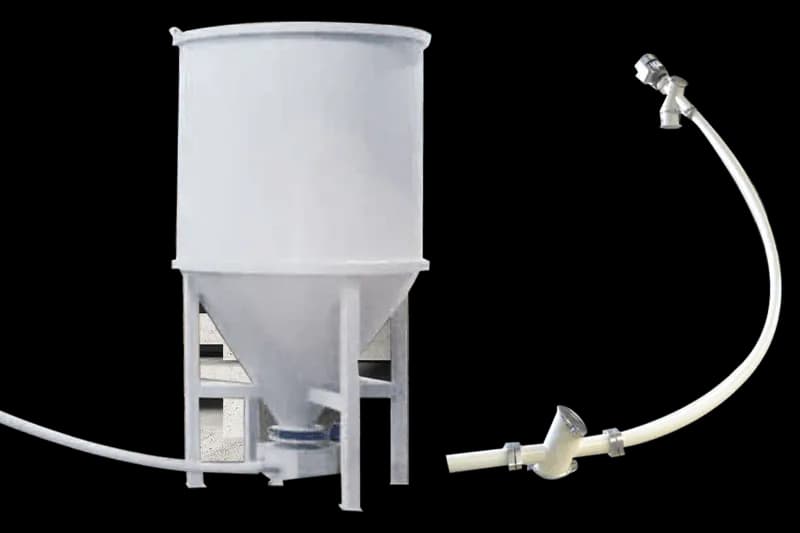
El transportador de tornillo flexible (conocido en el sector como flexcon o tornillo de resorte) es un transportador cerrado que mueve polvos y granulados mediante una espiral sin eje central que gira dentro de un tubo flexible. Como el tubo puede curvarse, el recorrido se adapta a los obstáculos de la sala de máquinas, y el material pasa de un punto a otro sin polvo y sin pérdidas. En las líneas de PVC, su tarea más frecuente es llevar el dry blend desde el silo o la tolva intermedia a la salida de la mezcladora hasta la tolva de la extrusora.
El transportador de tornillo flexible parece un equipo sencillo, pero cuando se elige mal, el efecto se refleja directamente en la extrusora: nivel de tolva oscilante, formación de puentes, segregación o un desgaste más rápido de lo esperado. Los criterios siguientes ofrecen un marco para hacer la selección de forma sistemática.
1. Conozca el material
El punto de partida de la selección es el material que se va a transportar. La misma espiral se comporta de forma muy distinta con un polvo fino y con un granulado.
- Comportamiento de flujo: un dry blend de flujo libre y un polvo fino de carga mineral propenso a formar puentes no se transportan con el mismo ajuste. La densidad aparente y la fluidez influyen en la geometría de la espiral y en la elección de la velocidad.
- Tamaño de partícula: el granulado, el polvo y la mezcla de ambos pueden requerir combinaciones distintas de espiral y tubo.
- Abrasividad: las recetas con alto contenido de carbonato de calcio desgastan más rápido la espiral y el tubo.
- Temperatura y humedad: la mezcla que sale del enfriador sin haberse enfriado lo suficiente, o el material que ha absorbido humedad, tiende más a pegarse y a formar grumos.
- Tendencia a la segregación: las mezclas de componentes con distinto tamaño de partícula y densidad pueden segregarse en recorridos largos y abiertos.
Si por la misma línea se van a transportar varios materiales, el material que peor fluye debe ser la referencia de la selección.
2. Calcule la necesidad real de caudal
El caudal del transportador de tornillo flexible debe cubrir con holgura el consumo real del equipo que alimenta. En la alimentación de la extrusora, el criterio es la producción máxima de la extrusora más un margen que mantenga el nivel de la tolva. Si un transportador alimenta varios puntos, se tiene en cuenta el consumo total.
Al calcular el caudal, tener en cuenta no solo la producción actual sino también los cambios previstos de extrusora o de producto evita un sistema que se quede corto en poco tiempo.
3. Dibuje el recorrido
El recorrido determina tanto el rendimiento como la vida útil del transportador de tornillo flexible.
- Longitud total: un recorrido más largo aumenta la carga sobre la espiral y el desgaste. Mantener el recorrido lo más corto posible siempre es ventajoso.
- Tramos horizontales y verticales: el flexcon puede combinar transporte horizontal y vertical; sin embargo, la proporción de tramos verticales e inclinados influye en el caudal.
- Curvas: el tubo es flexible, pero las curvas muy cerradas aumentan la fricción y el desgaste de la espiral. El número de curvas y su radio se evalúan conjuntamente en la fase de proyecto.
- Obstáculos y acceso: al rodear plataformas, vigas y otros equipos, debe dejarse espacio de acceso para el mantenimiento.
Marcar en un plano de distribución sencillo la posición y la altura de los puntos de alimentación y descarga es la información más útil para un presupuesto correcto.
4. Planifique los puntos de entrada y salida
Lo que hay antes y después del transportador es al menos tan importante como el propio transportador.
- Lado de alimentación: el diseño de los puntos de entrada, como la salida del silo, la tolva intermedia o la estación de vaciado de sacos, garantiza que el material fluya de forma regular hacia la espiral. Una tolva de entrada mal diseñada puede provocar la formación de puentes.
- Lado de descarga: la conexión con la tolva de la extrusora, la mezcladora o el depósito de dosificación debe ser estanca y sin emisión de polvo.
- Tamizado de control: colocar un tamiz para polvo en la línea para que los grumos no lleguen a la extrusora es una práctica habitual.
5. No olvide el control de nivel
En la alimentación de la extrusora, el objetivo es mantener constante el nivel de la tolva. Esto suele lograrse haciendo que el transportador arranque y se detenga automáticamente según los sensores de nivel de la tolva. Un sistema sin control de nivel corre el riesgo de que la tolva se desborde o de que la extrusora se quede sin material. La forma en que el transportador se comunicará con la automatización existente de la línea debe definirse en la fase de selección.
6. Desgaste y selección de materiales
En las recetas de PVC con alto contenido de carga mineral, el desgaste es el factor principal que determina el costo total del transportador de tornillo flexible. En estas aplicaciones, Erk PVC Makine utiliza aceros especiales aleados resistentes al desgaste y tratamientos de endurecimiento superficial. Aun así, la vida útil del equipo depende del material y del tiempo de funcionamiento; una revisión regular y un plan de repuestos evitan paradas inesperadas. Para ver el efecto del mismo mecanismo de desgaste en la mezcladora, consulte nuestro artículo desgaste de las aspas de la mezcladora.
7. Limpieza y cambio de receta
En las líneas con cambios frecuentes de color o de receta, importa la facilidad con que el transportador puede vaciarse y limpiarse. Como el flexcon puede ajustarse a distintos materiales, el tiempo de parada en los cambios se acorta; aun así, el acceso para la limpieza y el punto de descarga deben preverse desde el inicio del diseño.
8. ¿El transportador de tornillo flexible es siempre la respuesta correcta?
No. El transportador de tornillo flexible es fuerte en alimentaciones de corta y media distancia, cerradas, sin polvo y con caudal estable. En recorridos muy largos, en la distribución desde una sola fuente a muchos puntos alejados o con caudales muy altos, alternativas como el transporte neumático pueden ser más adecuadas. En recorridos cortos, rectos y fijos, en cambio, puede preferirse un tornillo rígido que gira sobre un eje. La elección correcta se hace según el material y la distribución de la planta.
Errores de selección frecuentes
La mayoría de los problemas que se encuentran en planta no se deben al equipo en sí, sino a un dato que se pasó por alto en la fase de selección:
- Elegir el caudal según el consumo medio: si no se tiene en cuenta la producción máxima de la extrusora, el nivel de la tolva baja en el momento de mayor producción.
- Definir el recorrido sin verlo en el sitio: una viga o una plataforma que no aparece en el plano significa después curvas adicionales y una línea más larga.
- Subestimar la abrasividad: una receta a la que se aumenta después el contenido de carbonato de calcio puede acortar notablemente la vida útil de un transportador instalado con material estándar.
- Descuidar la tolva de entrada: aunque el transportador esté bien elegido, una tolva de entrada que forma puentes corta el flujo.
- Dejar el control de nivel para después: si los sensores y la conexión con la automatización no se planifican desde el inicio, el operador tiene que vigilar las tolvas manualmente.
Todos estos errores pueden evitarse compartiendo de forma completa la información del material, el caudal y la distribución en la fase de presupuesto.
Lista de control rápida
Criterio | Pregunta que hay que hacer |
|---|---|
Material | ¿Polvo o granulado? ¿Cómo fluye, es abrasivo? |
Caudal | ¿Cuál es el consumo máximo del equipo que se va a alimentar? |
Recorrido | ¿Longitud total, tramo vertical y número de curvas? |
Entrada / salida | ¿Silo, tolva intermedia o vaciado de sacos? ¿Qué tolva? |
Control | ¿Cómo se conectarán el sensor de nivel y la automatización de la línea? |
Desgaste | ¿Cuál es el contenido de carbonato de calcio y el tiempo de funcionamiento diario? |
Cambios | ¿Con qué frecuencia se cambia de color o de receta? |
¿Qué información debe enviar a Erk?
Para que podamos definir juntos el transportador de tornillo flexible adecuado, basta con que comparta el material que se va a transportar y el tipo de receta, el equipo que se va a alimentar y su consumo, un plano de distribución que muestre la posición de los puntos de alimentación y descarga, y el número de extrusoras que se van a alimentar. Erk PVC Makine no fabrica extrusoras; diseña el sistema de alimentación con transportador de tornillo flexible (flexcon) que alimenta la extrusora junto con los equipos de dosificación, mezclado y tamizado, y lo fabrica en su planta de Ergene, Tekirdağ. La instalación, la puesta en marcha, la formación de operadores, el soporte remoto y el servicio de repuestos forman parte de nuestro alcance.
Comparta su material y su recorrido, y prepararemos un presupuesto para su sistema de alimentación.
Preguntas frecuentes
¿Cuál es la diferencia principal entre un transportador de tornillo flexible y uno rígido?
En el tornillo rígido, la hélice gira sobre un eje y el recorrido debe ser recto. En el transportador de tornillo flexible, una espiral sin eje gira dentro de un tubo flexible; el recorrido puede adaptarse a los obstáculos y su diseño cerrado permite un transporte sin polvo.
¿Según qué se elige el caudal de un transportador de tornillo flexible?
El caudal debe cubrir el consumo máximo del equipo que se va a alimentar, con un margen que mantenga el nivel de la tolva. El comportamiento de flujo del material y los tramos verticales del recorrido también influyen en el caudal real.
¿Qué distancia puede cubrir un transportador de tornillo flexible?
La distancia de transporte varía según el material, el caudal requerido y los tramos horizontales y verticales del recorrido. Cuando nos comparte su plano de distribución y su material, definimos juntos el recorrido adecuado y el tamaño del sistema.
¿El transportador de tornillo flexible se desgasta rápido con recetas con mucho carbonato de calcio?
A medida que aumenta el contenido de carbonato de calcio, el desgaste se acelera. En estas aplicaciones, Erk utiliza aceros especiales aleados resistentes al desgaste y endurecimiento superficial; aun así, como la vida útil depende del tiempo de funcionamiento, se recomienda una revisión regular.
¿Se pueden alimentar varias extrusoras con un solo transportador de tornillo flexible?
Por lo general, se instala una línea de transportador independiente para cada tolva de extrusora, y todas se alimentan desde un silo o una tolva intermedia común. La capacidad de la mezcladora debe cubrir el consumo total de todas las extrusoras.