







Mezcla y dosificación para compuestos de PVC para cables
De la dosificación de plastificante al tamizado de granza: los equipos previos a la extrusora de su línea de compuestos para cables.

Erk PVC Makine diseña e instala sistemas de mezcla, dosificación y alimentación para la producción de compuestos de PVC para cables. La extrusora de compuestos, la granuladora y la línea de extrusión de cables proceden de otros proveedores; nosotros suministramos las etapas de dosificación, mezcla caliente-frío, deshumidificación y alimentación situadas antes de esos equipos, junto con la etapa de tamizado posterior a la granuladora, y trabajamos con extrusoras de cualquier marca.
Requisitos de mezcla del compuesto de PVC para cables
Los materiales de aislamiento y cubierta de cables se fabrican con compuesto de PVC flexible (plastificado). Además de la resina de PVC, una receta típica para cables contiene plastificante, estabilizante térmico (en forma líquida o en polvo), carga, lubricante y, según las necesidades, aditivos como retardantes de llama o pigmentos. La composición varía según se trate de un compuesto de aislamiento, de cubierta o de relleno, y según la norma de referencia.
La diferencia fundamental con el PVC rígido es que una parte importante de la mezcla es líquida. El plastificante debe ser absorbido por completo por los granos de resina. Si la absorción no se completa, la mezcla queda húmeda y pegajosa, forma puentes en el silo y en la línea de alimentación y provoca una alimentación irregular en la extrusora de compuestos. Por eso, en una línea de compuestos para cables es decisivo pesar correctamente los líquidos, introducirlos en la mezcladora en el momento adecuado y enfriar la mezcla como un dry blend seco y de flujo libre.
Etapas de línea recomendadas
- Dosificación de polvo: la resina de PVC, la carga y los aditivos en polvo se pesan según la receta con el sistema automático de dosificación de polvo.
- Dosificación de líquidos: el plastificante y los estabilizantes líquidos se pesan de forma gravimétrica con el sistema automático de dosificación de líquidos y se gestionan desde la misma receta que la dosificación de polvo.
- Mezcla caliente-frío: en la turbomezcladora caliente, la mezcla se calienta por fricción; en aplicaciones típicas sube a unos 110–125 °C y el plastificante se absorbe durante esta fase. A continuación, en el enfriador se baja normalmente a 40–50 °C.
- Deshumidificación: la humedad liberada en la mezcladora caliente se elimina con el sistema de filtro y deshumidificación EPM-JET.
- Alimentación: el dry blend se transporta de forma cerrada y sin polvo hasta la tolva de la extrusora de compuestos o del silo intermedio con la alimentación por tornillo flexible (Flexcon).
- Tamizado de granza: el compuesto que sale de la granuladora se separa de los granos gruesos y finos con el tamiz de granza y se envía al envasado o a la línea de cables.
Equipos recomendados
Etapa de la línea | Equipo Erk | Motivo |
|---|---|---|
Pesaje de polvos | La misma receta en cada carga para resina, carga y aditivos en polvo | |
Pesaje de líquidos | Pesaje en masa del plastificante y de los estabilizantes líquidos | |
Mezcla de alta capacidad | 150–500 kg/carga, 4–6 cargas por hora | |
Mezcla compacta | 100–200 kg/carga, 4–6 cargas por hora | |
Deshumidificación | Elimina la humedad de la mezcladora caliente | |
Alimentación de la extrusora | Transporte cerrado y sin polvo | |
Control de la granza | Separa los granos gruesos y finos | |
Desarrollo de recetas | Ensayos de nuevas recetas e I+D |
En ambas series de mezcladoras, el impulsor se selecciona con una geometría adecuada para PVC flexible; con el variador de frecuencia opcional (FV), la velocidad puede ajustarse según la receta.
Factores de calidad
- Absorción del plastificante: añadir los líquidos en el orden y a la temperatura correctos es requisito previo para obtener una mezcla seca y fluida.
- Control de temperatura: la temperatura de descarga debe ser la misma en cada carga; si el enfriamiento es insuficiente, la mezcla puede aglomerarse en el silo.
- Humedad: la humedad que no se elimina de la mezcla reaparece como defectos en la superficie del compuesto y del cable.
- Homogeneidad: la distribución uniforme del estabilizante y del retardante de llama en cada grano determina la consistencia de las propiedades eléctricas y mecánicas.
- Contaminación y tamaño de grano: el transporte cerrado y el tamizado de la granza mantienen las materias extrañas y los granos defectuosos fuera de la línea.
Ejemplo de dimensionamiento
Ejemplo: supongamos que una planta hipotética de compuestos para cables tiene 2 extrusoras de compuestos y que cada una consume unos 300 kg/h de dry blend plastificado. Las cifras son supuestos, no datos de un cliente.
- Consumo total: 2 × 300 = 600 kg/h
- Con un margen del 20 %: aproximadamente 720 kg/h
- Tamaño de carga: con 4 cargas por hora, aproximadamente 180 kg/carga
Este valor corresponde al modelo superior de la serie vertical EPM-V (100–200 kg/carga, 4–6 cargas por hora, aproximadamente 400–1200 kg/h): la EPM-V200 da unos 800 kg/h con 4 cargas por hora. Como la absorción del plastificante puede alargar el ciclo, conviene mantener bajo el número de cargas por hora y evaluar también la serie horizontal EPM-H (150–500 kg/carga, aproximadamente 600–3000 kg/h). Junto con la mezcladora se planifican la dosificación de polvo y de líquidos, el EPM-JET, el tornillo flexible Flexcon y el tamiz de granza.
Para calcular con las cifras de su propia planta, utilice la calculadora de capacidad o envíenos sus datos desde la página de presupuesto.
¿Qué suministra Erk y qué suministran otros proveedores?
Erk PVC Makine no fabrica extrusoras. La extrusora de compuestos, la granuladora y la línea de extrusión de cables proceden del proveedor que usted elija. Nosotros suministramos los equipos de dosificación, mezcla, deshumidificación, alimentación y tamizado; estos equipos se fabrican en nuestra fábrica de Ergene, Tekirdağ, y los proyectos se gestionan desde nuestra sede en Avcılar, Estambul. Además, ofrecemos instalación, puesta en marcha, formación de operarios, soporte remoto y repuestos. Nuestra línea se conecta a su extrusora actual o nueva, independientemente de su marca.
Para recetas flexibles y con mucha carga similares, consulte también nuestra página de revestimientos de suelo de PVC, y para la producción de concentrados de color, la de masterbatch.
Solicite un layout de línea
Envíenos su receta y su objetivo de producción horaria; le prepararemos un layout de línea junto con una lista de equipos. Si desea configurar su línea paso a paso, también puede utilizar nuestro configurador de líneas.
Para recibir un layout de línea y un presupuesto para su línea de compuestos para cables, complete el formulario de presupuesto.
Productos
 EPM-HTurbomezcladora horizontal para PVC
 EPM-VTurbomezcladora vertical para PVC
 EPM-LABMezcladora de laboratorio
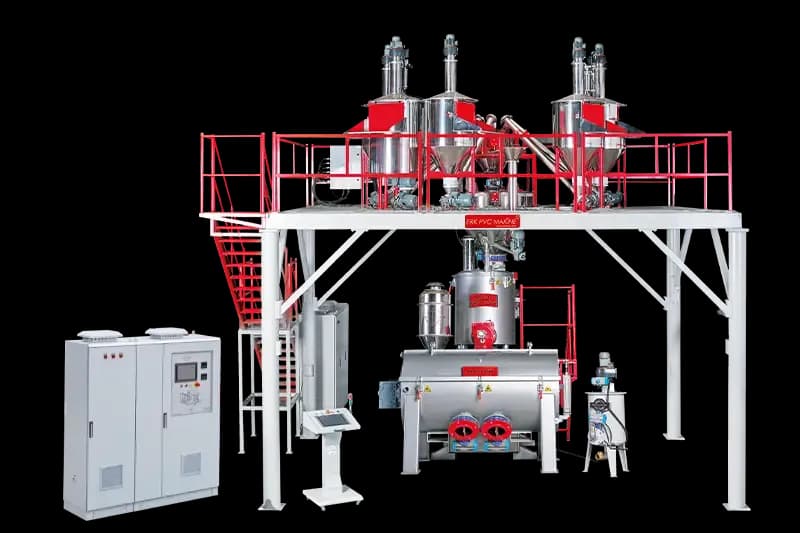 EPM-PDSistema automático de dosificación de polvo
 EPM-LDSistema automático de dosificación de líquidos
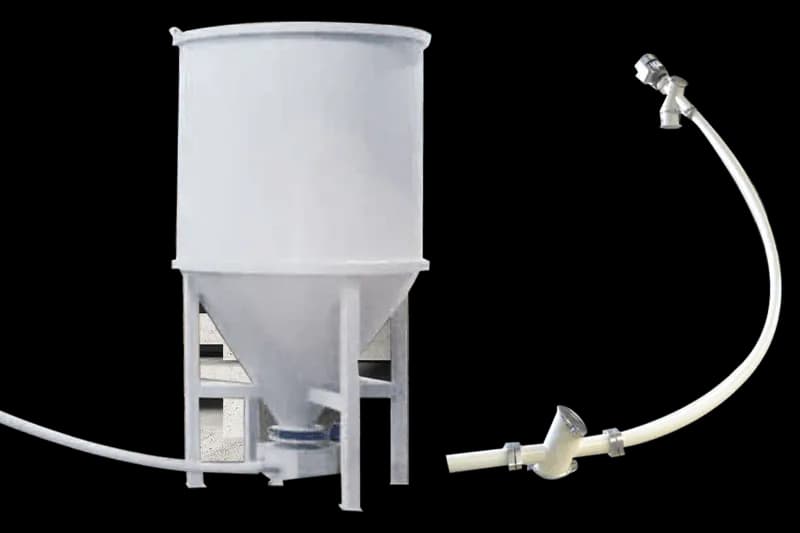 FlexconTransportador de tornillo flexible – carga por muelle (Flexcon)
 EPM-GSTamiz para granulado
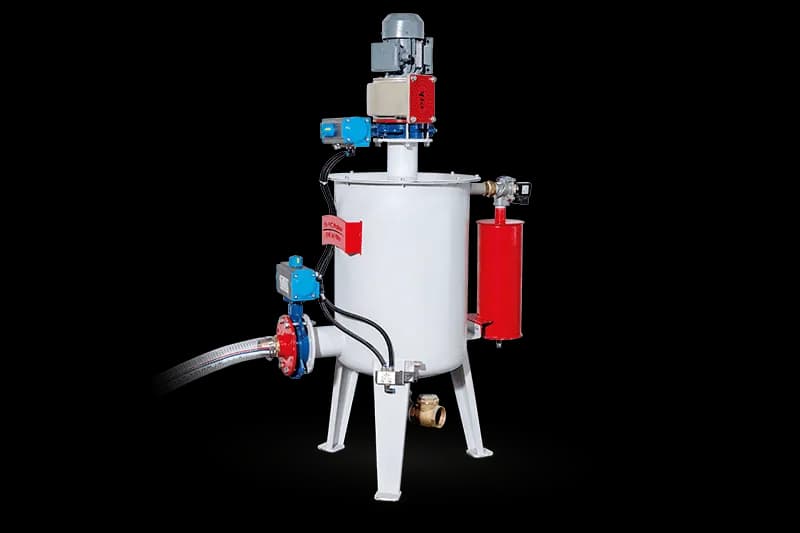 EPM-JFFiltro y deshumidificador EPM-JET
Preguntas frecuentes
¿Qué tamaño de mezcladora para PVC necesito según mi capacidad de compuesto para cables?
La serie horizontal EPM-H trabaja con 150–500 kg/carga y 4–6 cargas por hora; la serie vertical EPM-V, con 100–200 kg/carga y 4–6 cargas por hora. El producto de la capacidad por carga por el número de cargas por hora debe superar la cantidad que consumen sus extrusoras de compuestos. Como en las recetas con alto contenido de plastificante el tiempo de ciclo puede alargarse, hacemos la selección junto con su receta.
¿Cuál es una receta típica de PVC para cables y en qué orden debe dosificarse?
Una receta típica contiene resina de PVC, plastificante, estabilizante térmico, carga, lubricante y, si es necesario, retardante de llama y pigmento. Por lo general, la resina y los aditivos en polvo entran primero en la mezcladora caliente, el plastificante y los estabilizantes líquidos se añaden en la fase adecuada a medida que la mezcla se calienta, y la carga se incorpora cuando la absorción ya ha avanzado. El orden exacto se define con usted durante la puesta en marcha según la receta.
¿Puede su línea alimentar mi extrusora de compuestos actual?
Sí. Erk PVC Makine no fabrica extrusoras; nuestra línea de dosificación, mezcla y alimentación se proyecta para conectarse a extrusoras de compuestos de cualquier marca o a un silo intermedio. El punto de alimentación, la altura de la tolva y la disposición se planifican según su planta actual.
¿Cómo aceleran la absorción del plastificante y consiguen una mezcla seca y fluida?
Pesamos el plastificante de forma gravimétrica y lo introducimos en la mezcladora caliente a la temperatura y en el orden correctos. La geometría del impulsor seleccionada para PVC flexible favorece el calentamiento por fricción y la absorción. Una vez completada la absorción, la mezcla se baja en el enfriador normalmente a 40–50 °C; así se obtiene un dry blend de flujo libre que no se aglomera en el silo ni en la alimentación.
¿Suministran toda la línea, desde el silo hasta la tolva de la extrusora?
Sí. Suministramos desde un único proveedor los equipos de dosificación de polvo y de líquidos, mezcla caliente-frío, deshumidificación, alimentación de la extrusora y tamizado de granza posterior a la granuladora, y también nos encargamos de la instalación y la puesta en marcha. La extrusora y la granuladora proceden del proveedor que usted elija.
Solicitar presupuesto
Complete el formulario y nuestros ingenieros de ventas le responderán en un día hábil.